4. 磁粉检测发现轴类零件疲劳裂纹
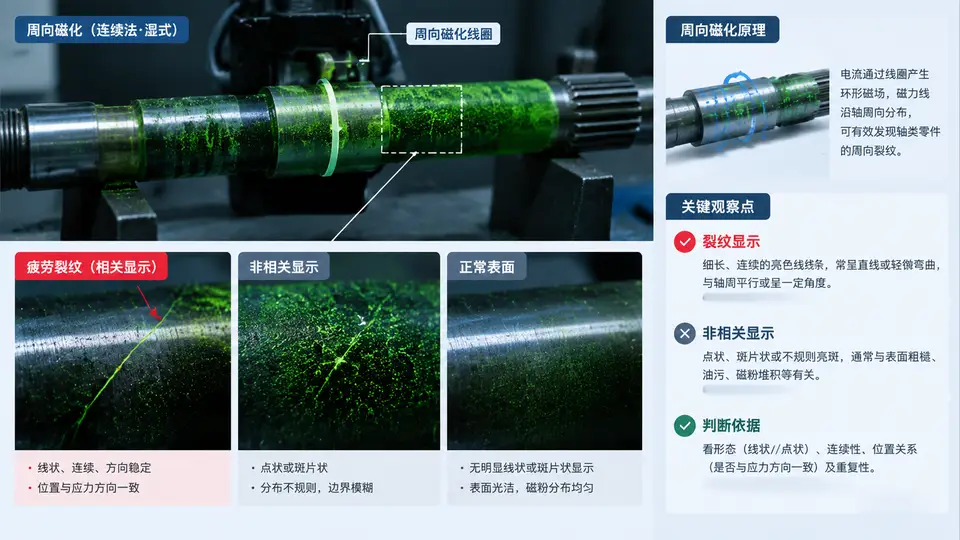
任务对象与检测条件
本例对象为45钢传动轴,轴颈表面经磨削加工,检测区域为轴颈与轴肩过渡圆角附近。该区域在交变扭矩与弯曲载荷下易萌生疲劳裂纹,裂纹方向通常垂直于主应力方向,即沿轴颈周向扩展。因此采用连续法湿式磁粉检测,以周向磁化为主,使磁力线沿轴向分布,与周向裂纹近似垂直,从而获得最大漏磁场。
- 设备:交流磁粉探伤机,周向磁化采用直接通电法(轴两端夹持通电)。
- 磁悬液:黑色磁粉(Fe₃O₄)水基磁悬液,浓度约1.2~2.0 mL/100 mL。
- 磁化规范:轴颈直径 φ60 mm,周向磁化电流按 I=(8~15)D 估算,取 I≈12×60=720 A,实际选用750 A交流电。
- 磁化时间:连续法,通电2~3 s,同时在通电期间喷洒磁悬液。
- 观察:在白光或自然光下,环境照度不低于1000 lx,必要时用2~5倍放大镜。
操作流程与关键控制点
- 预处理:清除轴颈表面油污、锈蚀和磨屑,用清洗剂擦拭并干燥,确保表面润湿良好。
- 磁化与喷洒:夹持轴两端,启动周向磁化电流750 A,同时用喷壶从轴颈上方缓慢浇淋磁悬液,使磁悬液均匀覆盖检测区,持续2~3 s后断电。
- 观察与标记:在磁化结束后立即观察,疲劳裂纹显示为沿周向的细直线状磁痕,两端略尖,磁痕清晰、密集,通常出现在圆角应力集中区。
- 退磁与后处理:检测完成后进行退磁,剩磁不大于0.3 mT(约2.4 A/cm),并清洗表面残留磁粉。
连续法比剩磁法更适合45钢这类中碳钢,因为其矫顽力较低,剩磁较弱,连续法在通电期间施加磁悬液可获得更高检测灵敏度。
相关显示与非相关显示的区分
轴类零件磁粉检测中,常见非相关显示包括:磁写、材料边界、截面突变引起的漏磁场、以及轴肩圆角几何形状导致的磁痕。区分要点如下:
| 特征 | 相关显示(疲劳裂纹) | 非相关显示 |
|---|---|---|
| 位置 | 圆角应力集中区、键槽边缘 | 截面突变处、材料分界、磁极接触点 |
| 形状 | 细直、连续或断续,沿周向 | 宽而模糊、不规则、沿几何轮廓 |
| 方向 | 与磁力线近似垂直 | 与磁力线平行或成小角度 |
| 重复性 | 退磁后重新磁化仍出现 | 改变磁化方向后消失或明显减弱 |
| 磁痕浓度 | 浓密、清晰、边界锐利 | 稀疏、弥散、边界模糊 |
若磁痕出现在轴肩圆角但方向与周向裂纹不符,或改变磁化方向后消失,应判为非相关显示,避免误判为裂纹。
磁化与显示关系示意
结果判定与记录
本例中,在轴颈圆角区发现3条沿周向的细直线磁痕,长度分别约8 mm、5 mm、3 mm,磁痕浓密清晰,退磁后重新磁化仍重复出现,判定为相关显示——疲劳裂纹。其余在轴肩截面突变处出现的模糊磁痕,改变磁化方向后消失,判定为非相关显示。
记录内容应包括:工件编号、材料、检测区域、磁化方法、磁化电流、磁悬液浓度、磁痕位置与长度、判定结论、检测日期与人员。
关键参数速查:45钢传动轴 φ60 mm,周向磁化电流750 A,连续法,黑色磁粉水基磁悬液,环境照度≥1000 lx,退磁后剩磁≤0.3 mT。