3. 荧光渗透检测航空铝合金锻件
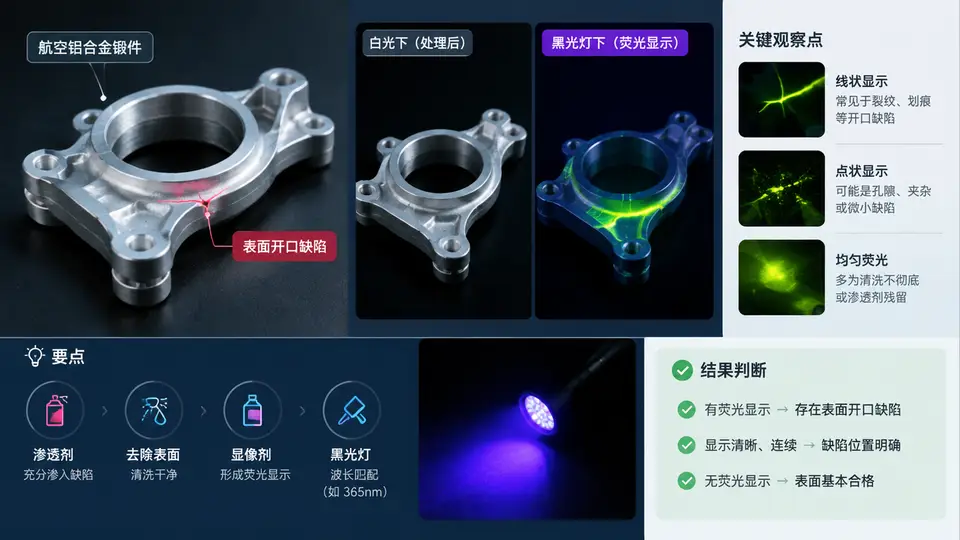
航空铝合金锻件荧光渗透检测的任务定位
航空铝合金锻件(如 2A14、7075 模锻件)在锻造和后续机加过程中,表面可能产生折叠、裂纹、发纹等开口缺陷。荧光渗透检测(FPI)利用毛细作用使荧光渗透液渗入表面开口缺陷,去除多余渗透液并显像后,在暗室中用黑光灯(UV-A,中心波长 365 nm)激发,缺陷处呈现明亮的黄绿色荧光显示。与着色渗透检测相比,荧光法在黑光灯下对比度更高,适合检测铝合金锻件上宽度仅数微米的细微开口缺陷。
本案例的检测对象为一件 7075-T6 铝合金模锻件,检测面为机加后的配合面,表面粗糙度 Ra ≤ 3.2 μm。检测流程遵循 HB/Z 61 或 ASTM E1417 的基本要求,核心控制点包括:预清洗彻底、渗透时间充分、去除不欠不过、显像均匀、暗室与黑光灯条件达标、判读准确。
关键参数与操作条件
| 项目 | 要求/示例值 | 说明 |
|---|---|---|
| 渗透液类型 | 荧光渗透液(水洗型或后乳化型) | 本案例采用水洗型荧光渗透液,灵敏度等级 2 级 |
| 渗透时间 | ≥ 10 min(示例取 15 min) | 铝合金锻件表面缺陷较细微,适当延长渗透时间 |
| 去除方式 | 低压水喷淋,水温 20~30 ℃,压力 ≤ 0.2 MPa | 避免过洗导致缺陷内渗透液被冲掉 |
| 干燥 | 热风干燥,温度 ≤ 70 ℃,时间 5~10 min | 防止过热使荧光物质退化 |
| 显像 | 干粉显像或水基显像,显像时间 10~15 min | 薄而均匀的显像层有利于荧光显示清晰 |
| 黑光灯 | UV-A 强度 ≥ 1000 μW/cm²(距灯 38 cm 处) | 检测面处应 ≥ 1000 μW/cm² |
| 暗室白光 | ≤ 20 lx | 保证荧光显示对比度 |
| 观察距离 | 约 30~40 cm,可借助放大镜 | 先整体扫查,再局部放大判读 |
检测流程与信号链
荧光渗透检测的实质是一条“缺陷开口 → 渗透液渗入 → 多余液去除 → 显像剂吸出 → 紫外激发 → 荧光显示 → 判读”的信号链。任一环节失控都会导致漏检或误判。下图给出该锻件从预处理到判读的完整信号链及关键控制参数。
黑光灯使用与暗室条件核查
黑光灯是荧光渗透检测的核心工具,使用前必须确认其状态。操作要点如下:
- 预热:黑光灯开启后需预热 5~10 min,待输出稳定后再测量强度。
- 强度测量:用 UV-A 辐照计在距灯滤光片 38 cm 处测量,强度应 ≥ 1000 μW/cm²。若低于此值,需更换灯管或调整距离。
- 滤光片检查:滤光片应无裂纹、无脱膜,避免可见光泄漏。可用白光目视检查灯面是否有明显紫光溢出。
- 暗室白光:关闭黑光灯后,用照度计测量检测面处白光,应 ≤ 20 lx。若超标,需检查门窗遮光或关闭无关光源。
- 观察距离:黑光灯灯面距检测面约 30~40 cm,光线与检测面夹角约 45°,避免镜面反射干扰。
若黑光灯强度在 1000~1500 μW/cm² 之间,可适当缩短观察距离至 25~30 cm,但需注意不要使检测面过热。若强度低于 1000 μW/cm²,不得继续检测,应更换灯管或调整供电电压。
荧光显示判读方法
在暗室中,缺陷处的荧光显示呈明亮黄绿色,与铝合金基体背景形成高对比。判读时按以下顺序进行:
- 整体扫查:沿锻件表面缓慢移动黑光灯,观察是否有异常荧光区域。注意区分缺陷显示与渗透液残留、纤维屑等虚假显示。
- 局部放大:对可疑区域用 5~10 倍放大镜在紫外光下观察,判断显示的形状、边界和荧光强度。
- 分类判定:
- 相关显示:显示位于缺陷开口处,形状与缺陷走向一致,荧光集中、边界清晰。如锻造折叠呈线状或带状,裂纹呈细线状。
- 非相关显示:由装配压痕、划伤、加工刀痕等引起,荧光较淡、边界模糊,通常不连续。
- 虚假显示:由渗透液残留、显像剂堆积、纤维屑等造成,荧光松散、无固定形状,可用清洗或擦拭排除。
- 记录:对相关显示,记录其位置(以锻件基准面为参照)、长度、走向、数量,并拍照存档。
- 判定:依据 HB/Z 61 或产品验收标准,判断显示是否超标。例如,线性显示长度超过 1.5 mm 通常判为不合格。
铝合金锻件在荧光渗透检测中需注意:铝合金对某些渗透液成分可能敏感,应选用与铝合金兼容的渗透液;检测后必须彻底清洗,防止残留渗透液或显像剂引起腐蚀。若锻件后续需焊接或阳极氧化,残留物可能影响工艺质量。
检测记录与结果判定示例
| 显示编号 | 位置 | 长度 (mm) | 走向 | 类型 | 判定 |
|---|---|---|---|---|---|
| D1 | 锻件腹板 R 角区 | 2.3 | 纵向 | 相关显示(折叠) | 不合格 |
| D2 | 凸台侧面 | 0.8 | 横向 | 相关显示(裂纹) | 合格(≤1.5 mm) |
| D3 | 机加面边缘 | — | 不规则 | 虚假显示(残留) | 清洗后复检 |
上表为教学示例数据,用于说明记录与判定方法。实际检测中,显示长度、位置和类型需根据现场观察和验收标准确定。
常见问题与处理
- 荧光显示微弱:检查黑光灯强度是否达标、渗透时间是否足够、显像层是否过厚。若黑光灯强度正常,可适当延长渗透时间至 20 min 后复检。
- 背景荧光过强:通常由去除不彻底或显像剂喷涂过厚引起。应重新清洗、干燥后,薄而均匀地重新显像。
- 显示重复性差:可能是去除过洗导致缺陷内渗透液流失。应降低水压、缩短喷淋时间,或改用后乳化型渗透液。
- 暗室白光超标:检查遮光窗帘、门缝、设备指示灯等漏光点,必要时使用遮光罩或调整观察位置。