1. 目视检测发现焊缝表面裂纹
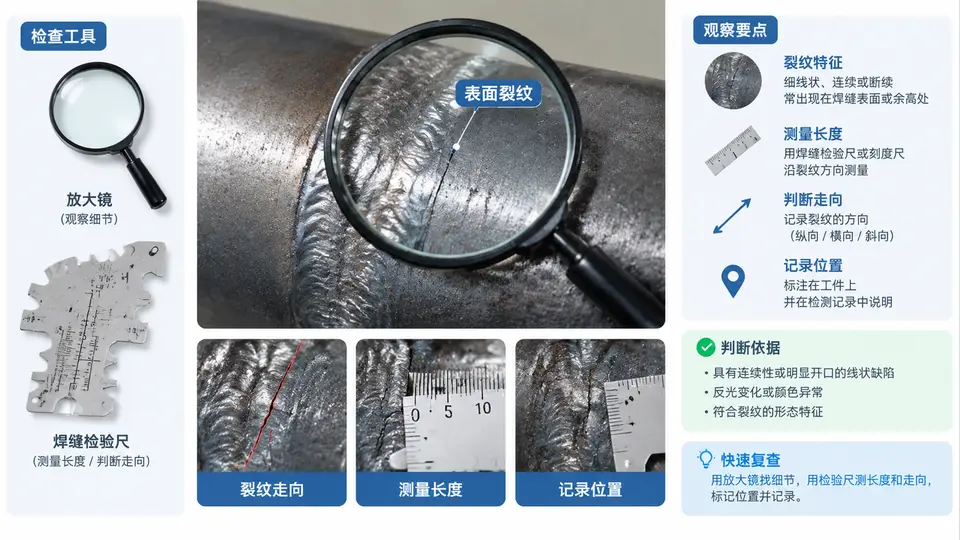
任务对象与检测条件
本例对象为 Q235 碳钢对接焊缝,板厚 12 mm,V 形坡口,焊后状态为打磨清理但未做表面处理。检测面为焊缝及两侧各 20 mm 热影响区,要求在不破坏焊缝的前提下识别表面裂纹,并记录其位置、长度和走向。
- 工具:5 倍放大镜、焊缝检验尺(带咬边/余高/错边测量功能)、手电筒、记号笔、钢直尺、相机。
- 照明:自然光不足时使用侧向白光,入射角约 15°~30°,使裂纹开口产生阴影对比。
- 清洁:先用钢丝刷和抹布清除焊渣、飞溅、油污和浮锈,避免覆盖性缺陷漏检。
目视检测操作要点
目视检测不是“看一眼”,而是按固定路径逐段扫查。对 12 mm 对接焊缝,建议沿焊缝纵向分三段:起弧段、中间段、收弧段,每段先整体观察,再用放大镜贴近观察可疑区域。
- 用焊缝检验尺测量余高和错边,确认焊缝成形是否异常;余高突变处往往是裂纹易发位置。
- 手持 5 倍放大镜,镜面距焊缝表面约 30~50 mm,眼睛贴近放大镜,沿焊缝纵向缓慢移动。
- 发现疑似裂纹后,用侧向光从不同角度照射,观察阴影是否随角度变化;裂纹在侧光下通常呈连续或断续的暗线。
- 用记号笔标记裂纹两端,再用钢直尺测量长度;若裂纹走向与焊缝轴线不垂直,记录其与焊缝轴线的夹角。
- 拍照记录时,在裂纹旁放置钢直尺作为比例参照,并记录焊缝编号和检测位置。
裂纹与划痕、焊道边缘、咬边阴影容易混淆。区分方法:裂纹通常有尖锐端部、开口宽度沿长度变化、侧光下阴影连续;划痕多为等宽直线,咬边则位于焊趾且与母材过渡圆滑。
缺陷记录与判读
假设在 3 号对接焊缝中间段发现一条表面裂纹,记录示例如下:
| 项目 | 记录内容 |
|---|---|
| 焊缝编号 | 3 号对接焊缝 |
| 位置 | 距起弧端 420 mm,焊缝中心偏上 2 mm |
| 长度 | 18 mm |
| 走向 | 近似横向,与焊缝轴线夹角约 75° |
| 开口状态 | 可见开口,侧光下阴影明显 |
| 周边情况 | 余高局部偏高,无咬边 |
判读时注意:横向裂纹对对接焊缝危害较大,若长度超过验收标准允许值,应直接判定为不合格并进入返修或进一步检测流程。本例中 18 mm 横向裂纹已明显超出常规目视验收允许范围,需记录并上报。
结果判断与后续处理
目视检测发现表面裂纹后,不能仅凭目视直接给出最终结论,但可以完成初步判定和记录。判断依据包括:裂纹长度、走向、是否开口、是否位于焊缝中心或焊趾、是否伴随咬边或未熔合。对于本例的 18 mm 横向开口裂纹,应按不合格处理,并在焊缝上标记返修区域。
若裂纹走向与焊缝轴线接近垂直,且长度较大,应优先考虑横向裂纹;横向裂纹对承载能力影响显著,返修前建议补充渗透检测或磁粉检测确认裂纹两端是否延伸。
现场记录清单
- 焊缝编号与检测日期。
- 检测位置:距起弧端距离、距焊缝中心偏移量。
- 裂纹长度、走向、开口状态。
- 照明方式与放大倍数。
- 是否拍照、是否放置比例尺。
- 初步判定结论与建议处理方式。