2. 渗透检测检查不锈钢阀门表面缺陷
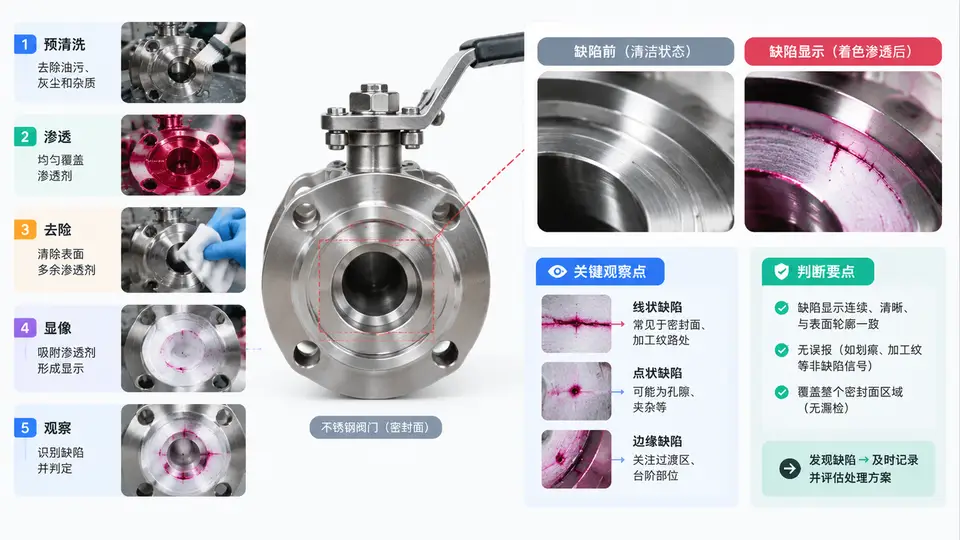
不锈钢阀门密封面的着色渗透检测
不锈钢阀门密封面(闸板/阀座配合面)常见缺陷为锻造折叠、磨削微裂纹、焊接热影响区裂纹和点蚀。这些缺陷开口极窄,目视难以发现,而着色渗透检测(PT)依靠毛细作用将红色渗透液吸入缺陷,再经显像剂反向吸出,可把开口宽度仅数微米的缺陷放大成肉眼可见的红色显示。本节以 DN80 不锈钢闸阀密封面为对象,完成预清洗→渗透→去除→显像→观察全流程。
检测条件:环境温度 15~50 ℃(本例 22 ℃);渗透液为溶剂去除型着色渗透液(红色);显像剂为溶剂悬浮型快干显像剂;渗透时间 10 min,显像时间 10 min;观察照度 ≥500 lx;不锈钢对氯离子敏感,禁止使用含氯清洗剂。
操作流程与关键控制点
- 预清洗:先用不锈钢专用清洗剂(无氯)喷淋密封面,再用不掉毛布擦净,最后用压缩空气吹干。密封面必须完全干燥,否则残留水分会稀释渗透液、堵塞缺陷开口。
- 渗透:将红色渗透液喷涂或刷涂于密封面,保证润湿覆盖,静置 10 min。温度低时适当延长至 15 min。
- 去除:先用干燥不掉毛布擦去大部分渗透液,再用蘸有清洗剂的布单向擦拭,禁止将清洗剂直接喷到密封面上(会把缺陷内渗透液冲走)。擦至白布上无红色残留为止。
- 显像:薄而均匀地喷涂显像剂,喷嘴距表面约 200~300 mm,静置 10 min 使缺陷内渗透液回渗。
- 观察:在 ≥500 lx 白光下观察,红色显示即为缺陷。记录显示位置、形状、长度和走向。
结果判读与验收
| 显示类型 | 特征 | 可能缺陷 | 处理 |
|---|---|---|---|
| 线性显示 | 长度 > 3 倍宽度 | 磨削裂纹、焊接裂纹、折叠 | 判废或返修 |
| 圆形显示 | 长宽比 ≤ 3 | 气孔、点蚀、夹杂 | 按尺寸判定 |
| 分散点状 | 密集小点 | 表面粗糙、清洗不净 | 重新清洗复检 |
| 无显示 | 表面无红色痕迹 | 合格 | 记录合格 |
不锈钢禁忌:严禁使用含氯(Cl⁻)清洗剂或渗透液,氯离子会引发不锈钢应力腐蚀开裂。检测后必须用无氯清洗剂彻底清除显像剂残留,防止腐蚀。
复检提示:若显示模糊或怀疑为假显示,可用清洗剂擦净后重新渗透、显像,观察显示是否重复出现。重复出现的显示为真实缺陷。