4. 不合格品率p控制图建立
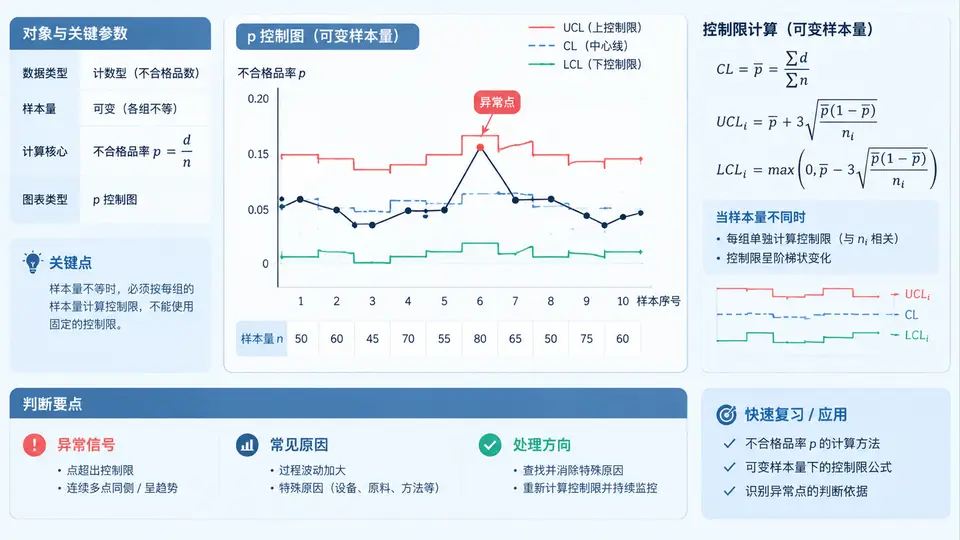
p控制图的核心问题:样本量不等时控制限逐点变化
p控制图用于监控不合格品率(计数型数据),适用于每个子组检验数量 n 可以不同的场景,例如按批次抽检、按日产量全检。与 Xbar-R 图不同,p 图的控制限不是一条水平直线,而是随每个子组的样本量 ni 变化的分段折线——n 越小,控制限越宽;n 越大,控制限越窄。
设第 i 个子组检验数为 ni,不合格品数为 di,则子组不合格品率 pi = di/ni。以加权平均估计过程平均不合格品率:
p̄ = Σdi / Σni
第 i 个子组的控制限为:
UCLi = p̄ + 3·√[ p̄(1−p̄)/ni ] LCLi = p̄ − 3·√[ p̄(1−p̄)/ni ](若为负则取 0)
常见错误:用各子组 pi 的算术平均代替 p̄。当 ni 不等时,简单平均会放大小样本子组的权重,导致中心线偏移。必须用 Σd/Σn 的加权方式。
建立步骤与判异规则
- 收集数据:至少 20~25 个子组,记录每个子组的检验数 ni 和不合格品数 di。ni 不宜相差过大(一般要求最大 n 不超过最小 n 的 2~3 倍),否则控制限波动剧烈,图形难以判读。
- 计算 p̄:p̄ = Σdi / Σni,即总不合格品数除以总检验数。
- 逐点计算控制限:对每个子组 i,UCLi = p̄ + 3√[p̄(1−p̄)/ni],LCLi = max(0, p̄ − 3√[p̄(1−p̄)/ni])。
- 绘制图形:中心线为水平线 p̄,上下控制限为阶梯折线,数据点 pi 按子组顺序描点连线。
- 判异:点超出对应子组的 UCLi 或 LCLi 即判异;同时检查连续 7 点上升/下降、连续 7 点在中心线同侧等常规判异准则。
当各子组 ni 差异不大时,可用平均样本量 n̄ = Σni/k 计算统一控制限作为近似,但正式判异仍建议使用逐点控制限,避免漏判或误判。
示例判读
上例中,子组 4 的 n=100 最小,其 UCL=0.114 最宽;子组 3 的 n=300 最大,UCL=0.086 最窄。子组 4 的 p=0.080 虽然高于其他子组,但未超出其自身较宽的 UCL=0.114,因此不判异。若误用统一控制限(如按 n̄=200 计算 UCL≈0.095),则会错误地将子组 4 判为失控。这说明逐点控制限的必要性。
实操检查清单
| 检查项 | 要求 | 判断 |
|---|---|---|
| 子组数量 | ≥20~25 组 | 不足则控制限不可靠 |
| ni 范围 | max(n)/min(n) ≤ 2~3 | 超出则考虑分层或改用其他图 |
| p̄ 计算 | Σd/Σn,非简单平均 | 用错则中心线偏移 |
| LCL 处理 | 负值取 0 | p 图 LCL 常为 0 |
| 判异基准 | 逐点 UCLi/LCLi | 不可用统一限代替 |