1. Xbar-R控制图建立与判异
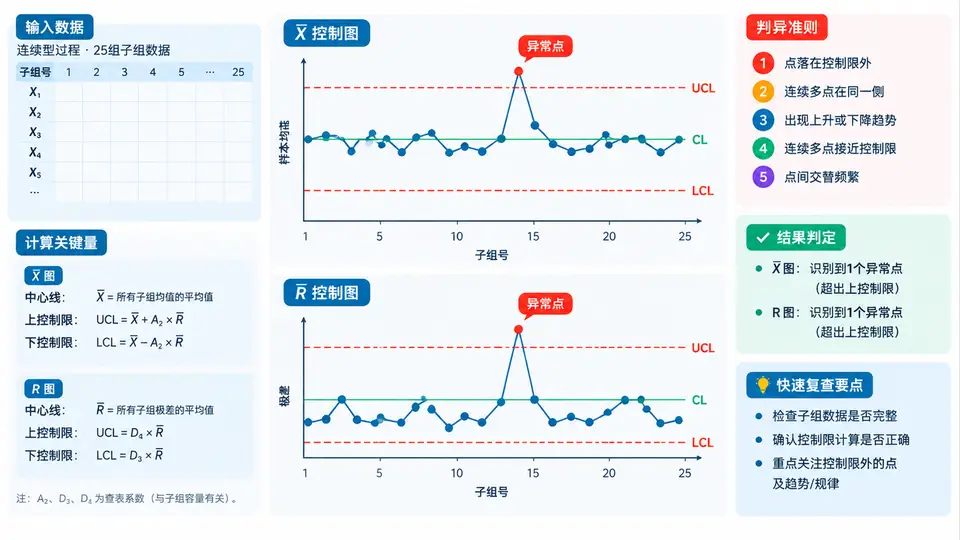
案例任务与数据背景
某注塑车间对关键尺寸“卡扣厚度”进行过程监控,该特性为连续型数据,每 2 小时抽检一次,每次连续测量 5 件构成一个子组,共采集 25 组。目标是用 Xbar-R 控制图判断过程是否处于统计受控状态,并识别异常点。示例数据如下(单位:mm,目标值 2.50,公差 ±0.10):
| 子组 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 均值 X̄ | 2.501 | 2.498 | 2.503 | 2.499 | 2.502 | 2.497 | 2.504 | 2.500 | 2.496 | 2.505 | 2.499 | 2.502 | 2.498 |
| 极差 R | 0.021 | 0.018 | 0.024 | 0.019 | 0.022 | 0.017 | 0.026 | 0.020 | 0.016 | 0.028 | 0.019 | 0.023 | 0.018 |
| 子组 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | 25 | — |
| 均值 X̄ | 2.503 | 2.497 | 2.501 | 2.499 | 2.506 | 2.500 | 2.498 | 2.502 | 2.495 | 2.504 | 2.499 | 2.501 | — |
| 极差 R | 0.022 | 0.017 | 0.020 | 0.019 | 0.027 | 0.021 | 0.018 | 0.023 | 0.015 | 0.025 | 0.019 | 0.022 | — |
控制限计算
子组容量 n=5,查控制图系数表得:A₂=0.577,D₃=0,D₄=2.114,d₂=2.326。先计算总均值与平均极差:
X̄̄ = ΣX̄ / 25 = 2.5002 mm
R̄  = ΣR / 25 = 0.0206 mm

Xbar 图控制限:
UCL = X̄̄ + A₂·R̄ = 2.5002 + 0.577×0.0206 = 2.5121 mm
CL  = X̄̄ = 2.5002 mm
LCL = X̄̄ − A₂·R̄ = 2.5002 − 0.577×0.0206 = 2.4883 mm

R 图控制限:
UCL = D₄·R̄ = 2.114×0.0206 = 0.0436 mm
CL  = R̄ = 0.0206 mm
LCL = D₃·R̄ = 0 mm
R 图先判稳:只有 R 图受控,Xbar 图的控制限才有效。若 R 图失控,应先消除波动源再重算。
判异准则与异常识别
依据 GB/T 4091(等同 ISO 7870)常用判异准则,逐点检查 25 组数据:
- 准则1:1 点落在 A 区之外(超出 UCL/LCL)。
- 准则2:连续 9 点落在中心线同一侧。
- 准则3:连续 6 点递增或递减。
- 准则4:连续 14 点上下交替。
- 准则5:连续 3 点中有 2 点落在同侧 B 区之外。
- 准则6:连续 5 点中有 4 点落在同侧 C 区之外。
- 准则7:连续 15 点在 C 区之内。
- 准则8:连续 8 点在中心线两侧但无一点在 C 区。
对本例数据逐项检查:Xbar 图第 22 组均值 2.495,低于 LCL=2.4883?否,2.495 > 2.4883,未超限。但第 9、22 组接近下界,第 10、18 组接近上界。R 图第 10 组 R=0.028、第 18 组 R=0.027,均未超 UCL=0.0436。进一步检查准则2:第 1~9 组均值有 6 组在中心线以下,未达连续 9 点。准则5:第 9、10、11 组中第 9 组在中心线下侧 B 区外?B 区下界 = X̄̄ − 2/3·A₂R̄ = 2.5002 − 0.0079 = 2.4923,第 9 组 2.496 未进入 B 区。综合判断:本例 25 组数据在 Xbar-R 图上均未触发判异准则,过程处于统计受控状态。
若实际数据出现超限点,应先记录异常点对应的子组号、时间、设备/操作员信息,再按“先 R 后 Xbar”的顺序排查波动源,不可直接删除异常点。
Xbar-R 控制图判异逻辑
结果判读与后续动作
本例 25 组数据在 Xbar 图和 R 图上均未触发 8 条判异准则中的任何一条,结论为:过程处于统计受控状态,当前控制限可直接用于后续监控。后续每新增一个子组,只需将 X̄ 和 R 描点,并按准则逐项检查;若出现异常,按以下顺序处理:
- 确认异常点对应的子组号、采样时间、设备编号、操作员、批次。
- 先查 R 图:若 R 图失控,说明过程波动增大,优先排查设备、夹具、来料一致性。
- 再查 Xbar 图:若 R 图受控而 Xbar 失控,说明过程均值发生偏移,排查刀具磨损、参数设定、换料等。
- 找到并消除特殊原因后,剔除异常子组,重新计算控制限,再验证过程受控。
控制限不是规格限。规格限来自客户/图纸要求(本例 2.40~2.60),控制限来自过程实际波动(本例 Xbar 图 2.4883~2.5121)。过程受控不等于满足规格,还需另做过程能力分析。