4. 光学透镜注塑双折射的CAE模拟与工艺参数敏感性分析
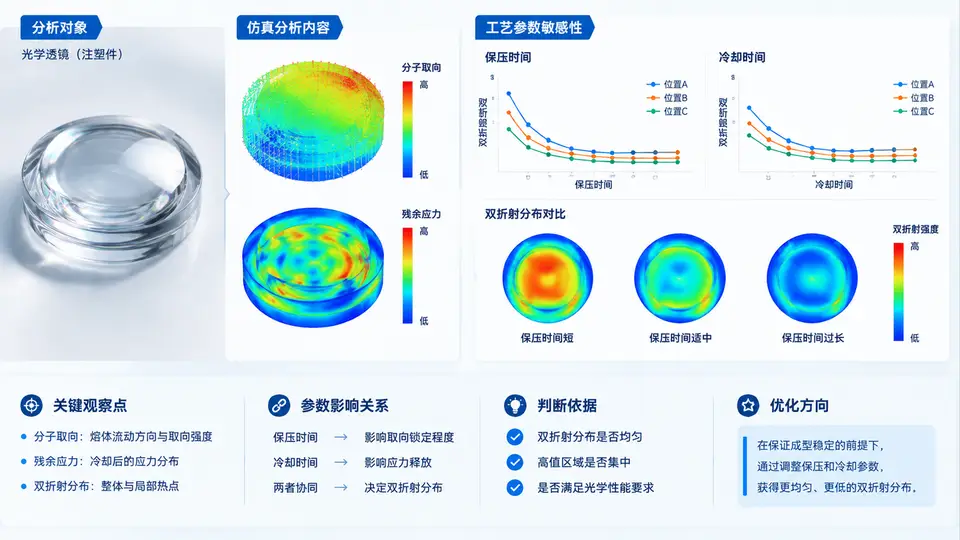
问题定位:双折射从何而来
光学透镜注塑双折射的根源是分子取向与残余应力。熔体在充填和保压阶段受到剪切与拉伸,高分子链沿流动方向取向;冷却阶段取向被冻结,同时不均匀收缩产生残余应力。两者叠加导致折射率各向异性,表现为双折射。CAE模拟需要同时输出取向张量和残余应力场,才能预测双折射分布。
CAE模拟设置要点
在模流分析中,双折射预测需要启用粘弹性材料模型(如Cross-WLF+WLF或PTT本构),并开启取向与残余应力计算。网格建议采用3D四面体或中面壳网格,透镜曲面区域需局部加密。边界条件中,保压曲线以多段压力-时间形式输入,冷却采用实际水道布局与冷却介质温度。
| 参数 | 基准值 | 调整范围 | 对双折射的影响 |
|---|---|---|---|
| 保压压力 | 80 MPa | 60–100 MPa | 压力↑,收缩补偿↑,取向冻结↑,边缘双折射↑ |
| 保压时间 | 8 s | 5–12 s | 时间↑,取向松弛↑,双折射↓,但过长导致周期增加 |
| 冷却时间 | 15 s | 10–20 s | 时间↑,残余应力↓,双折射↓,但效率降低 |
| 熔体温度 | 260°C | 240–280°C | 温度↑,分子松弛快,取向↓,双折射↓ |
参数敏感性分析与最优组合
采用正交试验设计(L9(3⁴))对四个参数进行敏感性分析。以中心与边缘双折射差值Δndiff为响应指标,模拟结果如下:
| 试验号 | 保压压力(MPa) | 保压时间(s) | 冷却时间(s) | 熔体温度(°C) | Δndiff(×10⁻⁴) |
|---|---|---|---|---|---|
| 1 | 60 | 5 | 10 | 240 | 8.2 |
| 2 | 60 | 8 | 15 | 260 | 6.5 |
| 3 | 60 | 12 | 20 | 280 | 5.1 |
| 4 | 80 | 5 | 15 | 280 | 5.8 |
| 5 | 80 | 8 | 20 | 240 | 4.9 |
| 6 | 80 | 12 | 10 | 260 | 6.0 |
| 7 | 100 | 5 | 20 | 260 | 5.5 |
| 8 | 100 | 8 | 10 | 280 | 5.9 |
| 9 | 100 | 12 | 15 | 240 | 4.6 |
极差分析结果:
- 保压压力:R = 1.4(影响最小)
- 保压时间:R = 2.1(影响中等)
- 冷却时间:R = 2.8(影响最大)
- 熔体温度:R = 1.9(影响中等偏大)
最优组合为:保压压力100 MPa、保压时间12 s、冷却时间20 s、熔体温度240°C,预测Δndiff ≈ 4.6×10⁻⁴,满足≤5×10⁻⁴的光学要求。
验证方法:在最优组合下重新运行完整模流分析,提取透镜中心与边缘的Δn值,确认差值≤5×10⁻⁴。同时检查保压曲线末端是否出现过度保压导致的飞边风险,以及冷却时间延长对周期的影响是否可接受。
注意:双折射模拟结果受材料粘弹性参数精度影响较大,建议使用材料供应商提供的实测流变与PVT数据。若模拟与实测偏差超过15%,需重新标定材料模型参数。