3. 连接器嵌件注塑熔接线强度不足的CAE分析与浇口位置改进
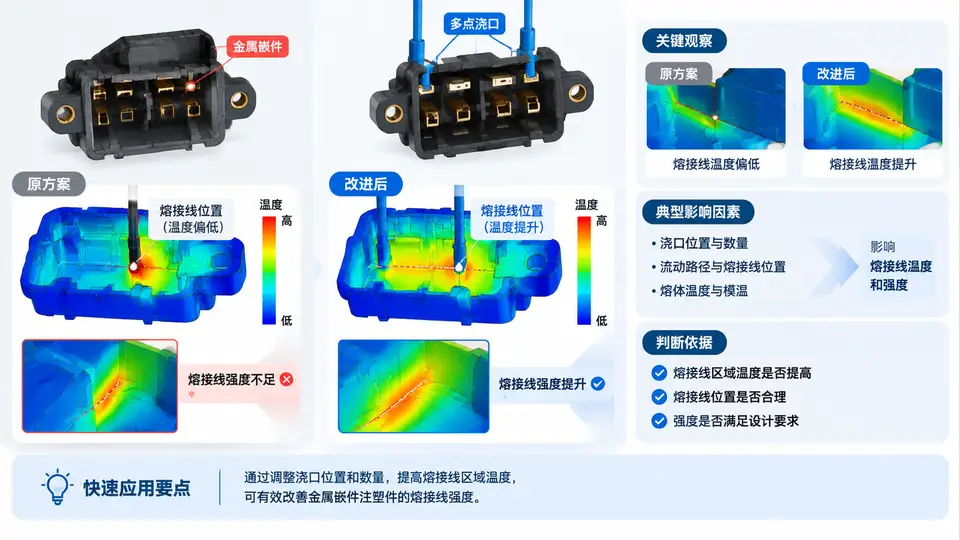
问题定位:嵌件如何把熔接线“压”在低温区
连接器嵌件注塑的熔接线强度不足,通常不是单一工艺参数造成的,而是金属嵌件改变了熔体流动路径,使两股熔体在嵌件后方汇合时前锋温度已经明显下降。判断这类问题的关键,是同时看三件事:熔接线落在哪里、汇合瞬间的熔体温度是多少、该位置是否处于嵌件遮挡的滞流区。
本例以一个 2×8 位带金属屏蔽片的连接器为例。材料为 PA9T+30%GF,嵌件为 0.4 mm 厚不锈钢片,制品主体壁厚 0.8 mm,嵌件包覆区局部壁厚 1.2 mm。初始方案采用单侧中心浇口,CAE 预测熔接线出现在嵌件尾端与端子窗口之间,该处熔体汇合温度约 218 ℃,低于材料推荐熔接强度敏感阈值 235 ℃,属于典型低温熔接线。
CAE 分析设置与关键判据
要复现上述判断,模流分析需要正确设置嵌件与熔接线判据。以下参数为教学示例,实际项目应按材料供应商数据和模具结构替换。
| 项目 | 初始方案 | 改进方案 | 说明 |
|---|---|---|---|
| 浇口数量 | 1 | 2 | 双侧偏置,避开嵌件正后方 |
| 浇口位置 | 嵌件正上方中心 | 嵌件两侧偏置 30 mm | 改变熔体绕流路径 |
| 熔体温度 | 310 ℃ | 310 ℃ | PA9T 推荐范围 305–320 ℃ |
| 模具温度 | 120 ℃ | 140 ℃ | 提高嵌件区域模温 |
| 注射速度 | 45 mm/s | 60 mm/s | 缩短汇合时间,减少温降 |
| 预测熔接线温度 | ≈218 ℃ | ≈242 ℃ | 目标 ≥235 ℃ |
| 嵌件预热 | 无 | 80 ℃ | 降低嵌件吸热导致的局部温降 |
熔接线强度判据不是固定值。PA9T+30%GF 的熔接强度对汇合温度非常敏感,通常要求汇合温度不低于材料推荐熔体温度的 75%–80%。本例以 235 ℃ 作为教学阈值,实际应以材料供应商的熔接强度曲线为准。
浇口位置改进的 CAE 验证逻辑
改进方案的核心不是简单“多加一个浇口”,而是让两股熔体在嵌件中部高温区汇合,而不是在嵌件尾端低温滞流区汇合。具体验证时,在 CAE 后处理中依次检查:
- 熔接线位置:确认熔接线从嵌件尾端移至嵌件中部或两侧,避开端子窗口薄壁区。
- 汇合温度:读取熔接线节点温度,确认 ≥235 ℃。
- 流动前沿温度差:两股熔体前锋温差应 ≤15 ℃,避免因温差过大导致熔接不良。
- 气穴位置:确认新增浇口未把气穴推入嵌件包覆区或端子窗口。
- 锁模力与填充平衡:双浇口需检查填充是否平衡,避免一侧过保压。
双浇口方案可能带来新的熔接线。如果两股熔体在嵌件另一侧再次汇合,仍需检查该处温度。必要时可调整为非对称浇口尺寸或阀浇口顺序控制,使汇合点落在高温区。
可直接执行的 CAE 检查清单
| 检查项 | 通过条件 | 不通过时的调整方向 |
|---|---|---|
| 熔接线位置 | 避开端子窗口和嵌件尾端 | 移动浇口、增加浇口数量 |
| 汇合温度 | ≥235 ℃ | 提高模温、提高注射速度、嵌件预热 |
| 前锋温差 | ≤15 ℃ | 调整浇口尺寸或位置平衡流动 |
| 气穴 | 不在嵌件包覆区和端子窗口 | 调整浇口位置或增加排气 |
| 填充平衡 | 两侧填充时间差 ≤0.05 s | 调整浇口直径或采用阀浇口 |
按上述改进方案,CAE 预测熔接线汇合温度从 218 ℃ 提升至约 242 ℃,熔接线位置从嵌件尾端移至嵌件中部,避开了端子窗口薄壁区。实际试模时建议先以短射确认流动路径,再以熔接线区域切片对比验证强度改善。