2. 汽车保险杠注塑翘曲变形的CAE预测与保压曲线优化
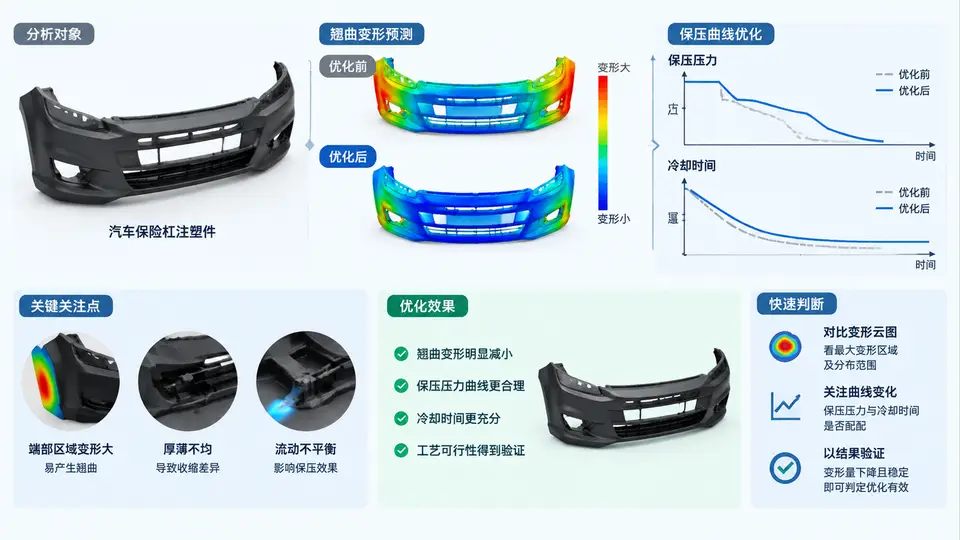
问题定位:翘曲不是单一因素,而是“收缩差 + 温度梯度 + 保压不均”的叠加结果
汽车保险杠属于典型的大型薄壁长流程注塑件,材料多为PP+EPDM-TD20等改性聚丙烯。翘曲超差通常表现为两端上翘或中部下凹,其根源在于制件不同区域的体积收缩不一致。CAE预测的核心任务不是“算出一个翘曲值”,而是把翘曲分解为可归因的贡献项,再针对主导项调整保压曲线与冷却时间。
在模流分析中,翘曲通常由三部分贡献叠加:收缩不均(区域间体积收缩差异)、冷却不均(上下表面温差导致热应力)、分子取向(流动方向与垂直方向收缩差异)。对于保险杠这类长流程件,保压不足导致的远端收缩偏大往往是翘曲的第一主导因素。
CAE建模与翘曲预测的关键设置
保险杠翘曲分析建议采用3D网格或中性面+3D混合方案。网格边长控制在3~5mm,厚度方向至少3层单元以捕捉弯曲应力。材料模型必须使用实测的PVT曲线和黏度曲线,PP+EPDM-TD20的收缩率通常为1.2%~1.6%,若用默认值会显著低估翘曲。
边界条件中,冷却分析需输入模具温度(通常40~60℃)、冷却液温度和流速;保压分析需定义保压曲线(压力-时间)和保压切换点(通常按体积填充百分比95%~98%切换)。翘曲计算采用“先填充+保压+冷却,再翘曲”的顺序耦合,翘曲求解器需开启“考虑模具约束”选项,否则自由收缩会放大翘曲预测值。
保压曲线优化:从单级到多级
原始方案常采用单级保压,压力设定为注射压力的60%~70%,保压时间固定。问题在于:保险杠流程长,远端在保压初期尚未完全充填,高压保压无法有效传递到远端;而保压后期浇口附近已冻结,继续高压只会增加内应力。
优化策略是采用三段式保压曲线:
- 第一段(充填后0~2s):保持较高压力(约注射压力的80%),确保熔体在浇口冻结前完成远端补缩。
- 第二段(2~5s):压力降至60%~65%,维持中压补缩,避免过保压导致浇口附近密度过高。
- 第三段(5s至浇口冻结):压力降至30%~40%,仅维持防溢和轻微补缩,减少残余应力。
冷却时间需与保压时间匹配。若冷却时间不足,顶出时制件温度过高,脱模后继续收缩会加剧翘曲;若冷却时间过长,则降低生产效率。建议以“顶出时制件最高温度低于材料热变形温度10~15℃”为判据,通过CAE冷却分析确认。
优化前后翘曲量对比与验证
| 评价指标 | 原始方案 | 优化方案 | 变化 |
|---|---|---|---|
| 最大翘曲量 (mm) | 3.8 | 1.6 | ↓ 58% |
| 远端收缩率 (%) | 1.52 | 1.31 | ↓ 0.21 |
| 浇口附近收缩率 (%) | 1.18 | 1.22 | ↑ 0.04 |
| 顶出最高温度 (℃) | 98 | 82 | ↓ 16 |
| 保压时间 (s) | 4.0 | 6.5 | ↑ 2.5 |
| 冷却时间 (s) | 22 | 26 | ↑ 4 |
表中数据为CAE模拟的示例结果,用于说明优化方向。实际项目中需以具体材料参数和模具条件重新计算。优化后翘曲量从3.8mm降至1.6mm,满足多数保险杠总成对翘曲≤2.0mm的要求。远端与浇口附近收缩率差异从0.34%缩小到0.09%,说明保压曲线优化有效改善了收缩均匀性。