1. 薄壁注塑件填充短射缺陷的CAE诊断与工艺窗口优化
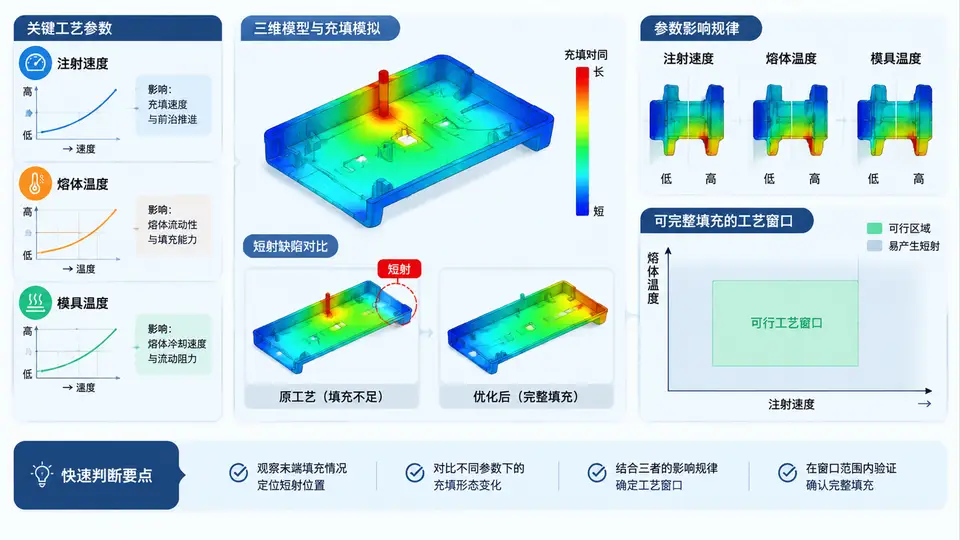
问题定位:薄壁件短射的物理链条
薄壁注塑件(壁厚常在0.6~1.2 mm)的短射并非单一因素造成,而是"流动阻力—熔体冷却—压力传递"三者耦合的结果。诊断的核心是判断:究竟是流动前沿过早冻结(热问题),还是注塑机压力不足以把熔体推到末端(力问题),抑或两者叠加。
本例对象为某消费电子外壳:材料PC/ABS(牌号示例),壁厚0.8 mm,最大流动长度约95 mm,长厚比接近120:1,属于典型的高阻力薄壁流道。初始工艺为:熔体温度250 ℃、模温60 ℃、注射速度40 mm/s(填充时间约1.1 s),结果在远离浇口的四个角部出现短射。
CAE建模与短射判据设置
在模流分析软件中建立三维模型时,需要关注以下关键设置,它们直接决定短射预测的准确性:
- 网格类型:薄壁件优先采用3D网格或中性面网格。3D网格能捕捉厚度方向的温度梯度,对短射预测更可靠;中性面网格计算快,但需确认厚度方向至少3层网格。
- 材料模型:选择PC/ABS的Cross-WLF黏度模型,需确认黏度曲线覆盖实际剪切速率范围(薄壁件浇口处剪切速率可达10⁴~10⁵ s⁻¹)。
- 短射判据:设置"填充体积分数<98%"为短射阈值,同时开启"流动前沿温度"输出,用于判断前沿是否低于材料无流动温度(本例PC/ABS约220 ℃)。
- 注射曲线:采用速度控制+压力限制模式,设置最大注射压力为180 MPa(示例值),观察实际压力是否触及限制。
诊断过程:从填充结果反推成因
初始方案(250 ℃/60 ℃/40 mm/s)的填充分析结果显示:填充体积分数仅达到91%,四角短射;流动前沿温度在末端降至215 ℃,低于无流动温度;注射压力在填充末期达到175 MPa,接近限制值。这说明热冻结与压力不足同时存在,但热冻结是主因——因为前沿温度已低于可流动阈值。
为分离两个因素,进行一组对照分析:
| 方案 | 熔体温度 | 模温 | 注射速度 | 填充体积分数 | 末端前沿温度 | 最大注射压力 |
|---|---|---|---|---|---|---|
| A(初始) | 250 ℃ | 60 ℃ | 40 mm/s | 91% | 215 ℃ | 175 MPa |
| B(仅提速) | 250 ℃ | 60 ℃ | 75 mm/s | 96% | 228 ℃ | 168 MPa |
| C(仅升温) | 265 ℃ | 60 ℃ | 40 mm/s | 95% | 232 ℃ | 162 MPa |
| D(仅提模温) | 250 ℃ | 80 ℃ | 40 mm/s | 94% | 226 ℃ | 170 MPa |
| E(组合) | 265 ℃ | 80 ℃ | 75 mm/s | 100% | 245 ℃ | 155 MPa |
表中数据为CAE分析输出示例。可以看出:单独调整任一参数都无法完全消除短射,而组合方案E实现了100%填充,且末端前沿温度245 ℃远高于无流动温度,注射压力也降至155 MPa,留有安全余量。
工艺窗口确定与验证
基于上述分析,确定工艺窗口如下:
- 熔体温度:260~270 ℃(低于260 ℃时末端前沿温度不足;高于270 ℃时材料降解风险增加)
- 模具温度:75~85 ℃(低于75 ℃时冻结层过厚;高于85 ℃时冷却时间显著延长)
- 注射速度:70~80 mm/s(低于70 mm/s时剪切热不足;高于80 mm/s时浇口处剪切速率过高,有喷射风险)
验证方法:在组合方案E的基础上,将熔体温度降至260 ℃、模温降至75 ℃、速度降至70 mm/s,进行"窗口边界"分析。若仍能100%填充且前沿温度>225 ℃,则工艺窗口具有实际容差。
注意:CAE分析结果依赖于材料黏度数据的准确性。若实际材料批次与数据库牌号存在差异,建议以短射试验(molding trial)进行最终确认,CAE结果作为方向性指导。