3. 金属试样电解抛光与侵蚀操作
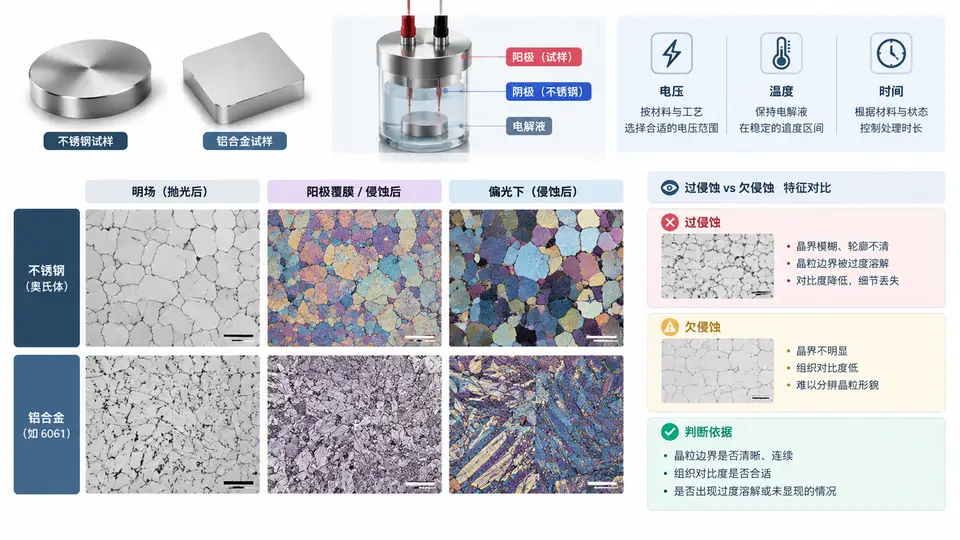
为什么不锈钢和铝合金要分开处理
电解抛光与侵蚀的核心不是“通电就行”,而是让试样表面发生可控的阳极溶解。不锈钢在酸性电解液中容易形成致密钝化膜,需要较高电压击穿;铝合金阳极覆膜则要在低温下生成各向异性氧化膜,供偏光观察晶粒。两者的电压、温度、时间窗口完全不同,混用参数会直接导致过侵蚀或覆膜失败。
操作流程与关键控制点
电解抛光与阳极覆膜的操作顺序不同:不锈钢通常先电解抛光获得镜面,再化学侵蚀显示晶界;铝合金则直接进行阳极覆膜,不需要先机械抛光到镜面,但需要保证表面无划痕和油污。
| 控制项 | 不锈钢电解抛光 | 铝合金阳极覆膜 |
|---|---|---|
| 电压 | 20–30 V,观察电流密度稳定在 0.1–0.5 A/cm² | 15–25 V,电流密度约 0.05–0.2 A/cm² |
| 温度 | 室温即可,超过 30 °C 易产生点蚀 | 必须 0–5 °C,温度升高膜层疏松、衬度下降 |
| 时间 | 10–30 s,以表面均匀银灰为准 | 30–90 s,以偏光下晶粒颜色分明为准 |
| 后处理 | 立即断电取出,乙醇冲洗,吹干 | 断电后迅速取出,冷水冲洗,乙醇脱水,吹干 |
过侵蚀与欠侵蚀的判读
侵蚀不足时晶界浅淡、不连续,晶粒内部细节被掩盖;侵蚀过度时晶界变宽、出现台阶状沟槽,甚至晶粒脱落形成黑斑。阳极覆膜过厚时偏光下颜色过深、晶界模糊;覆膜不足时晶粒间衬度弱,难以区分取向。
快速判断口诀:明场看晶界——细、连续、无宽化;偏光看晶粒——色差分明、同一晶粒颜色均匀。两者都满足,说明电压、温度、时间落在窗口内。
安全注意:高氯酸电解液遇有机物可能爆炸,必须在通风橱内操作,废液单独收集。阳极覆膜使用硫酸时,冰水浴中操作,避免温度回升。
参数调整速查
- 不锈钢晶界太浅:电压提高 2–3 V 或时间延长 5 s,每次只调一个变量。
- 不锈钢出现点蚀:电压降低 3–5 V,检查电解液温度是否超过 30 °C。
- 铝合金偏光无衬度:检查覆膜温度是否高于 5 °C,或时间是否短于 30 s。
- 铝合金膜层发黑剥落:电压过高或时间过长,降低电压 3–5 V,缩短时间至 30–45 s。