1. 金相试样切割与镶嵌方案选择
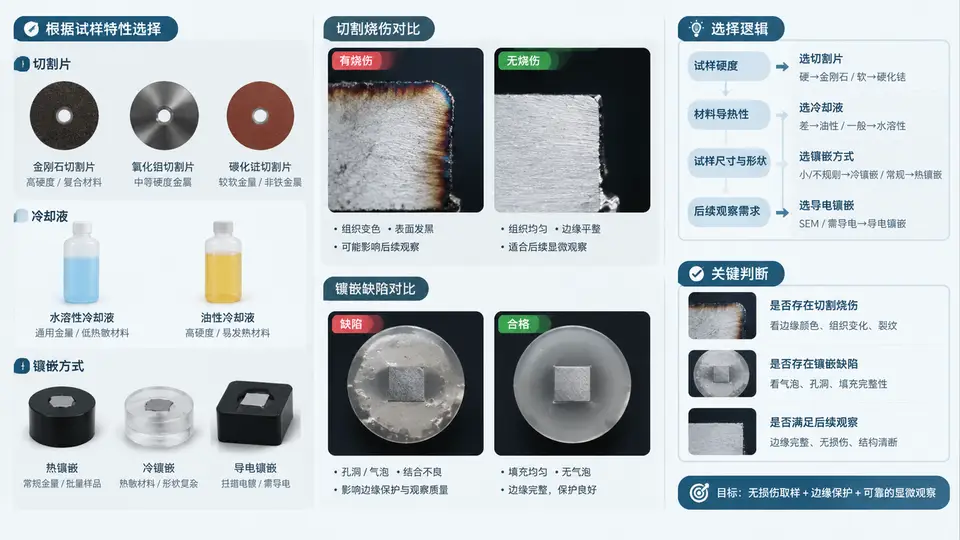
为什么切割与镶嵌是金相制样的第一道“质量闸门”
金相观察的目标是看到真实的组织,而切割和镶嵌是唯一会不可逆改变试样原始状态的环节。切割产生的热量若不能及时带走,会在表层形成几微米到几十微米的白亮层、回火色或微裂纹;镶嵌若边缘密封不良,抛光时磨料会渗入缝隙形成“边缘倒角”和黑色污染带。这两类缺陷一旦产生,后续抛光再完美也无法恢复。
切割片选择:硬度与尺寸决定磨料和结合剂
切割片的核心参数是磨料种类、结合剂和厚度。基本原则是:试样越硬,磨料越硬、结合剂越强;试样越软、越韧,越要选锋利且自锐性好的切割片,避免磨屑粘附。
| 试样类型 | 典型硬度 | 推荐磨料 | 结合剂 | 切割片厚度 | 冷却重点 |
|---|---|---|---|---|---|
| 淬火钢、硬质合金 | HRC 55~70 | 金刚石/立方氮化硼 | 金属或树脂 | 0.8~1.2 mm | 大流量水基冷却,防烧伤 |
| 调质钢、铸铁 | HRC 20~45 | 氧化铝 | 树脂 | 1.0~1.5 mm | 水基冷却液,中等流量 |
| 铝合金、铜合金 | HB 60~120 | 碳化硅 | 树脂 | 1.2~2.0 mm | 水基或油基,防粘附 |
| 薄片、小尺寸 | — | 氧化铝/碳化硅 | 树脂 | 0.5~1.0 mm | 低载荷、高冷却流量 |
切割片厚度每增加 0.5 mm,切口热影响区约扩大 20%~30%。薄片虽易崩边,但配合低速进给可显著降低烧伤风险。
冷却液:不是“加水就行”
冷却液的作用是冷却、润滑、排屑三合一。水基冷却液冷却能力强,适合钢铁;油基冷却液润滑好、防锈,适合铝铜等易粘附材料。关键判断指标是切割后试样表面无回火色、无蓝紫色氧化、手摸不烫。若出现回火色,说明冷却不足或进给过快。
镶嵌方式:边缘保护决定能否看到真实表层
镶嵌分热镶和冷镶两类。热镶用酚醛树脂或环氧树脂,在 150~180 ℃、10~20 MPa 下成型,效率高、边缘保护好,但高温可能改变铝合金、锡青铜等低熔点试样的组织。冷镶用环氧树脂或丙烯酸树脂,室温固化,适合热敏感材料,但边缘密封性略差,需配合边缘保护剂。
- 热镶适用:钢铁、铸铁、硬质合金等耐温材料,尺寸规整、批量大。
- 冷镶适用:铝合金、铜合金、镀层、薄片、热敏感材料,或需保留边缘细节的试样。
- 边缘保护技巧:冷镶前在试样边缘涂一层边缘保护剂,或采用真空浸渗,减少抛光时边缘倒角。
热镶温度超过 150 ℃ 时,铝合金可能发生过时效,铜合金可能氧化。若后续要观察这些材料的真实组织,优先选冷镶。
切割烧伤与镶嵌缺陷的判读
切割烧伤在显微镜下表现为表层白亮层(未侵蚀或过侵蚀)、回火色或微裂纹。判断方法:将试样沿垂直切割面磨抛后,在明场下观察边缘。若白亮层厚度超过 20 μm,说明切割热影响严重,需重新切割并降低进给速度、增加冷却流量。镶嵌缺陷主要表现为边缘倒角(边缘呈圆弧状,组织模糊)和黑色污染带(磨料嵌入缝隙)。前者需重新镶嵌并加强边缘保护,后者需延长超声清洗并更换抛光布。
实操检查清单
| 检查项 | 合格判据 | 不合格处理 |
|---|---|---|
| 切割面颜色 | 无蓝紫/褐色回火色 | 降低进给速度,增大冷却液流量 |
| 切割面粗糙度 | 手感平整,无明显台阶 | 更换更细切割片,检查夹具刚性 |
| 镶嵌边缘 | 边缘平直,无圆弧倒角 | 重新冷镶,加边缘保护剂或真空浸渗 |
| 镶嵌体与试样结合 | 无缝隙、无气泡 | 热镶提高压力,冷镶延长固化时间 |
| 超声清洗后 | 缝隙无黑色残留 | 延长清洗时间,更换清洗液 |