2. 金相试样机械抛光参数优化
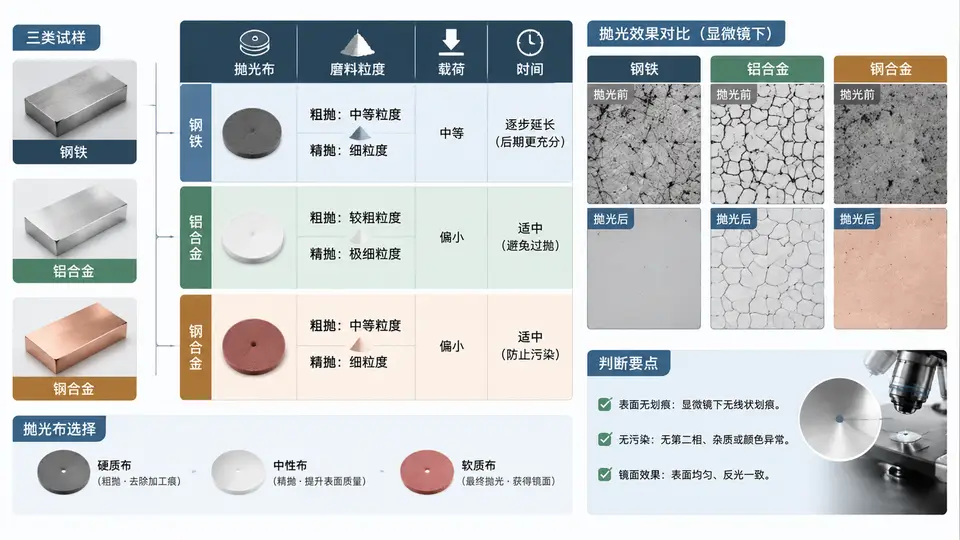
三类金属的抛光参数窗口
机械抛光的核心矛盾是:磨料要足够硬以切除变形层,载荷与时间要足够短以避免划痕嵌入和表面污染。钢铁、铝合金、铜合金的硬度与塑性差异显著,不能共用同一套参数。下表给出可直接执行的起始参数窗口,实际使用时以“上一道划痕完全消失、且不产生新划痕”为换道判据。
| 试样 | 抛光布 | 磨料 | 载荷 | 时间 | 关键风险 |
|---|---|---|---|---|---|
| 钢铁(退火态) | 短绒合成革 | 3 μm金刚石 → 1 μm金刚石 | 20–25 N | 3–4 min / 2–3 min | 硬质夹杂物拖尾、边缘圆角 |
| 铝合金(6061) | 多孔无绒布 | 3 μm金刚石 → 0.05 μm氧化铝 | 10–15 N | 2–3 min / 1–2 min | 磨料嵌入、表面发黑、水痕 |
| 铜合金(H62) | 短绒合成革 | 3 μm金刚石 → 1 μm金刚石 | 15–20 N | 2–3 min / 1–2 min | 塑性流变、孪晶假象、氧化变色 |
铝合金与铜合金在最后一道抛光后,应立即用无水乙醇冲洗并吹干,避免水渍与氧化膜影响后续观察。
抛光质量判读与参数修正
抛光完成后先在低倍(50×–100×)明场下扫查,再切换到200×–500×确认细节。判读时区分三类特征:划痕(平行线状,来自磨料残留或布面污染)、嵌入(点状或短条状硬质颗粒,来自磨料或抛光布脱落)、污染(雾状、水痕或氧化色,来自冲洗不彻底)。
操作要点与验证
- 换道判据:每换一次磨料粒度,试样需用无水乙醇冲洗并超声清洗30 s,避免粗磨料带入下一道。在100×下确认上一道划痕完全消失后再进入下一道。
- 载荷控制:手动抛光时以“试样自重+轻压”为基准,铝合金尤其要轻,压力过大会导致磨料嵌入和表面流变。自动抛光机需按上表设定载荷值。
- 抛光布管理:短绒合成革用于钢铁和铜合金,多孔无绒布用于铝合金。每类试样建议专用抛光布,避免交叉污染。布面出现明显发黑或硬化时更换。
- 验证方法:在200×明场下观察,合格镜面应呈现均匀的金属光泽,无平行划痕、无点状嵌入物、无水痕或氧化色。若发现异常,按SVG中的判读分支调整参数后重新抛光。
铜合金抛光后若未及时吹干,表面会迅速氧化发暗,在显微镜下呈现雾状干扰层,容易被误判为抛光污染。建议冲洗后立即用热风吹干,并在30 min内完成观察。