4. BGA焊点冷焊与枕头效应的X射线特征识别
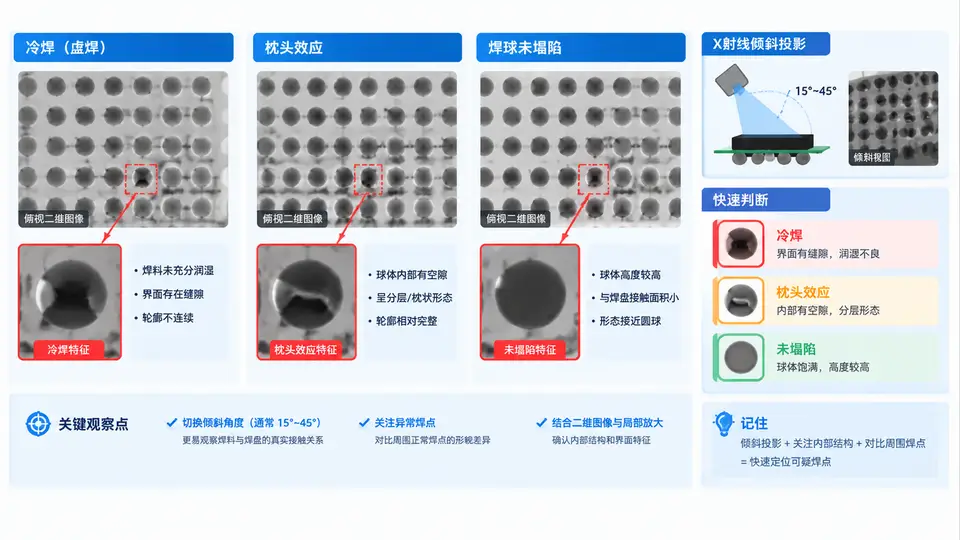
为什么冷焊与枕头效应在X射线下的表现不同
BGA焊点的X射线成像依赖焊料对射线的吸收差异:焊料越厚、密度越高,图像越暗。正常回流焊点呈"塌陷"状态,焊球与焊盘之间形成连续、饱满的合金连接,二维图像上表现为边缘清晰、灰度均匀的圆形或椭圆形暗斑。
冷焊(Cold Joint)和枕头效应(Head-in-Pillow, HIP)是两类典型的热输入不足缺陷,但形成机理不同,X射线特征也有明显差异:
- 冷焊:焊料未充分熔化或润湿不良,焊球整体未塌陷,焊点高度偏高,二维图像上焊球轮廓偏大、边缘模糊,灰度偏浅(焊料厚度不足或密度偏低)。
- 枕头效应:焊球与焊膏在回流时未能完全融合,焊球"枕"在焊膏球上,界面处存在未连接的缝隙。二维图像上焊球轮廓基本正常,但倾斜投影时可见焊球与焊盘之间出现异常亮带或灰度突变。
- 焊球未塌陷:焊球保持接近原始球径,未发生明显塑性变形,二维图像上焊球直径偏大、排列整齐但缺乏"压扁"感。
X射线二维检测对冷焊和枕头效应的检出率有限,必须结合倾斜投影(通常倾斜30°~45°)观察焊球与焊盘界面的灰度变化,才能有效区分"未塌陷"与"未连接"。
可疑焊点的定位方法
在实际检测中,不可能对每个焊点都做倾斜投影。需要先用二维图像快速筛选可疑区域,再对可疑点做倾斜确认。定位逻辑如下:
- 二维全检筛选:观察焊球直径是否偏大(超过标称值10%以上)、边缘是否模糊、灰度是否偏浅。满足任意两项的焊点标记为"疑似冷焊"。
- 倾斜投影确认:将X射线管倾斜30°~45°,观察焊球与焊盘界面。若出现异常亮带(灰度比周围焊料高15%以上),判定为枕头效应;若焊球整体高度偏大且界面润湿角异常,判定为冷焊。
- 切片验证:对判定为HIP或冷焊的焊点进行金相切片,观察界面IMC连续性和未融合缝隙,确认X射线判读结论。
注意:枕头效应的二维图像可能与正常焊点几乎一致,仅凭俯视图极易漏判。倾斜投影是区分HIP与正常焊点的必要手段。若设备不支持倾斜,应结合电测试(如菊花链电阻测量)辅助判断。
实操:X射线倾斜投影参数设置与图像判读
以下以典型微焦点X射线检测设备为例,给出倾斜投影的关键设置和判读要点。不同设备界面不同,但核心参数逻辑一致。
| 参数 | 推荐设置 | 作用 |
|---|---|---|
| 管电压 | 80~100 kV | 保证焊球有足够穿透力,同时保留界面灰度差异 |
| 管电流 | 80~120 μA | 控制图像亮度和对比度 |
| 倾斜角度 | 30°~45° | 使焊球与焊盘界面在投影中分离,暴露缝隙 |
| 放大倍数 | 根据焊球间距调整,通常200~500× | 确保单个焊球占据足够像素,便于灰度分析 |
| 图像平均帧数 | 8~16帧 | 降低噪声,提高灰度判读稳定性 |
判读时重点关注三个区域:焊球顶部轮廓、焊球与焊盘交界处、焊球之间的连接颈部。正常焊点在倾斜投影下,焊球与焊盘之间呈连续渐变过渡;冷焊点过渡区灰度变化平缓且焊球高度偏大;HIP焊点在交界处出现一条明显亮带,亮带两侧灰度突变。
快速判读口诀:
俯视看直径,偏大疑冷焊;
倾斜看界面,亮带是枕头;
灰度不均匀,润湿有问题;
切片做确认,IMC见分晓。
俯视看直径,偏大疑冷焊;
倾斜看界面,亮带是枕头;
灰度不均匀,润湿有问题;
切片做确认,IMC见分晓。