1. 焊点开裂失效的宏观形貌记录与初步判读
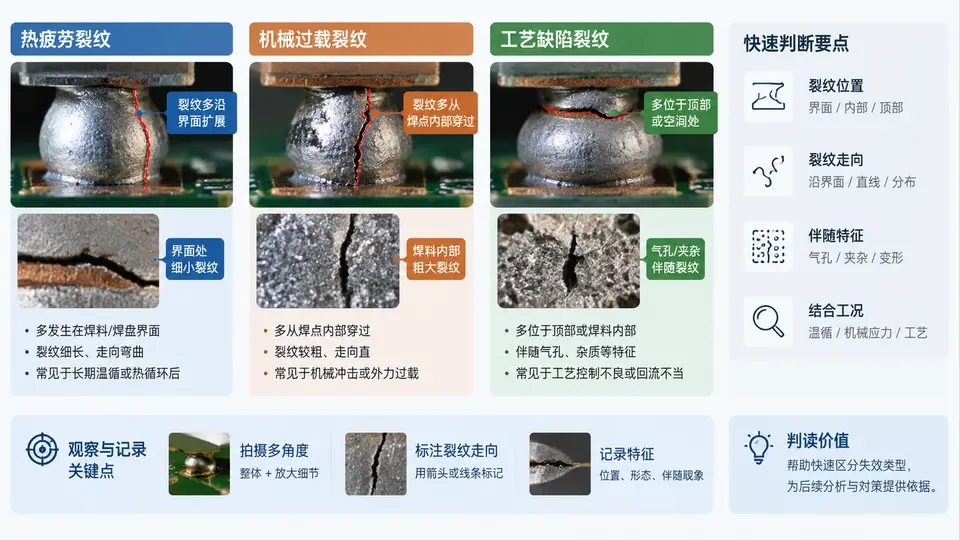
焊点开裂失效的宏观形貌记录与初步判读
焊点开裂的宏观检查是失效分析的第一步,目标是在不破坏样品的前提下,用肉眼或低倍体视显微镜获取裂纹的位置、走向、表面颜色和伴随形貌,从而对失效模式做出初步分类。典型焊点开裂可分为三类:热疲劳裂纹、机械过载裂纹和工艺缺陷裂纹。三者在宏观形貌上有明显差异,掌握这些差异是后续金相剖面和X射线检测方向选择的基础。
三类裂纹的宏观特征对照
| 特征维度 | 热疲劳裂纹 | 机械过载裂纹 | 工艺缺陷裂纹 |
|---|---|---|---|
| 裂纹位置 | 沿焊点与焊盘界面、靠近IMC层 | 穿过焊料本体或沿界面快速贯穿 | 集中在焊料内部、气孔或夹渣附近 |
| 裂纹走向 | 沿界面周向扩展,呈弧形或环状 | 近似直线,方向与受力方向一致 | 不规则、短而分散,常与空洞相连 |
| 断面颜色 | 灰暗、有氧化色或深色腐蚀痕迹 | 光亮、新鲜金属色,无明显氧化 | 局部发黑或带助焊剂残留 |
| 伴随形貌 | 焊点整体变形小,边缘有微裂纹群 | 焊点明显变形、拉长或撕裂 | 气孔、未熔合、夹渣等缺陷可见 |
| 典型诱因 | 温度循环、功率循环 | 跌落、弯曲、机械冲击 | 焊接参数不当、污染、氧化 |
宏观检查与记录流程
对送检样品按以下顺序操作,每一步都需拍照并标注倍率与光源方向:
- 整体外观记录:在体视显微镜低倍(10×~20×)下拍摄焊点阵列全貌,记录样品编号、器件类型、焊点数量及明显异常位置。
- 单点定位:对疑似开裂焊点逐一编号,用同轴光与斜射光各拍一张,斜射光可增强裂纹边缘的阴影对比,便于判断裂纹是否贯穿表面。
- 裂纹走向描述:以焊盘边缘为基准,用“时钟方位”描述裂纹起止位置,例如“裂纹从焊点3点钟方向沿界面扩展至9点钟方向”,并记录裂纹是否延伸至焊料本体。
- 断面颜色与污染判断:观察裂纹两侧颜色差异。若断面灰暗、有氧化色,倾向热疲劳;若断面光亮、呈新鲜金属色,倾向机械过载;若局部发黑并伴助焊剂残留,倾向工艺缺陷。
- 初步判读与记录归档:综合位置、走向、颜色和伴随形貌,给出初步分类,并注明“待金相或X射线验证”的存疑项。
拍照时在样品旁放置标尺或已知尺寸参照物,便于后续测量裂纹长度和焊点直径。斜射光角度建议30°~45°,过平或过陡都会削弱裂纹边缘的对比度。
宏观判读决策路径
记录表模板
以下记录表可直接用于现场检查,每颗焊点填写一行:
| 焊点编号 | 裂纹起止方位 | 裂纹走向 | 断面颜色 | 焊点变形 | 伴随缺陷 | 初步判读 | 存疑项 |
|---|---|---|---|---|---|---|---|
| U1-P12 | 3点钟→9点钟 | 沿界面弧形扩展 | 灰暗、有氧化色 | 无明显变形 | 边缘微裂纹群 | 热疲劳裂纹 | 需金相确认IMC层状态 |
| U1-P15 | 12点钟→6点钟 | 直线贯穿焊料本体 | 光亮、新鲜金属色 | 焊点拉长 | 无 | 机械过载裂纹 | 需确认受力方向 |
| U2-P03 | 不规则、短而分散 | 与空洞相连 | 局部发黑 | 轻微变形 | 气孔、助焊剂残留 | 工艺缺陷裂纹 | 需X射线确认空洞率 |
宏观判读只能作为初步分类,不能替代金相剖面和X射线检测。当裂纹走向不典型、断面颜色介于灰暗与光亮之间、或同时存在多种特征时,应标记为“存疑/混合型”,并在后续检测中优先安排金相剖面观察裂纹路径,必要时补充X射线检查焊料内部空洞。
常见误判与规避
- 把氧化色误判为热疲劳:机械过载裂纹在高温环境下也可能出现氧化色,需结合焊点变形程度和裂纹走向综合判断。
- 忽略斜射光下的阴影:同轴光下裂纹可能不明显,斜射光能暴露表面微裂纹和台阶,建议两种光源都拍。
- 未记录拍照倍率:不同倍率下裂纹宽度和长度感知差异大,记录倍率才能保证后续复现和对比。
- 把工艺缺陷裂纹误判为机械过载:气孔附近的裂纹可能呈直线状,但断面通常发黑且有残留,需仔细区分。