2. 焊点金相剖面制备与裂纹路径观察
为什么金相剖面是裂纹路径判定的关键手段
宏观形貌只能看到裂纹在焊点表面的走向,无法回答“裂纹究竟沿哪一层扩展”。焊点内部存在三个关键区域:焊料基体、界面金属间化合物层(IMC)以及焊盘/基板界面。裂纹可能沿焊料内部穿晶扩展、沿IMC层与焊料之间的界面剥离,或直接穿过IMC层进入焊盘。只有把焊点沿垂直于裂纹走向的方向剖开、研磨到裂纹所在平面,才能在显微镜下看到裂纹与各层的相对位置关系。
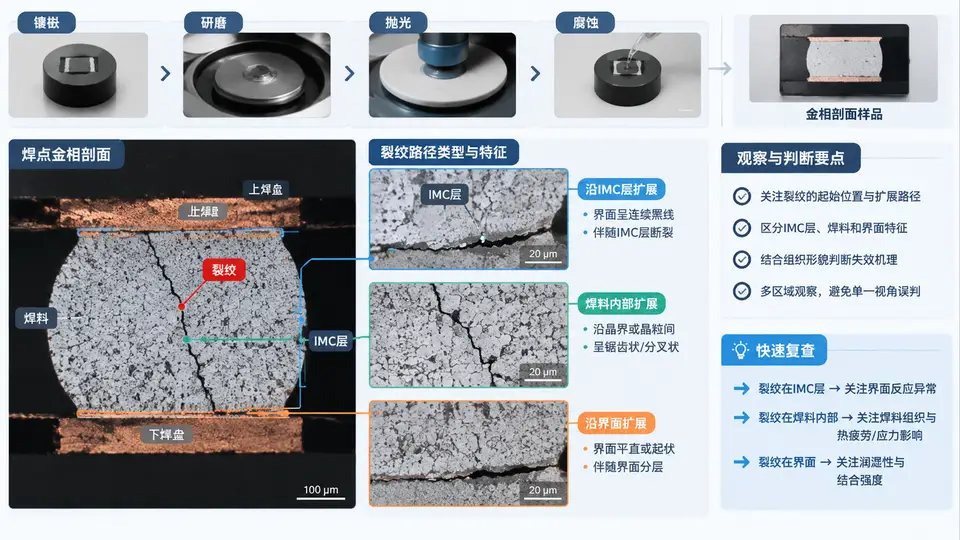
本案例以一颗典型的热疲劳开裂焊点为对象,完成从镶嵌到腐蚀的全流程,并在金相照片上标注裂纹路径。核心难点在于:研磨必须磨到裂纹所在深度,否则会误判为“无裂纹”;腐蚀程度必须适中,过腐蚀会掩盖IMC层,欠腐蚀则晶界不清晰。
镶嵌与研磨:把裂纹“磨出来”
镶嵌的目的是固定焊点并保护边缘。对于本案例的焊点样品,推荐使用冷镶树脂(如环氧树脂+固化剂),因为热镶的高温可能使焊料发生再结晶,改变裂纹形貌。镶嵌时注意让焊点待观察面朝下,确保研磨面垂直于裂纹走向。
研磨采用逐级递减的砂纸目数:400目 → 800目 → 1200目 → 2000目。每换一级砂纸,样品旋转90°,目的是去除上一级留下的划痕。关键判断:在2000目研磨后,用显微镜在200×下观察,若焊点截面已接近裂纹所在深度,应能看到一条细黑线(裂纹在未腐蚀状态下的表现)。若看不到,继续轻磨并频繁检查,避免磨过头。
抛光与腐蚀:让界面“显出来”
抛光使用1μm金刚石抛光液配合丝绸抛光布,时间约2~3分钟。抛光后样品表面应呈镜面,无肉眼可见划痕。腐蚀液配方为2% HCl + 98% 无水乙醇,用棉签蘸取后轻轻擦拭样品表面3~8秒,立即用无水乙醇冲洗并吹干。
腐蚀程度的判断标准:在200×明场下,IMC层应呈现浅灰色连续条带,焊料晶界隐约可见,裂纹边缘清晰。若IMC层发黑或消失,说明过腐蚀,需重新抛光后缩短腐蚀时间;若IMC层与焊料几乎无对比,说明欠腐蚀,可再腐蚀2~3秒。
裂纹路径标注与判读
在金相照片上标注裂纹路径时,建议使用图像处理软件(如ImageJ或显微镜自带软件)沿裂纹中心线绘制折线,并标注三个关键位置:裂纹起点(通常在焊点外侧应力集中处)、裂纹主体路径(沿IMC界面或焊料内部)、裂纹终点/分支点(是否进入焊盘或分叉)。
判读时重点回答三个问题:
- 裂纹与IMC层的相对位置:裂纹是紧贴IMC上沿(界面型)、穿过IMC(脆性型),还是远离IMC在焊料内部(焊料型)?
- 裂纹走向与焊点几何的关系:裂纹是否从焊点外侧向内侧扩展?是否沿最大剪切应力方向?
- 裂纹周围组织特征:裂纹附近是否有粗大晶粒、空洞或IMC异常增厚?这些是判断失效机制的辅助证据。