3. BGA焊球空洞的X射线检测与等级判定
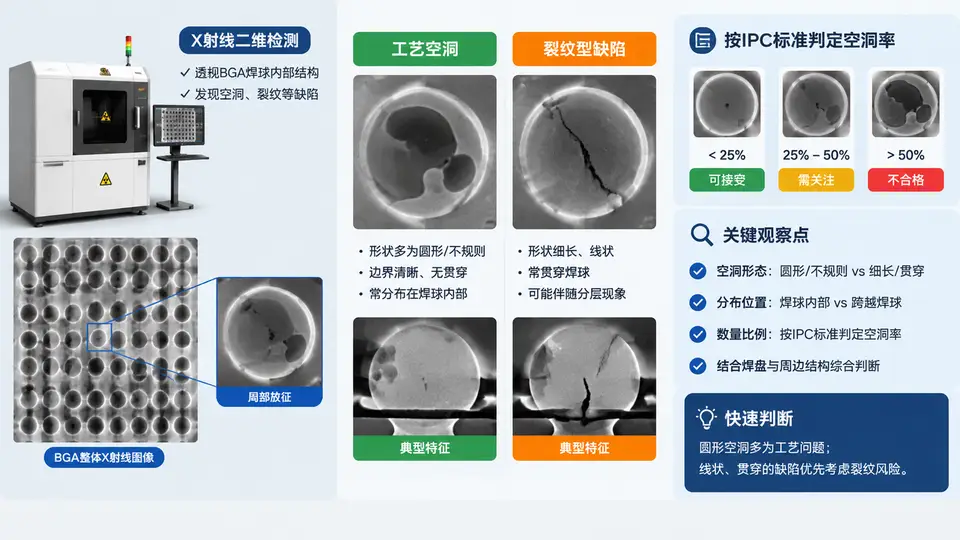
X射线二维成像下的BGA焊球空洞特征
BGA焊球空洞在X射线二维透射图像中表现为焊球投影内部灰度低于周围焊料的暗区。空洞率按IPC-7095的二维投影面积法计算:空洞率 = 空洞投影面积 / 焊球投影面积 × 100%。判定前需先确认成像条件:管电压、管电流、放大倍率与倾斜角度直接影响空洞边界的可辨识度。典型工艺空洞呈圆形或椭圆形、边缘平滑、位于焊球内部或靠近焊盘界面;裂纹型缺陷则表现为细长、边缘锐利、常沿焊球与铜盘界面或IMC层延伸的暗线,倾斜投影下形态变化明显。
空洞率计算与等级判定流程
使用X射线二维检测设备时,按以下步骤完成单颗焊球的空洞率判定:
- 成像参数设定:管电压建议80–100 kV,管电流80–120 μA,放大倍率根据焊球直径调整(0.3 mm焊球建议≥100×),确保焊球投影边界清晰可辨。
- 空洞面积提取:在灰度图像中,焊球投影为亮区,空洞为暗区。使用阈值分割(如Otsu法)提取暗区轮廓,计算所有空洞像素面积之和。
- 焊球投影面积计算:以焊球外轮廓为边界,计算其投影面积。注意排除焊球与焊盘重叠区域的干扰。
- 空洞率计算:空洞率 = Σ空洞面积 / 焊球投影面积 × 100%。
- 等级判定:按IPC-7095,空洞率≤25%为合格;25%–30%需结合电性能与可靠性评估;>30%判不合格。若发现细长、锐边暗线,无论空洞率大小,均需倾斜投影确认是否为裂纹型缺陷。
倾斜投影技巧:将样品台倾斜30°–45°重新成像。工艺空洞在倾斜后仍呈圆形或椭圆形,位置基本不变;裂纹型缺陷在倾斜后形态明显拉长或出现位置偏移,可据此区分。
工艺空洞与裂纹型缺陷的X射线特征对比
| 特征维度 | 工艺空洞 | 裂纹型缺陷 |
|---|---|---|
| 形状 | 圆形、椭圆形,边缘平滑 | 细长、线状,边缘锐利 |
| 位置 | 焊球内部或近焊盘界面 | 沿IMC层、焊球/铜盘界面或焊球内部延伸 |
| 倾斜投影变化 | 形态基本不变 | 形态拉长或位置偏移明显 |
| 灰度特征 | 暗区灰度均匀 | 暗线灰度可能不均匀,局部有亮斑 |
| 判定处理 | 按空洞率分级 | 直接判不合格,需切片确认 |
常见误判:焊球边缘的暗环可能被误认为空洞,实际是焊球与焊盘交界处的投影叠加效应。应通过调整对比度或倾斜投影排除。此外,焊球内部的气孔群若密集分布,需分别计算各空洞面积后求和,不可仅取最大空洞。