3. 喷射成型短切纤维分布均匀性评估
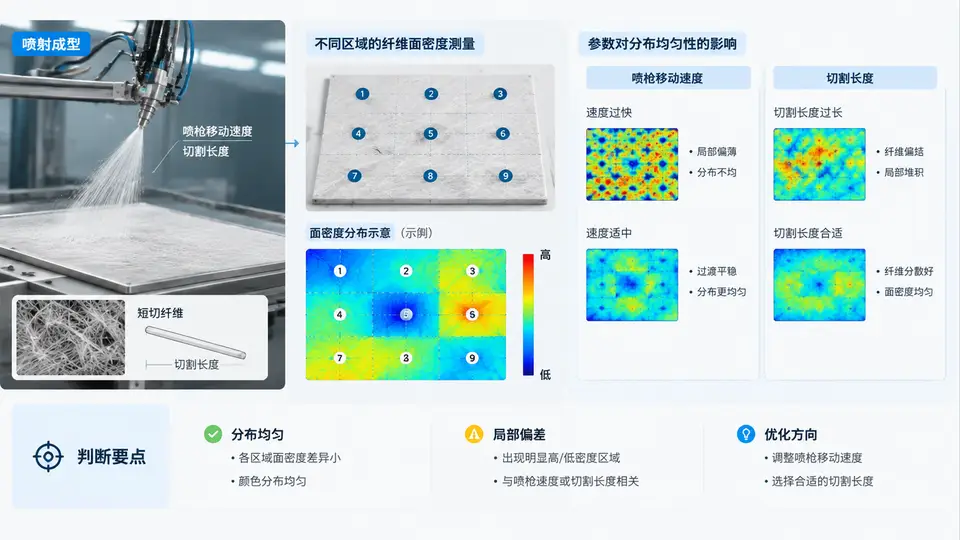
喷射成型短切纤维分布均匀性评估
喷射成型中,纤维与树脂在喷枪处同步喷出,短切纤维在平板模具上随机落料。纤维面密度分布是否均匀,直接决定平板各区域的纤维体积分数、力学性能一致性和后续加工余量。本案例以一块 300 mm × 300 mm 平板为对象,通过分区称重法测量纤维面密度,并考察喷枪移动速度与切割长度两个参数对分布均匀性的影响。
评估核心指标:各测量区的纤维面密度相对偏差。工程上通常要求同一平板内面密度偏差控制在 ±10% 以内,超出则视为分布不均,需要调整喷枪参数或喷射路径。
测量方案与分区设计
将平板划分为 3 × 3 共 9 个测量区,每区 100 mm × 100 mm。喷射完成后,在树脂未固化前从每区取 100 mm × 100 mm 样块,用溶剂洗去未固化树脂,烘干后称量纤维质量,按下式计算纤维面密度:
纤维面密度 (g/m²) = 纤维质量 (g) / 样块面积 (m²)

示例:某区纤维质量 4.32 g,样块面积 0.01 m²
面密度 = 4.32 / 0.01 = 432 g/m²
以 9 区面密度的平均值作为基准,计算每区相对偏差:
相对偏差 (%) = (该区面密度 - 9区平均面密度) / 9区平均面密度 × 100%喷枪参数对分布的影响机制
喷枪移动速度决定单位面积上的落料量。速度过快,单程覆盖不足,纤维在路径两侧堆积、中间稀疏;速度过慢,局部过喷,形成纤维富集区。切割长度影响纤维的分散能力:切割长度过长,纤维成束落下,难以均匀铺展;切割长度过短,纤维飞扬损失增加,且单位体积内纤维根数增多,反而容易局部团聚。
参数调整与复测验证
根据上组测量结果,中心区偏高、右下区偏低,说明喷枪在中心区域移动速度偏慢,且路径末端覆盖不足。调整方案如下:
| 参数 | 原值 | 调整值 | 调整依据 |
|---|---|---|---|
| 喷枪移动速度 | 中心区 0.8 m/s,边缘区 1.0 m/s | 全区域统一 1.0 m/s | 消除中心区减速停留导致的过喷 |
| 切割长度 | 25 mm | 25 mm(不变) | 当前长度下纤维分散状态良好,无需调整 |
| 喷射路径 | 单向直线往复 | 末端增加一次横向补喷 | 补偿路径末端覆盖不足 |
调整后按相同方法重新制板并测量 9 区面密度。若复测后最大偏差降至 ±5% 以内,说明参数调整有效;若仍有个别区域偏差超过 ±10%,需检查喷枪喷嘴是否局部堵塞或纤维切割刀片是否磨损。
测量时必须在树脂未固化前取样,固化后纤维被树脂包裹,溶剂无法有效分离纤维,会导致面密度测量值偏高。取样后烘干温度建议控制在 105°C ± 5°C,烘干至恒重再称量。
快速执行清单
- 制板前确认喷枪移动速度、切割长度、喷射距离三个参数已记录。
- 平板按 3 × 3 划分 9 个 100 mm × 100 mm 测量区,标记编号。
- 树脂未固化前取样,溶剂洗去树脂,105°C 烘干至恒重。
- 称量纤维质量,计算面密度和相对偏差。
- 偏差 ≤ ±10% 判合格;±10% ~ ±15% 调整参数后复测;> ±15% 检查喷嘴和刀片。