1. 手糊成型平板铺层与含胶量控制
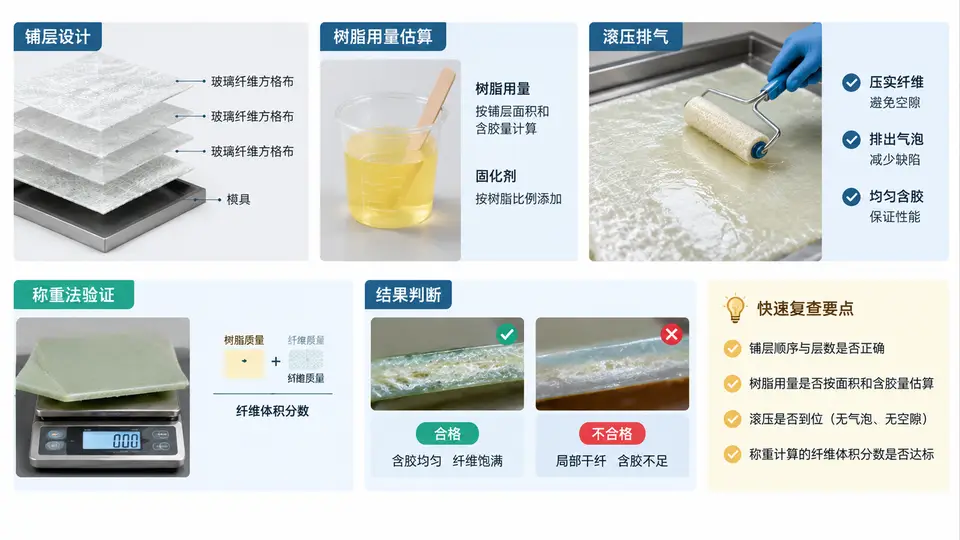
铺层设计与树脂用量估算
手糊平板采用 0°/90° 交替铺层的玻璃纤维方格布,目标制件尺寸 300 mm × 300 mm,目标厚度 3 mm,目标纤维体积分数 Vf = 35%。方格布面密度为 300 g/m²,单层固化后厚度约 0.25 mm,因此需要 12 层才能达到 3 mm 目标厚度。
树脂用量按质量平衡估算。玻璃纤维密度 ρf = 2.54 g/cm³,树脂密度 ρr = 1.15 g/cm³。由目标 Vf 反推所需树脂质量:
制件体积 V = 30 cm × 30 cm × 0.3 cm = 270 cm³
纤维体积 Vf = 270 × 0.35 = 94.5 cm³
纤维质量 Wf = 94.5 × 2.54 = 240.0 g
树脂体积 Vr = 270 − 94.5 = 175.5 cm³
树脂质量 Wr = 175.5 × 1.15 = 201.8 g
总质量 = 240.0 + 201.8 = 441.8 g
实际配制时需考虑手糊损耗(约 10%~15%),建议按 230 g 树脂配制,纤维布按 12 层裁切,每层尺寸 320 mm × 320 mm(留 10 mm 边缘余量)。
滚压排气操作要点
每铺一层方格布后,用猪鬃毛刷蘸取树脂均匀涂刷,再用金属滚筒从中心向四周滚压,排出气泡并使树脂浸润纤维。滚压方向应与纤维方向成 45°,避免将纤维束推开造成富树脂区。每层滚压 3~5 遍,直至布面呈现均匀光泽且无可见干斑。
滚压时若树脂被大量挤出,说明含胶量偏高,可适当减少下一层的涂胶量;若布面出现白丝,说明树脂不足,需补涂后再滚压。
称重法验证纤维体积分数
固化脱模后,用天平称量平板实际质量 W实,并用游标卡尺测量实际厚度 h实。按以下公式计算实际纤维体积分数:
Vf_实 = (Wf_实 / ρf) / (W实 / ρ复)
其中 ρ复 = W实 / (30 × 30 × h实)
若 Vf_实 在 33%~37% 范围内,判定为合格;低于 33% 说明树脂偏多,需减少涂胶量或增加滚压次数;高于 37% 说明树脂偏少,需增加涂胶量或改善浸润。
结果判读与工艺调整
| 实测 Vf | 判定 | 可能原因 | 调整措施 |
|---|---|---|---|
| < 33% | 树脂偏多 | 涂胶量过大、滚压不足 | 减少每层涂胶量 10%~15%,增加滚压遍数至 5~6 遍 |
| 33%~37% | 合格 | — | 保持当前工艺参数 |
| > 37% | 树脂偏少 | 涂胶量不足、浸润不良 | 增加涂胶量 10%,延长浸润时间 2~3 min |
若首次验证不合格,按上表调整后重新制备试样,再次称重验证,直至 Vf 落入合格区间。记录每次调整的涂胶量、滚压遍数和实测 Vf,形成工艺窗口。