2. 手糊成型曲面构件气泡缺陷排查
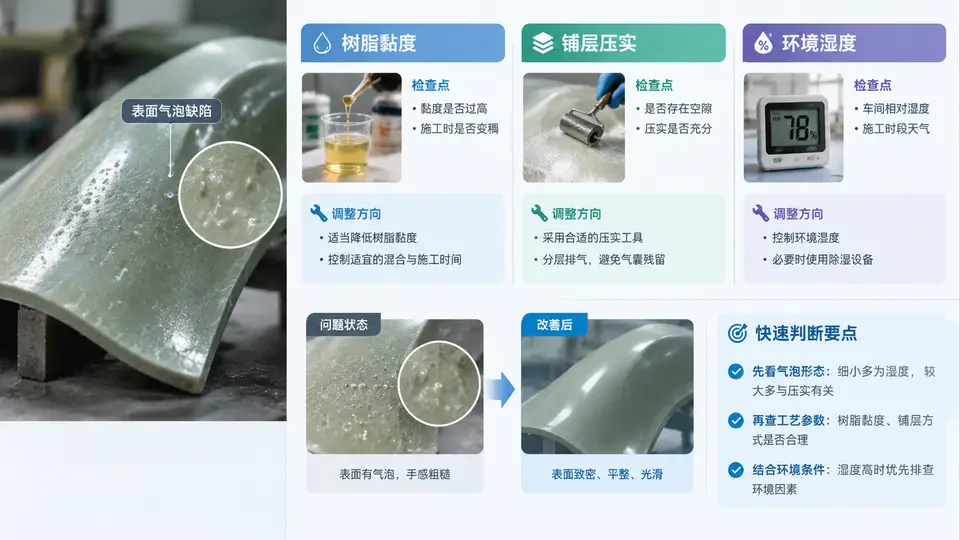
气泡缺陷的三种典型来源与排查路径
手糊曲面构件固化后表面出现气泡,通常不是单一原因,而是树脂黏度、铺层压实、环境湿度三者之一或叠加作用的结果。曲面构件与平板最大的区别在于:纤维布在曲面上无法自然贴服,容易在拐角、凹面、搭接处形成架桥或褶皱,这些位置正是气泡的高发区。排查时应先定位气泡的分布特征,再反推工艺环节。
排查步骤与判据
- 记录环境条件:测量施工环境的温度和相对湿度。若相对湿度超过75%,或纤维布开封后暴露超过2小时未使用,应优先怀疑吸湿放气。处理方式:纤维布使用前在80℃烘箱干燥30分钟,施工环境加装除湿机将RH控制在60%以下。
- 检查曲面铺层贴模状态:在固化前用手电从背面照射,观察拐角和凹面处是否有纤维架桥、白斑或未贴模区域。若有,说明压实不足。处理方式:裁布时在拐角处剪口或采用斜裁,滚压时先沿曲面法向压实,再沿切向交叉滚压,每铺一层至少滚压两遍。
- 测量树脂黏度:用旋转黏度计在25℃下测量混合后树脂黏度。若超过800 mPa·s,气泡上浮阻力大。处理方式:可适当升温至30~35℃降低黏度,或选用低黏度树脂牌号,但需注意升温会缩短适用期。
曲面构件专属技巧:在凹面最低点预留一个排气孔(用牙签插入后拔出),固化前用真空吸盘轻压该区域,可显著减少封闭气泡。对于双曲面构件,建议采用“由中心向四周、由高处向低处”的滚压顺序,避免空气被赶入死角。
工艺调整方案对照
| 排查项 | 异常判据 | 调整措施 | 验证方式 |
|---|---|---|---|
| 环境湿度 | RH > 75% 或纤维含水率 > 0.5% | 纤维预干燥80℃/30min;环境除湿至RH≤60% | 湿度计记录;干燥前后称重对比 |
| 铺层压实 | 拐角架桥、白斑、未贴模 | 拐角剪口/斜裁;逐层交叉滚压;凹面预留排气孔 | 固化前背光检查;标记贴模不良区域 |
| 树脂黏度 | 25℃黏度 > 800 mPa·s | 升温至30~35℃;更换低黏度树脂;减少填料 | 黏度计复测;观察胶液流平性 |
注意:若气泡集中在纤维搭接处且呈长条状,通常是压实问题;若气泡细小且均匀分布于整个表面,更可能是湿度或黏度问题。排查时不要同时调整三个参数,应逐项隔离验证,否则无法确定主因。