4. 圆柱度公差标注与三坐标检测策略
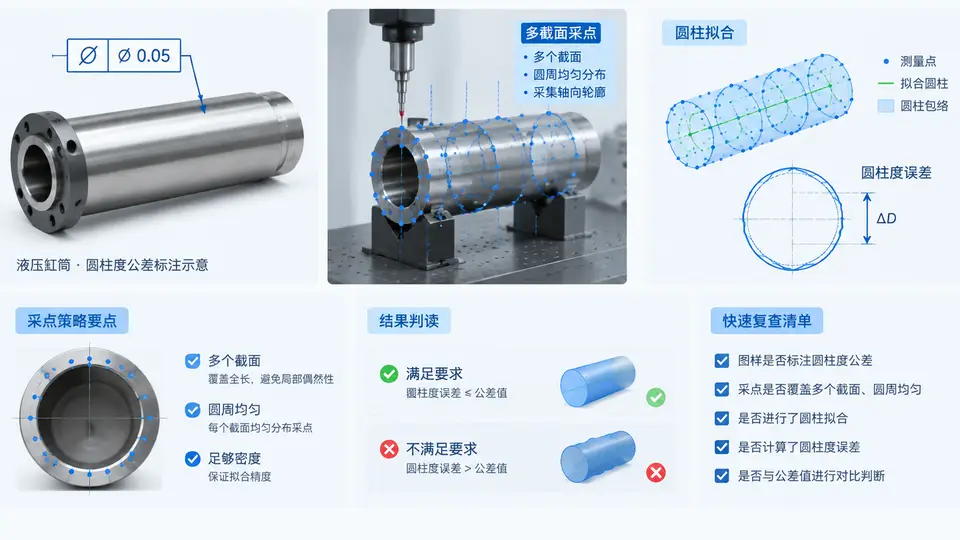
液压缸筒圆柱度公差标注
液压缸筒内孔为配合面,圆柱度公差控制的是整个圆柱面相对理想圆柱面的综合形状误差,同时约束圆度、素线直线度和轴线直线度。图样标注时,圆柱度公差框格直接指向圆柱面轮廓线或尺寸线,不需要基准,属于形状公差。
以某液压缸筒为例:内孔直径 φ80H8(+0.046/0),缸筒长度 400 mm,材料 27SiMn 冷拔管。图样标注为:
φ80H8 ⌀ 0.025 圆柱度含义:在缸筒全长范围内,实际内孔圆柱面必须位于半径差为 0.025 mm 的两同轴圆柱面之间。该公差带是半径差为公差值 t=0.025 mm 的两同轴圆柱面之间的区域,公差带方向沿轴线,位置可浮动。
圆柱度公差值 0.025 mm 小于尺寸公差 0.046 mm,符合“形状公差应小于尺寸公差”的原则。若圆柱度取 0.05 mm,则形状误差可能吃掉全部尺寸公差,导致配合性质无法保证。
三坐标测量机多截面采点策略
圆柱度误差需要在整个圆柱面上采点,不能只测一个截面。三坐标测量机(CMM)测量策略如下:
- 截面数量:沿轴线方向至少取 5 个截面,覆盖两端和中间区域。缸筒长 400 mm,截面位置可取 20、120、200、280、380 mm。
- 每截面点数:每个截面至少 8 点,推荐 12 点均布,以充分反映圆度轮廓。
- 测点总数:5×12=60 点,满足圆柱度评价的最低采样密度。
- 测头选择:φ2 mm 红宝石测球,测力 0.1 N,避免薄壁缸筒变形。
- 滤波:启用高斯滤波,截止波长按 ISO 12181 选取,去除表面粗糙度影响。
拟合圆柱与圆柱度误差计算
CMM 软件通常采用最小二乘圆柱(LSC)拟合轴线,然后计算各测点到轴线的径向距离。圆柱度误差按最小区域法(MZC)评定更符合 ISO 1101 定义,但最小二乘法计算稳定、速度快,工程中常作为初评。
设拟合轴线方向向量为 a=(ax, ay, az),轴线上一点为 P0=(x0, y0, z0)。第 i 个测点 Pi 到轴线的径向距离:
r_i = |(P_i - P_0) × a| / |a|圆柱度误差:
f_cyl = max(r_i) - min(r_i)教学示例:假设 60 个测点计算后,max(r_i)=40.018 mm,min(r_i)=39.997 mm,则 f_cyl=0.021 mm。图样要求 0.025 mm,0.021 < 0.025,判定合格。
注意:最小二乘拟合的圆柱度误差通常略大于最小区域法结果。若 LSC 结果接近公差上限(如 0.024 mm),应改用 MZC 复评,避免误判。此外,CMM 测头半径补偿、温度(20±2℃)和缸筒装夹变形都会影响结果,测量前应恒温至少 4 小时。
检测结果判读与记录
| 项目 | 数值/条件 | 判定依据 |
|---|---|---|
| 图样圆柱度公差 | 0.025 mm | φ80H8 内孔,全长 400 mm |
| 截面数/每截面点数 | 5 截面 × 12 点 | 覆盖两端与中间,均布 |
| 拟合方法 | 最小二乘圆柱(LSC) | 初评;接近上限时用 MZC 复评 |
| 实测圆柱度误差 | 0.021 mm(示例) | ≤ 0.025 mm,合格 |
| 测量温度 | 20±2℃ | 恒温 4 h 以上 |
| 测头/测力 | φ2 mm 红宝石,0.1 N | 避免薄壁变形 |
若实测圆柱度误差为 0.028 mm,超差 0.003 mm。此时应检查:① 截面数和点数是否足够;② 是否因装夹力导致缸筒椭圆变形;③ 内孔是否有局部划伤或锈蚀;④ 加工设备(珩磨/镗孔)的导轨精度和刀具磨损。排除测量因素后,若仍超差,则需返修或报废。