3. 圆度公差与两点法测量的差异分析
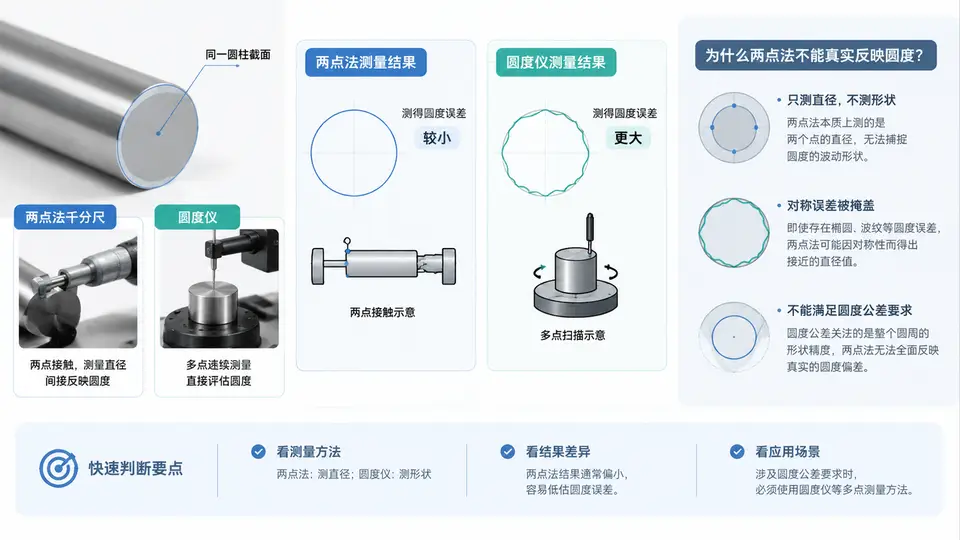
为什么两点法测不出真实圆度
圆度公差控制的是圆柱截面相对理想圆的径向偏差,要求整个轮廓上每一点都落在公差带内。两点法千分尺测量时,测头与工件只有两个接触点,读数反映的是某一方向上的直径变化,而不是轮廓形状。若截面呈三棱圆(等径异形),任意方向的直径都相同,千分尺读数几乎不变,但实际圆度误差可能远超公差。
两点法的数学局限
两点法测量的是直径,即 D(θ) = R(θ) + R(θ+180°)。对于三棱圆,R(θ) 与 R(θ+180°) 的偏差恰好相互抵消,导致 D(θ) 恒定。圆度误差应取 R(θ) 的最大值与最小值之差,而两点法只能得到直径差,两者在奇数棱形误差下完全不等价。
实操对比验证
取同一圆柱截面,先用千分尺在 0°、45°、90°、135° 四个方向测量直径,再用圆度仪旋转一周记录半径变化。若千分尺各方向读数差异小于 0.003 mm,而圆度仪显示半径最大差超过 0.010 mm,即可确认该截面存在奇数棱形误差,两点法失效。
注意:两点法仅适用于检测偶数棱形误差(如椭圆)的近似判断,不能作为圆度公差的合格判定依据。图样标注圆度公差时,必须使用圆度仪或三坐标测量机进行半径法测量。
结果判读要点
| 测量方法 | 测量对象 | 三棱圆读数 | 能否判定圆度 |
|---|---|---|---|
| 两点法千分尺 | 直径 D(θ) | 几乎不变 | 不能 |
| 圆度仪 | 半径 R(θ) | 最大差 13 μm | 能 |
| 三坐标(多截面) | 轮廓点坐标 | 拟合后得圆度误差 | 能 |