3. 单台设备加工时间分布拟合与输入
任务背景与数据准备
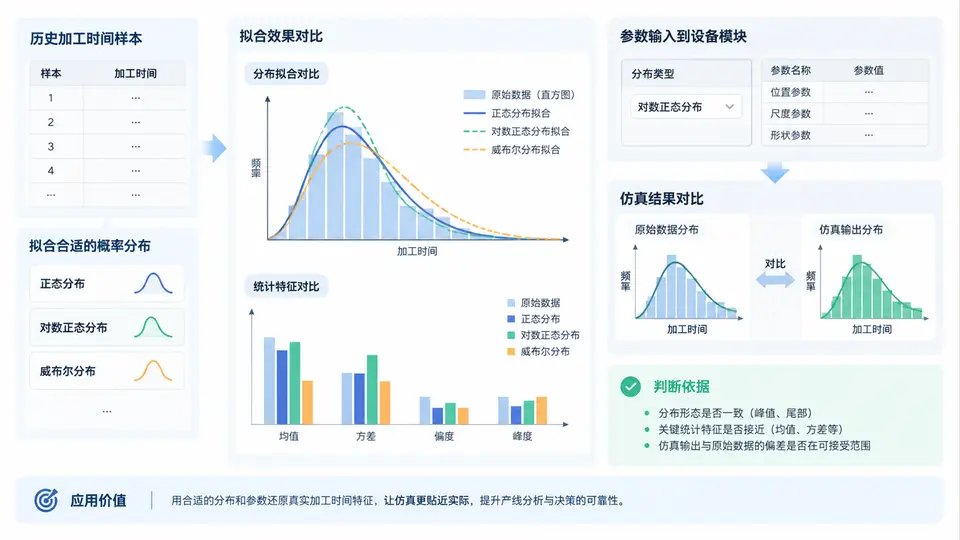
单台设备的加工时间往往不是固定值,而是围绕某个中心值波动的随机变量。要把这种波动正确带入仿真,需要先根据历史样本判断它更接近哪种概率分布,再把拟合出的参数填入设备模块的加工时间字段。本例使用一组教学示例样本,演示从样本到分布选择、参数估计、仿真输入和统计对比的完整过程。
假设某台铣削设备记录了 30 个工件的加工时间(单位:分钟),样本如下:
样本 = [8.2, 9.1, 7.8, 10.3, 8.9, 9.6, 7.5, 8.8, 9.4, 8.1,
        10.1, 8.6, 9.2, 7.9, 8.7, 9.8, 8.4, 9.0, 8.3, 9.5,
        7.7, 8.5, 9.3, 8.0, 9.7, 8.9, 9.1, 8.2, 9.6, 8.8]
先计算样本统计量:均值约为 8.79 分钟,标准差约为 0.72 分钟,最小值 7.5,最大值 10.3。样本大致对称、没有明显长尾,也没有负值,这些特征提示可以优先考虑正态分布或对数正态分布。
分布拟合与参数估计
对加工时间这类由多个微小随机因素叠加形成的量,正态分布通常是首选。用样本均值和样本标准差作为正态分布参数的估计值:
μ ≈ 8.79
σ ≈ 0.72
加工时间 ~ Normal(μ=8.79, σ=0.72)
如果设备存在“偶尔卡顿导致长尾”的现象,则对数正态分布更合适。本例样本无明显长尾,因此选择正态分布作为输入分布。需要注意:正态分布理论上可能产生负值,但 μ=8.79、σ=0.72 时,负值概率极低(约 10⁻³⁵ 量级),工程上可忽略;若担心极端负值,可在设备模块中设置下限截断为 0.1 分钟。
判断分布是否合适,不能只看均值。应同时比较样本的偏度、峰度和直方图形状。若样本明显右偏,优先尝试对数正态或伽马分布。
将参数输入设备模块
在仿真软件中,设备模块的加工时间字段通常支持“分布 + 参数”的输入方式。以正态分布为例,需要填写:
| 字段 | 填写值 | 说明 |
|---|---|---|
| 分布类型 | Normal | 正态分布 |
| 均值 μ | 8.79 | 样本均值估计 |
| 标准差 σ | 0.72 | 样本标准差估计 |
| 随机种子 | 20240501 | 固定种子便于复现 |
| 下限截断 | 0.1 | 防止极端负值 |
若软件不支持截断,可改用对数正态分布,其参数由样本均值和标准差换算:
σ_log = sqrt(ln(1 + (σ/μ)^2)) ≈ 0.0817
μ_log = ln(μ) - σ_log^2 / 2 ≈ 2.170
加工时间 ~ LogNormal(μ_log=2.170, σ_log=0.0817)
仿真输出与统计对比
设置仿真运行 10000 个工件,统计仿真输出的加工时间均值、标准差、最小值和最大值,并与原始样本对比。教学示例中,若拟合正确,仿真输出的均值应接近 8.79,标准差接近 0.72,且直方图形状与样本一致。若仿真均值明显偏离,应检查参数是否填错、单位是否一致、是否误用了其他分布。
对比时建议同时观察以下指标:
- 均值偏差:|仿真均值 − 样本均值| 应小于 0.05 分钟;
- 标准差偏差:|仿真标准差 − 样本标准差| 应小于 0.05 分钟;
- 最小值:仿真最小值不应远小于样本最小值,否则说明分布尾部过重;
- 直方图:仿真分布与样本分布应大致重合,无明显偏移或双峰。
常见问题与排查
- 仿真均值偏离样本均值:检查是否把标准差误填成方差,或单位不一致(分钟 vs 秒)。
- 仿真出现负值:正态分布尾部导致,设置下限截断或改用对数正态分布。
- 直方图双峰:样本可能来自两台设备或两种工况,应分组拟合,而不是强行用单一分布。
- 标准差偏大:样本中可能存在异常值,先做箱线图检查并剔除明显异常点后再拟合。
不要用样本均值直接替代分布输入。加工时间的波动会直接影响排队、在制品和产能,忽略波动会导致仿真结果过于乐观。