1. 产线仿真的最小可行模型搭建
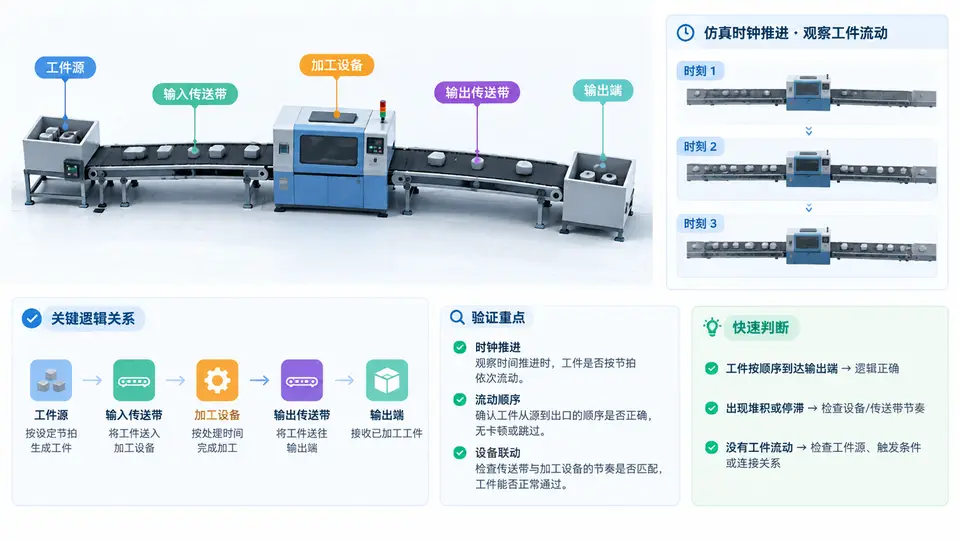
最小可行产线的对象与连接
一条可运行的最小产线只需三类对象:工件源(Source)负责按到达间隔生成工件,输入传送带(Conveyor In)把工件从源送到加工设备,单台加工设备(Machine)完成加工,输出传送带(Conveyor Out)把成品送走,末端用吸收器(Sink)统计产出。仿真时钟由事件驱动推进:工件到达、加工开始、加工结束、工件离开,每个事件都会更新时钟并触发下一事件。
搭建时先放置对象,再连接端口,最后设置参数。连接方向必须与物流方向一致:Source → Conveyor In → Machine → Conveyor Out → Sink。若方向接反,工件会在错误端口堆积,仿真时钟仍会推进,但流动逻辑已经错误。
搭建与验证的关键操作
在仿真软件中按以下顺序操作,即可完成最小可行模型并验证时钟与流动逻辑:
- 放置对象:从模块库拖入 Source、Conveyor、Machine、Conveyor、Sink 各一个,按物流方向从左到右排列。
- 连接端口:用连接工具依次点击 Source 输出口 → Conveyor In 输入口 → Machine 输入口 → Conveyor Out 输入口 → Sink 输入口。连接后检查每条连线是否带方向箭头。
- 设置参数:Source 到达间隔设为 10s(固定值,便于验证);两条传送带长度 5m、速度 1m/s;Machine 加工时间 8s、容量 1。
- 设置仿真时长:运行 60s,确保至少能观察到 5 个工件完成加工。
- 运行并观察:启动仿真,查看事件日志中时钟是否按 0→10→18→20→28→30→38… 推进,以及 Sink 的产出计数是否随时间增加。
验证时钟推进是否正确,最直接的方法是打开事件日志,检查相邻事件的时间差是否等于对应参数值。例如工件1到达在 t=10,加工完成在 t=18,差值 8s 正好等于加工时间;工件2到达在 t=20,与工件1到达间隔 10s 正好等于到达间隔参数。
结果判读与常见错误
| 观察项 | 正确表现 | 错误表现与原因 |
|---|---|---|
| 仿真时钟 | 按事件时间跳跃推进,非等步长 | 时钟均匀递增 → 误用了固定步长模式 |
| 工件流动方向 | Source→Conveyor→Machine→Conveyor→Sink | 工件在 Source 或 Machine 处堆积 → 端口接反或未连接 |
| 加工时间 | 每个工件在 Machine 停留 8s | 停留时间不等于 8s → 加工时间参数未生效 |
| Sink 产出 | 60s 内产出约 5 件 | 产出为 0 → 末端未连接或 Sink 未启用统计 |
最小可行模型只验证“时钟推进 + 工件流动”两条逻辑,不要在此阶段引入随机分布、多设备并行或故障逻辑。参数先用固定值,确认事件序列与手算一致后,再进入后续案例替换为随机分布。