3. 循环加工矩形槽
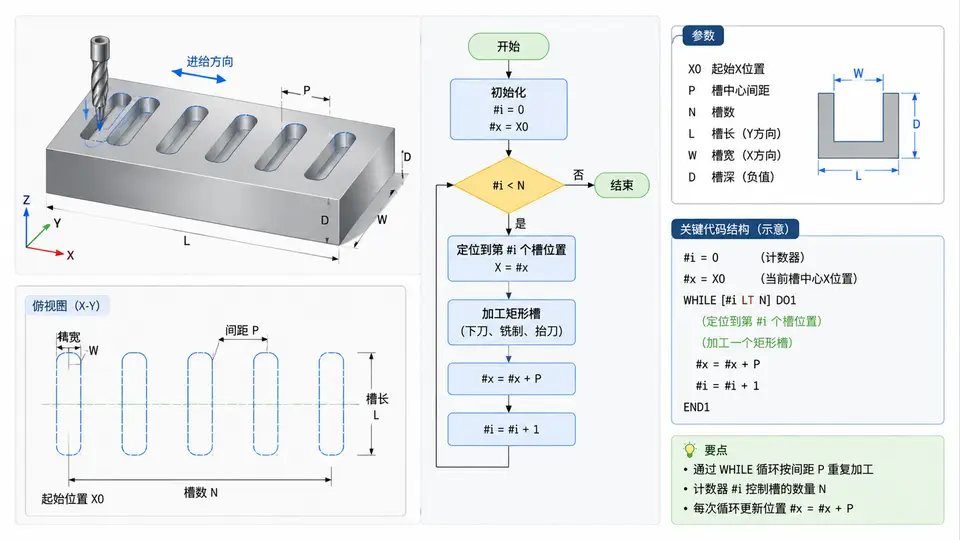
任务目标
在数控铣床上,使用宏程序中的WHILE循环语句,在工件表面沿X方向加工多个等距分布的矩形槽。本案例以加工5个等距矩形槽为例,每个槽长40mm、宽10mm、深5mm,槽间距(中心距)为30mm。
实现思路
采用FANUC宏程序B格式编写。主程序负责调用宏程序并传递工件坐标系原点;宏程序通过WHILE循环控制槽的个数,每加工完一个槽后,使用G91相对坐标偏移至下一个槽的位置,直至全部加工完成。矩形槽采用分层下刀(每层1mm)的方式铣削,避免一次切深过大。
完整宏程序
O1003 (矩形槽循环加工宏程序)
(输入变量说明)
(#1 = 槽长, 单位mm)
(#2 = 槽宽, 单位mm)
(#3 = 槽深, 单位mm)
(#4 = 槽个数)
(#5 = 槽间距, 中心距, 单位mm)
(#6 = 每层切深, 单位mm)
(#7 = 刀具直径, 单位mm)
(#8 = 安全高度, 单位mm)
(#9 = 加工进给速度, mm/min)
(#10 = 下刀进给速度, mm/min)

G90 G54 G00 X0 Y0
Z#8 M03 S3000

#11 = #7 / 2          (刀具半径)
#12 = #1 / 2 - #11    (槽长方向单侧偏移)
#13 = #2 / 2 - #11    (槽宽方向单侧偏移)
#14 = 0               (当前已加工槽数计数器)
#15 = 0               (当前层数计数器)

WHILE [#14 LT #4] DO 1
  G00 X0 Y0
  G00 Z#8

  #15 = 0
  WHILE [#15 LT #3] DO 2
    #15 = #15 + #6
    IF [#15 GT #3] THEN #15 = #3

    G00 Z[#8 - #15 + 1]
    G01 Z[#8 - #15] F#10

    G91
    G01 X[-#12] F#9
    Y[#13]
    X[#12 * 2]
    Y[-#13 * 2]
    X[-#12 * 2]
    Y[#13]
    X[#12]
    G90
  END 2

  G00 Z#8
  #14 = #14 + 1
  IF [#14 LT #4] THEN G00 X[#5]
END 1

G00 Z#8
M99
主程序调用示例
O1004 (主程序)
G90 G94 G21
G54 G00 X0 Y0 Z50

(调用宏程序: 槽长40, 槽宽10, 槽深5, 个数5, 间距30, 每层1, 刀具直径8, 安全高度10, 切削进给200, 下刀进给60)
G65 P1003 A40. B10. C5. I5. J30. K1. D8. E10. F200. Q60.

M30
参数对照表
| 宏程序变量 | 对应地址 | 含义 | 示例值 |
|---|---|---|---|
| #1 | A | 槽长 | 40mm |
| #2 | B | 槽宽 | 10mm |
| #3 | C | 槽深 | 5mm |
| #4 | I | 槽个数 | 5 |
| #5 | J | 槽间距(中心距) | 30mm |
| #6 | K | 每层切深 | 1mm |
| #7 | D | 刀具直径 | 8mm |
| #8 | E | 安全高度 | 10mm |
| #9 | F | 切削进给速度 | 200mm/min |
| #10 | Q | 下刀进给速度 | 60mm/min |
运行与验证
运行方式:将宏程序O1003与主程序O1004输入数控系统(FANUC 0i或兼容系统),工件坐标系G54原点设定在第一个槽的中心位置,Z零点设在工件上表面。调用主程序O1004即可执行。
验证方法:
- 空运行(不装工件)观察刀具路径:应依次在X=0、30、60、90、120mm处各加工一个矩形轮廓,共5个位置;
- 每个槽内刀具应分5层下刀(每层1mm),每层走刀轨迹为完整矩形轮廓;
- 加工完成后测量:每个槽长40±0.1mm、宽10±0.1mm、深5±0.1mm;
- 相邻槽中心距为30±0.05mm,首尾槽中心距为120mm。
注意事项:若工件材质较硬或刀具直径较大,可减小每层切深(K值)以保证排屑和刀具寿命。程序中的矩形走刀路径已按刀具半径自动补偿,实际加工尺寸即为槽的名义尺寸。