4. 键合线疲劳断裂的温循加速实验设计
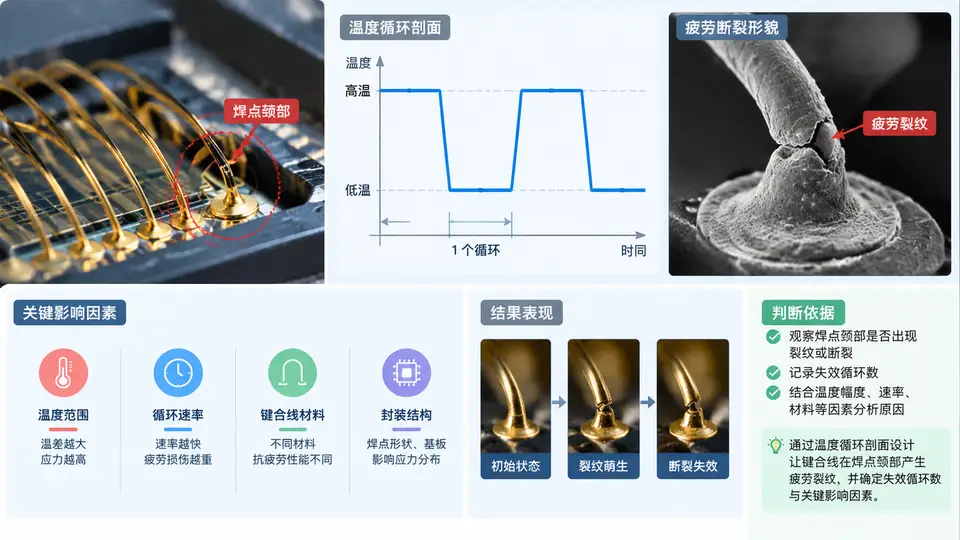
为什么键合线疲劳必须用温循加速来暴露
键合线(金线/铜线)在焊点颈部是几何突变区,热膨胀系数失配使该处每周期承受最大的塑性应变幅。温循加速实验的核心不是"把样品放进温箱跑一跑",而是通过剖面参数(ΔT、保温时间、升降温速率、循环上下限)把颈部应变幅放大到能在合理循环数内萌生疲劳裂纹,同时保证失效机理与现场一致。
本案例以 TO-220 封装铜键合线为对象,设计一个可复现的温循剖面,使裂纹在颈部萌生并扩展至电学失效,并给出失效循环数 Nf 的判读与影响因素排序。
温循剖面的四个可控参数与作用
- ΔT(上下限温差):直接决定应变幅。ΔT 越大,颈部塑性应变幅越大,Nf 按 Coffin–Manson 关系下降。本案例取 −55 ℃ ↔ +150 ℃,ΔT = 205 ℃。
- 保温时间(dwell):让整个封装达到热平衡,否则实际结温未到设定值,应变幅被低估。TO-220 塑封体热时间常数约 3–5 min,取 10 min 保温确保稳态。
- 升降温速率:过快会引入额外瞬态热梯度,改变失效位置;本案例取 10 ℃/min,兼顾加速效率与机理一致性。
- 循环上下限:上限温度影响蠕变与金属间化合物生长,下限影响脆性。−55/+150 是 JEDEC 常用严酷档。
Coffin–Manson 估算(教学示例,非实测):Δεp/2 = εf′·(2Nf)^c,取 εf′≈0.3、c≈−0.5。若颈部塑性应变幅 Δεp≈0.008,则 2Nf = (0.008/0.6)^(1/−0.5) ≈ 5625,Nf ≈ 2800 循环量级。实际 Nf 受线径、弧高、颈部冶金状态影响,需实验确认。
实验设计与失效判据
样品:TO-220,铜线 φ=38 μm,颈部球焊。每组 10 只,共 3 组(不同弧高:0.25/0.35/0.45 mm)以考察几何影响。在线监测采用四线法测键合线电阻,每 100 循环记录一次;电阻突增 >20% 或开路判为电学失效。每 500 循环抽 1 只做破坏性截面,用 SEM 观察颈部裂纹长度,建立"裂纹长度—循环数"曲线,用于确定裂纹萌生循环数 Ni(裂纹长度达 5 μm)与失效循环数 Nf。
关键影响因素与判读要点
| 因素 | 对 Nf 的影响 | 本案例取值/说明 |
|---|---|---|
| ΔT | 主导因素,ΔT 增大 Nf 显著下降 | −55↔+150 ℃,ΔT=205 ℃ |
| 弧高 | 弧高越大,颈部弯曲应变越大,Nf 越低 | 0.25/0.35/0.45 mm 三组对比 |
| 线径 | 线径越粗,刚度越大,颈部应变集中越明显 | 固定 38 μm 铜线 |
| 保温时间 | 不足则未达热平衡,实际 ΔT 偏小,Nf 被高估 | 10 min,确保稳态 |
| 升降温速率 | 过快引入瞬态梯度,可能改变失效位置 | 10 ℃/min |
判读顺序:先确认温度剖面实际到达上下限(热电偶贴附塑封体表面),再确认电阻监测基线稳定,最后用截面裂纹长度曲线区分"萌生"与"扩展"阶段。若电阻在早期就突增,优先排查颈部球焊缺陷而非疲劳。
教学示例中的 Nf≈2800 循环为 Coffin–Manson 估算值,实际失效循环数受材料批次、颈部冶金、弧高公差影响,必须以实验数据为准。不得将估算值当作实测结果使用。