3. 回流焊爆米花开裂的温湿度条件复现
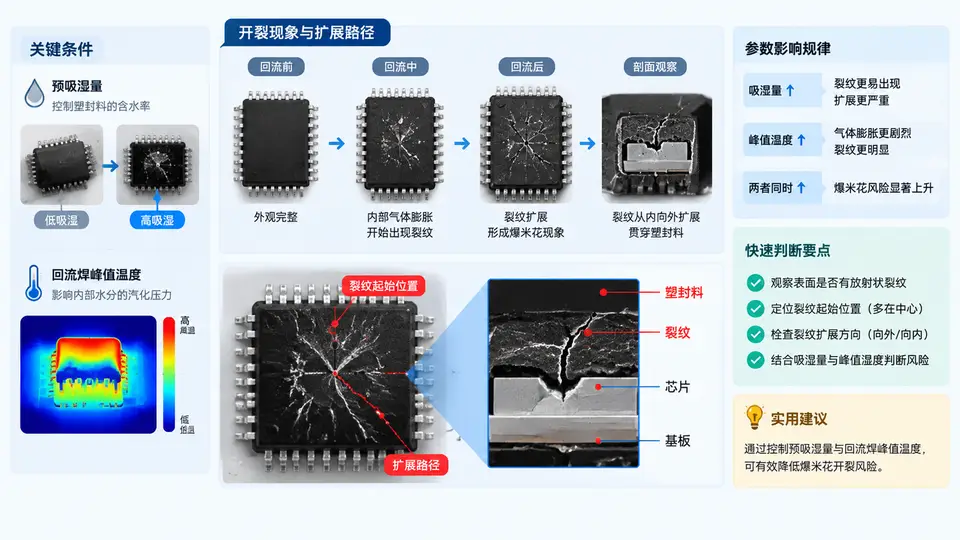
为什么“爆米花开裂”可以被复现
爆米花开裂的本质是:塑封料在回流焊前已经吸入了水分,回流焊高温使水分在封装内部快速汽化,蒸汽压力超过塑封料在高温下的强度,裂纹从应力集中点起裂并沿界面或料体扩展。要复现它,必须同时控制两个变量:预吸湿量和回流焊峰值温度。只吸湿不回流,或只回流不吸湿,都难以稳定复现。
实验条件设计
本案例采用 JEDEC 常见的 MSL 预吸湿条件作为教学示例,并设置三档峰值温度形成对照。以下参数为示例设定,用于说明复现逻辑,不代表某一具体器件的实测结果。
| 组别 | 预吸湿条件 | 吸湿时间 | 回流峰值温度 | 预期现象 |
|---|---|---|---|---|
| A(低风险对照) | 30℃ / 60%RH | 0 h(干燥) | 245℃ | 无明显开裂 |
| B(中等吸湿) | 30℃ / 60%RH | 168 h | 245℃ | 局部界面分层,可能起裂 |
| C(高吸湿+高温) | 30℃ / 60%RH | 168 h | 260℃ | 爆米花开裂,裂纹扩展明显 |
吸湿量用称重法估算:吸湿率 =(吸湿后质量 − 干燥后质量)/ 干燥后质量 × 100%。B、C 两组应达到同一吸湿水平,仅峰值温度不同,才能把“温度”作为独立变量。
复现流程与关键控制点
- 干燥基准:所有样品先在 125℃ 烘箱中干燥 24 h,取出后立即称重,记为 m₀。
- 预吸湿:B、C 组放入 30℃/60%RH 恒温恒湿箱 168 h,取出后称重 m₁,计算吸湿率。A 组密封保存,不吸湿。
- 回流焊:按无铅回流曲线设置,峰值分别取 245℃ 和 260℃,峰值以上时间约 30 s。升温速率控制在 1~3℃/s。
- 冷却与观察:焊后自然冷却至室温,先做外观检查,再用超声扫描(C-SAM)定位分层,最后对 C 组做截面研磨,记录裂纹起始位置与扩展路径。
裂纹起始位置与扩展路径的记录方法
复现成功后,需要把“裂纹从哪里开始、往哪里走”记录下来,才能与后续失效分析对应。推荐按以下顺序操作:
- 外观定位:在体视显微镜下标记塑封体表面鼓包、裂纹或变色区域,记录相对于引脚的位置。
- C-SAM 分层定位:用超声扫描观察塑封料/芯片、塑封料/基板界面,记录分层区域的形状和面积。分层区域往往就是裂纹起始的候选位置。
- 截面研磨:沿分层或鼓包中心线切割,研磨抛光至裂纹面,用金相显微镜或 SEM 观察。记录裂纹起点(如芯片角、键合球下方、基板界面)和扩展方向(沿界面、穿料体、绕键合线)。
- 记录表:每组至少记录 3 个样品,填写下表,便于判断复现是否稳定。
| 样品编号 | 吸湿率(%) | 峰值温度(℃) | 裂纹起始位置 | 扩展路径 | 是否贯穿 |
|---|---|---|---|---|---|
| C-1 | 0.28 | 260 | 芯片角 | 沿塑封料/芯片界面 | 是 |
| C-2 | 0.27 | 260 | 键合球下方 | 穿料体至表面 | 是 |
| C-3 | 0.29 | 260 | 基板界面 | 沿界面扩展 | 部分 |
若 B 组也出现贯穿裂纹,说明吸湿量偏高或回流曲线峰值时间过长,应检查恒温恒湿箱实际湿度、样品取出到回流之间的暴露时间,以及回流焊温度曲线是否与设定一致。复现实验的关键是让 A 组保持无开裂,作为阴性对照。
结果判读与复现成功标准
复现成功的判断依据不是“看到裂纹”即可,而是三组之间呈现清晰的剂量—响应关系:
- A 组无开裂或仅有极轻微界面变化;
- B 组出现局部起裂或分层,但未贯穿;
- C 组出现明显爆米花开裂,裂纹从应力集中点起裂并扩展至贯穿或接近贯穿。
同时,C 组内多个样品的裂纹起始位置应集中在芯片角、键合球下方或基板界面等典型位置,说明复现具有重复性。若裂纹位置随机分散,应优先排查吸湿均匀性和回流焊温度均匀性。