3. 封装材料热膨胀系数TMA测试
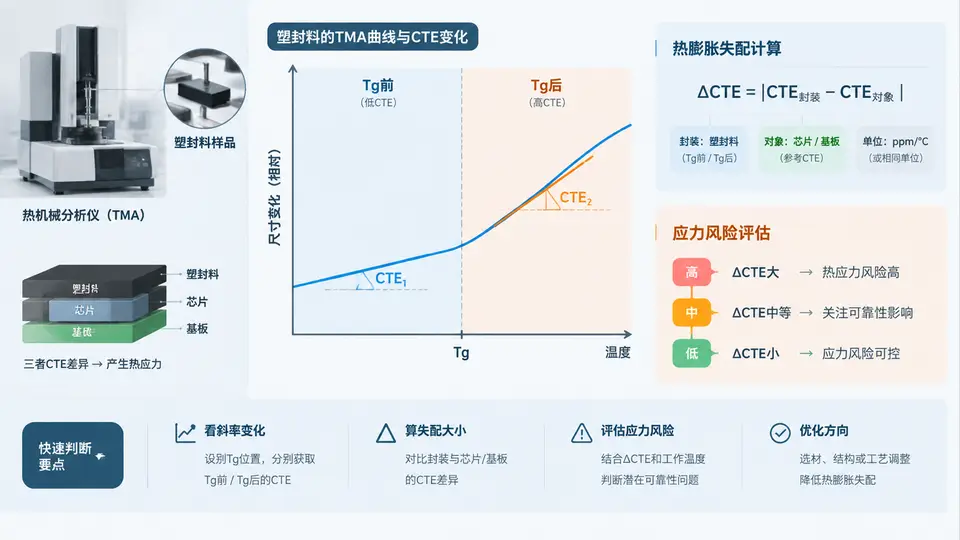
为什么塑封料的 CTE 要分 Tg 前后两段测
热机械分析仪(TMA)用石英或氧化铝探头对试样施加极小恒定力,记录试样厚度随温度的变化。塑封料在玻璃化转变温度 Tg 前后链段运动能力差异极大,因此 CTE 必须分段给出:Tg 以下记 α₁,Tg 以上记 α₂。典型环氧塑封料 α₁ 约 8–15 ppm/℃,α₂ 约 30–60 ppm/℃,两者相差 3–5 倍。若只报一个平均 CTE,回流焊升温跨过 Tg 后的真实膨胀量会被严重低估。
测试条件与操作要点
取塑封料固化样条,切成 5 mm × 5 mm × 3 mm 左右的块状试样,上下表面平行度要好,否则探头接触面积不稳会导致曲线漂移。装样时用石英探头轻压,预载力通常设 0.05 N,避免压痕影响位移读数。升温程序建议:先以 5 ℃/min 从室温升到 250 ℃ 做一次“消除热历史”扫描,再降温后以 5 ℃/min 做第二次扫描,取第二次曲线计算 CTE。第一次扫描的曲线常因残余应力和后固化而失真。
CTE 计算取线性段的斜率:α = (1/L₀)·(ΔL/ΔT)。α₁ 取 Tg 以下 50–100 ℃ 区间(如 50–100 ℃),α₂ 取 Tg 以上 30–50 ℃ 区间(如 170–220 ℃)。Tg 由曲线拐点或切线交点确定,与 DSC 结果可能有几度差异,属正常。
失配计算示例
假设某塑封料测得 α₁ = 10 ppm/℃,α₂ = 40 ppm/℃,芯片 Si 的 α = 2.6 ppm/℃,基板 α = 15 ppm/℃。从 25 ℃ 升到 250 ℃ 时,塑封料在 Tg 以下(25–150 ℃)膨胀量约 10 × 125 = 1250 ppm,Tg 以上(150–250 ℃)约 40 × 100 = 4000 ppm,总膨胀约 5250 ppm。芯片总膨胀约 2.6 × 225 = 585 ppm。两者相差约 4665 ppm,即 0.47% 的应变差。这个量级在回流焊后冷却阶段会转化为塑封料对芯片的压应力,是分层和开裂的主要驱动力。
结果判读与记录
| 项目 | 典型值 | 判读要点 |
|---|---|---|
| α₁ (ppm/℃) | 8–15 | 过高说明填料不足或固化不完全 |
| α₂ (ppm/℃) | 30–60 | 与芯片失配的主要来源 |
| Tg (℃) | 130–180 | 与 DSC 结果交叉验证 |
| Δα = α₂ − α_Si | — | ≥30 需评估应力风险 |