1. 塑封料吸水率测试与数据判读
测试对象与判据
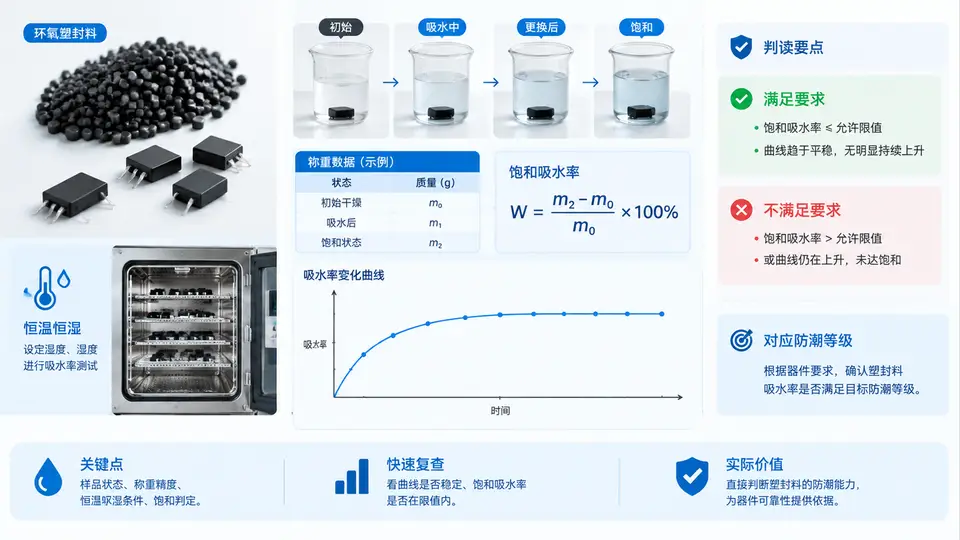
环氧塑封料(EMC)的吸水率直接影响器件在回流焊与湿热环境下的可靠性。本案例以某款用于 QFN 封装的 EMC 为对象,采用恒温恒湿箱进行吸湿,通过精密天平称量质量变化,计算饱和吸水率,并与器件防潮等级(MSL)对应的吸水率上限比较。
测试条件设定为 JEDEC J-STD-020 常用的吸湿条件:85 °C / 85 %RH,吸湿时间取 168 h(7 天)。试样为直径 50 mm、厚度 3 mm 的圆片,每组 5 片,取平均值。判定依据:若饱和吸水率 ≤ 0.30 %,则满足 MSL 3 级防潮要求;若 > 0.30 %,则需降级或改进材料配方。
测试流程与数据记录
操作顺序如下:
- 将试样在 50 °C 烘箱中干燥 24 h,取出后放入干燥器冷却至室温,称量初始质量 m0。
- 将试样放入恒温恒湿箱,设定 85 °C / 85 %RH,开始计时。
- 在 24 h、72 h、168 h 三个时间点取出试样,用滤纸吸干表面浮水,立即称量质量 mt。
- 计算各时间点的吸水率 Wt = (mt − m0) / m0 × 100 %。
- 以 168 h 的吸水率作为饱和吸水率 Wsat,与 0.30 % 判据比较。
示例数据(5 片平均,单位:g)
| 时间点 | m0 | mt | Wt (%) |
|---|---|---|---|
| 24 h | 2.5000 | 2.5045 | 0.180 |
| 72 h | 2.5000 | 2.5068 | 0.272 |
| 168 h | 2.5000 | 2.5075 | 0.300 |
从数据看,24 h 已吸收约 60 % 的饱和量,72 h 达到约 91 %,168 h 达到 0.300 %,恰好处于判据边界。此时需注意:若某一片试样在 168 h 的吸水率超过 0.30 %,即使平均值合格,也应检查离散性,必要时增加试样数量或延长吸湿时间确认是否真正饱和。
数据判读要点
- 饱和判断:若 72 h 与 168 h 的吸水率差值小于 0.02 %,可认为已接近饱和;否则应延长至 336 h 复测。
- 离散性检查:5 片试样的极差若超过平均值的 15 %,需排查试样厚度差异、表面污染或恒温恒湿箱内位置差异。
- 边界处理:当 Wsat 处于 0.28 %~0.32 % 时,建议追加 3 片试样复测,并以 95 % 置信上限与 0.30 % 比较,避免误判。
- 与 MSL 的对应:MSL 3 要求吸水率 ≤ 0.30 %;MSL 2 要求 ≤ 0.20 %;MSL 1 要求 ≤ 0.10 %。若本批材料 Wsat = 0.300 %,仅满足 MSL 3,不可用于 MSL 2 及以上场景。
称量时务必用滤纸吸干表面浮水,但不要用力擦拭,以免填料脱落导致质量偏低。从恒温恒湿箱取出到称量完成应控制在 30 s 内,减少环境吸湿或干燥带来的误差。
若 168 h 吸水率超过 0.30 %,不要直接判定材料不合格。先确认是否真正达到饱和:若曲线仍在上升,应延长吸湿时间至 336 h 再判;若已饱和且超标,则需评估是否降低填料含量、改用低吸湿树脂体系或增加封装前烘烤工序。