4. ABS阻燃配方中溴系与磷系阻燃剂复配设计
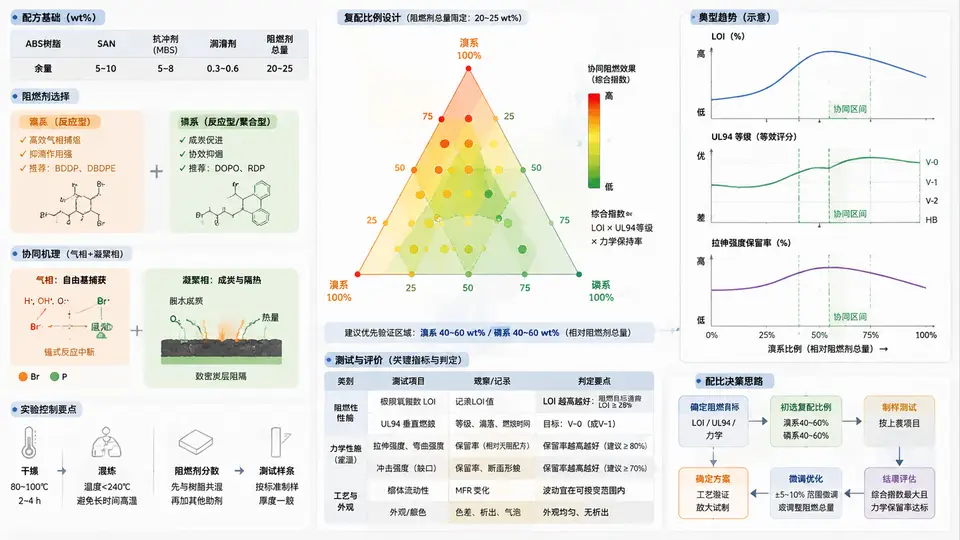
为什么ABS需要溴系与磷系复配
ABS本体极限氧指数(LOI)约18%,属于易燃材料,且燃烧时产生大量黑烟和熔滴。单一溴系阻燃剂(如十溴二苯乙烷DBDPE)气相阻燃效率高,但用量大时冲击强度急剧下降;单一磷系阻燃剂(如TPP、RDP)以凝聚相成炭为主,对ABS的UL94 V-0达成困难。将两者复配,可利用溴系自由基捕获与磷系促进成炭的协同效应,在降低总添加量的同时兼顾阻燃与力学性能。
复配设计变量与配方基准
本案例以ABS(PA-747)为基体,固定Sb₂O₃为溴系协效剂(Br:Sb=3:1摩尔比),以DBDPE为溴系代表、TPP为磷系代表,设计五组复配比例进行对比。基础配方如下:
| 组分 | 用量(phr) | 作用 |
|---|---|---|
| ABS | 100 | 基体 |
| DBDPE | 变量 | 气相阻燃,捕获H·/HO· |
| Sb₂O₃ | DBDPE/3 | 与Br生成SbBr₃挥发物 |
| TPP | 变量 | 凝聚相成炭,增塑降黏 |
| 抗氧剂1076 | 0.3 | 加工稳定 |
五组复配方案(总阻燃剂添加量控制在22 phr以内):
| 编号 | DBDPE (phr) | Sb₂O₃ (phr) | TPP (phr) | Br:P摩尔比 |
|---|---|---|---|---|
| F1 | 16 | 5.3 | 0 | 纯溴系 |
| F2 | 12 | 4.0 | 4 | 3:1 |
| F3 | 9 | 3.0 | 7 | 1.3:1 |
| F4 | 6 | 2.0 | 10 | 0.6:1 |
| F5 | 0 | 0 | 16 | 纯磷系 |
加工与测试方法
将ABS在80℃鼓风干燥4 h,按上表称料后于高速混合机中预混2 min。使用双螺杆挤出机(螺杆长径比40:1)造粒,温度区间:180-200-210-215-210℃,主机转速300 rpm,喂料12 kg/h。粒料干燥后注塑成标准样条:LOI样条尺寸120×6.5×3 mm,UL94垂直燃烧样条125×13×3 mm,拉伸样条按GB/T 1040,缺口冲击样条按GB/T 1843。
LOI按GB/T 2406氧指数法测定;UL94按GB/T 2408垂直燃烧法评定,记录余焰时间t₁、t₂及是否引燃脱脂棉;拉伸强度按50 mm/min测试;缺口冲击按2.75 J摆锤测试。每组取5根样条取平均值。
结果判读与协同方案确定
根据上述趋势,F3组(DBDPE 9 phr + Sb₂O₃ 3 phr + TPP 7 phr,Br:P≈1.3:1)为协同最佳区:LOI达到最高约29%,UL94垂直燃烧达到V-0(余焰时间t₁+t₂<10 s,无引燃脱脂棉),缺口冲击强度保留率约75%(相对纯ABS)。F1纯溴系虽可达V-0,但冲击强度损失超过40%,且烟密度大;F5纯磷系LOI仅约24%,UL94未评级。
验证与复现要点
- 挤出前ABS水分须<0.05%,否则TPP易水解导致阻燃效率下降。
- TPP具有增塑作用,用量超过8 phr时注塑样条易出现收缩痕,需适当降低模温至50℃。
- UL94测试前样条须在23℃/50%RH条件下调节48 h,否则结果偏差可达一个等级。
- 若F3组冲击强度仍不满足要求,可将TPP部分替换为RDP(双酚A双磷酸酯),RDP分子量更高、增塑效应更弱。