3. PE薄膜开口剂配方优化与摩擦系数测定
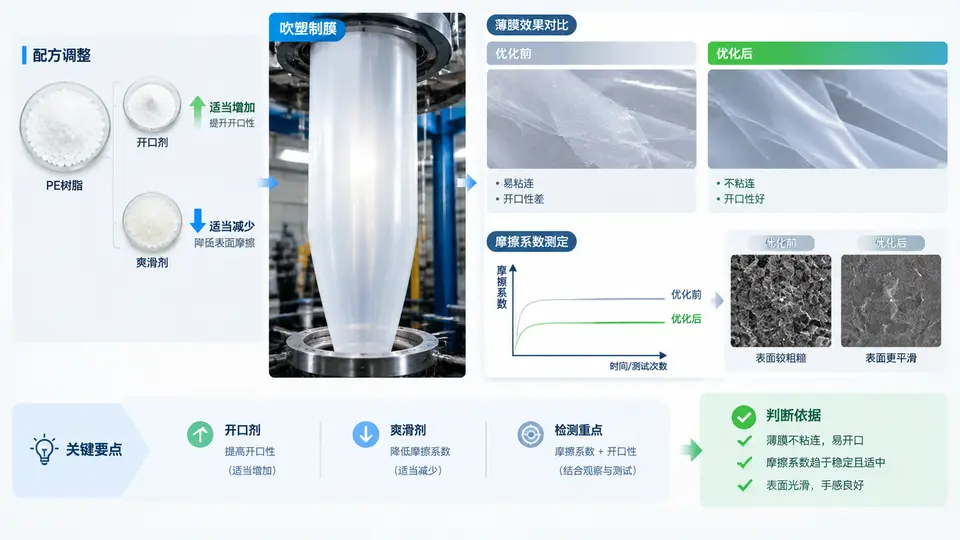
问题定位:粘连的两种机理与配方对策
PE薄膜收卷后层间粘连,通常来自两个独立但叠加的效应:一是膜面之间因范德华力与残余粘性产生的“贴合”,二是卷取张力下膜面微凸体互相嵌合形成的机械锁合。开口剂(如天然硅藻土、合成二氧化硅、滑石粉)在膜面形成微观凸起,把面接触变成点接触,降低实际接触面积;爽滑剂(如芥酸酰胺、油酸酰胺)则迁移到膜表面形成低表面能润滑层,降低摩擦系数。两者作用机理不同,必须分别定量。
配方变量与实验设计
本案例以LLDPE(熔指2.0 g/10min,密度0.920 g/cm³)为基体,固定开口剂为合成二氧化硅(平均粒径4 μm),爽滑剂为芥酸酰胺。采用两因素三水平全因子设计,共9组配方,每组吹塑制膜厚度30 μm,收卷后熟化24 h再测。
| 配方编号 | 开口剂用量 (phr) | 爽滑剂用量 (phr) | 预期COF | 预期开口性 |
|---|---|---|---|---|
| F1 | 0.05 | 0.05 | 0.45~0.55 | 差 |
| F2 | 0.05 | 0.10 | 0.30~0.40 | 一般 |
| F3 | 0.05 | 0.15 | 0.20~0.30 | 良好 |
| F4 | 0.10 | 0.05 | 0.35~0.45 | 一般 |
| F5 | 0.10 | 0.10 | 0.22~0.32 | 良好 |
| F6 | 0.10 | 0.15 | 0.15~0.25 | 优秀 |
| F7 | 0.20 | 0.05 | 0.30~0.40 | 良好 |
| F8 | 0.20 | 0.10 | 0.18~0.28 | 优秀 |
| F9 | 0.20 | 0.15 | 0.12~0.22 | 优秀 |
关键控制点:开口剂用量超过0.20 phr后,薄膜雾度明显上升,光学性能下降;爽滑剂超过0.15 phr后,可能析出到膜面形成白斑,且影响后续印刷附着力。因此推荐窗口为开口剂0.10~0.15 phr、爽滑剂0.10~0.12 phr。
摩擦系数测定操作
按GB/T 10006标准,使用滑块法测定动摩擦系数(COF)。具体操作:将两片薄膜试样分别固定在水平平台和滑块底面,滑块质量200 g,接触面积63 mm×63 mm,以100 mm/min速度相对滑动,记录力值曲线,取稳定段平均值计算COF。
# 摩擦系数计算
# F = 摩擦力 (N),N = 法向力 (N)
# COF = F / N
# 滑块质量 m = 200 g = 0.2 kg
# 法向力 N = m * g = 0.2 * 9.81 = 1.962 N

# 示例:F5配方实测稳定段平均摩擦力 = 0.51 N
COF_F5 = 0.51 / 1.962  # ≈ 0.26

# 示例:F1配方实测稳定段平均摩擦力 = 0.98 N
COF_F1 = 0.98 / 1.962  # ≈ 0.50

# 判定标准:COF ≤ 0.30 为合格,≤ 0.25 为优秀
开口性测试与结果判读
开口性采用简易剥离法:取100 mm×100 mm两层叠合薄膜,用夹具夹住一端,以50 mm/min速度剥离,记录最大剥离力。剥离力≤0.5 N为易开口,0.5~1.5 N为一般,>1.5 N为粘连。
| 配方 | COF(实测均值) | 剥离力 (N) | 开口性判定 | 雾度 (%) |
|---|---|---|---|---|
| F1 | 0.50 | 2.1 | 粘连 | 8.2 |
| F2 | 0.35 | 1.2 | 一般 | 8.5 |
| F3 | 0.25 | 0.6 | 良好 | 8.8 |
| F4 | 0.40 | 1.5 | 一般 | 9.1 |
| F5 | 0.26 | 0.5 | 良好 | 9.5 |
| F6 | 0.20 | 0.3 | 优秀 | 10.2 |
| F7 | 0.35 | 1.0 | 一般 | 11.5 |
| F8 | 0.22 | 0.4 | 优秀 | 12.8 |
| F9 | 0.16 | 0.2 | 优秀 | 14.1 |
综合判定:F5配方(开口剂0.10 phr + 爽滑剂0.10 phr)在COF、开口性和雾度之间取得最佳平衡——COF=0.26满足≤0.30要求,剥离力0.5 N达到良好开口,雾度9.5%仍在可接受范围。F6和F8虽然开口性更优,但雾度分别达到10.2%和12.8%,对透明包装应用不利。
常见问题与排查
- COF偏高但开口剂已加足:检查爽滑剂是否因加工温度过高(>230℃)分解,或熟化时间不足(<12 h)导致迁移不充分。
- 薄膜表面出现白斑:爽滑剂过量析出,降低用量至0.08~0.10 phr,或改用迁移速率更慢的油酸酰胺。
- 开口性波动大:确认收卷张力是否稳定,张力波动会导致膜面嵌合程度不一致,影响剥离力重复性。
- 雾度超标:开口剂粒径过大或分散不良,可改用粒径2~3 μm的合成二氧化硅,并检查挤出机分散段温度。