1. PVC硬制品基础配方设计与性能验证
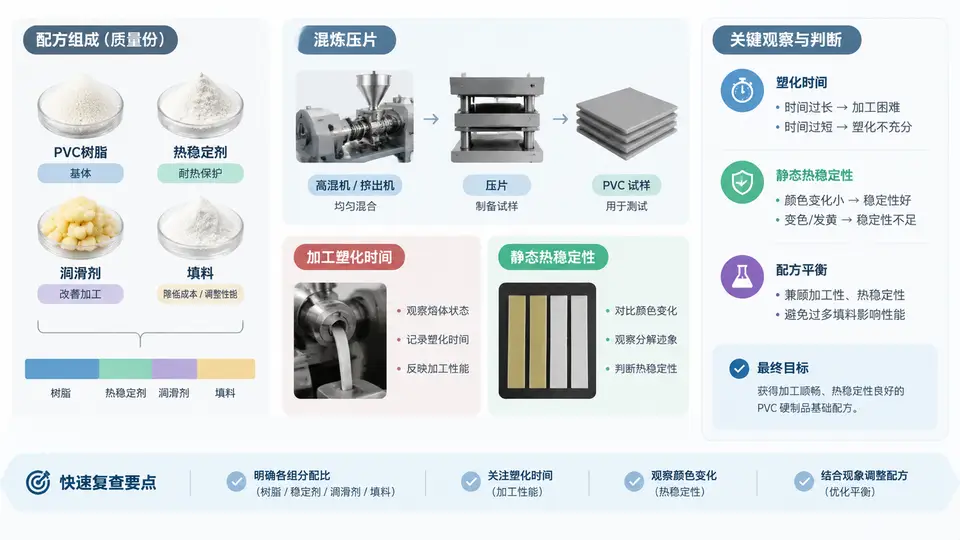
PVC硬制品基础配方设计任务
PVC硬制品(如管材、型材、板材)的核心矛盾是:PVC树脂本身热稳定性差,加工温度(约170–190℃)接近其分解温度(约140℃开始脱HCl),必须依靠热稳定剂抑制降解、润滑剂调节塑化与脱模、填料降低成本并改善刚性。本案例设计一个可混炼压片的基础配方,并通过塑化时间和静态热稳定性两项测试验证。
配方组成与配比设计
以100份PVC树脂(SG-5型,K值66–68,适合硬制品)为基准,各助剂按phr(每百份树脂份数)计量。基础配方如下表:
| 组分 | 具体物质 | 用量/phr | 作用 |
|---|---|---|---|
| PVC树脂 | SG-5(K值66–68) | 100 | 基体 |
| 热稳定剂 | 三盐基硫酸铅 | 4.0 | 捕捉HCl,抑制脱氯化氢 |
| 热稳定剂 | 硬脂酸铅 | 1.0 | 辅助稳定兼润滑 |
| 润滑剂 | 硬脂酸钙 | 0.8 | 内润滑,促进塑化 |
| 润滑剂 | 石蜡 | 0.5 | 外润滑,防粘辊 |
| 填料 | 轻质碳酸钙 | 8.0 | 降成本、增刚性 |
| 颜料 | 钛白粉 | 2.0 | 遮盖与耐候 |
若用于无毒场景(如给水管),应将铅盐体系替换为钙锌复合稳定剂(约5 phr)并去掉硬脂酸铅,本案例以铅盐体系作为基础教学配方。
混炼压片操作流程
- 双辊开炼机升温:前辊170℃、后辊165℃,辊距调至0.5 mm。
- 加入PVC树脂,待其包辊后依次加入热稳定剂、润滑剂、填料、颜料,混炼8–10 min,期间打三角包3–4次。
- 观察塑化状态:料片表面由粗糙变光滑、边缘出现连续熔体裙边即为塑化完成。
- 调大辊距至1.0 mm出片,趁热在平板硫化机上于180℃、10 MPa下压制成2 mm厚试片,保压3 min后冷压定型。
性能验证方法
塑化时间测定(转矩流变仪法):取60 g混合料加入180℃、转子转速30 r/min的转矩流变仪,记录转矩-时间曲线。从加料峰到塑化峰(转矩最低点后回升至稳定值)的时间即为塑化时间,本配方预期塑化时间约3–5 min。塑化时间过短说明润滑不足、剪切热过大;过长说明外润滑过量或稳定剂不足。
静态热稳定性测定(刚果红法):将试片剪成约2 mm×2 mm颗粒,装入试管,插入刚果红试纸,油浴加热至180℃。记录试纸由红变蓝的时间,即为静态热稳定时间。本配方预期热稳定时间≥40 min。若低于30 min,需增加三盐基硫酸铅用量或补加硬脂酸铅。
结果判读与调整依据
- 塑化时间偏短(<3 min):说明内润滑不足或热稳定剂偏少,剪切热过大导致局部降解。可增加硬脂酸钙至1.0–1.2 phr,或补加0.5 phr三盐基硫酸铅。
- 塑化时间偏长(>5 min):外润滑过量,物料在辊筒上打滑。可减少石蜡至0.3 phr,或降低硬脂酸铅至0.5 phr。
- 热稳定时间不足(<30 min):稳定体系偏弱。优先增加三盐基硫酸铅至5.0 phr,同时补加0.5 phr硬脂酸铅协同稳定。
- 试片出现黄纹或黑点:混炼温度过高或稳定剂分散不均,应降低辊温5–10℃并延长打三角包次数。
铅盐体系仅用于工业硬制品教学演示,实际生产给水管、食品接触制品时必须改用钙锌复合稳定剂或有机锡稳定剂,并重新验证热稳定时间与塑化行为。