3. 校准挤出机步进值
任务说明
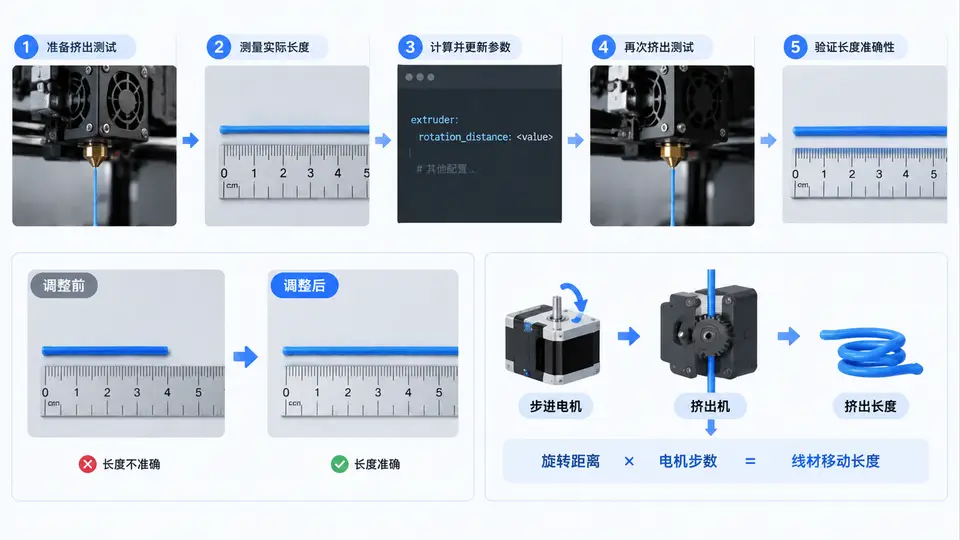
3D打印机挤出量不准确会导致层间附着不良、表面粗糙或欠挤出。本案例通过实际挤出测试,测量实际挤出长度与理论值之间的偏差,计算正确的rotation_distance,并更新Klipper配置。
实现方案
Klipper通过rotation_distance参数定义挤出机步进电机旋转一整圈所对应的耗材长度(单位:mm)。当挤出量不准时,只需按比例修正该参数。核心步骤为:
- 标记耗材位置,执行固定长度的挤出指令;
- 测量实际挤出长度;
- 按公式
新值 = 旧值 × (实际挤出长度 / 理论挤出长度)计算修正值; - 更新配置文件并重新加载。
Python脚本:挤出校准计算器
以下脚本接收用户输入的旧rotation_distance、理论挤出长度和实际测量长度,输出修正后的参数值:
#!/usr/bin/env python3
"""
extruder_calibrate.py - 计算Klipper挤出机rotation_distance修正值
用法: python3 extruder_calibrate.py <旧值> <理论挤出长度> <实际挤出长度>
"""

import sys

def calculate_rotation_distance(old_value: float, target_extrude: float, actual_extrude: float) -> float:
    """
    根据实测挤出量修正rotation_distance

    参数:
        old_value:      当前配置中的rotation_distance (mm)
        target_extrude: 理论挤出长度 (mm)
        actual_extrude: 实际测量挤出长度 (mm)

    返回:
        修正后的rotation_distance值
    """
    if target_extrude <= 0 or actual_extrude <= 0 or old_value <= 0:
        raise ValueError("所有输入值必须为正数")

    # 挤出偏差比例 = 实际/理论,修正值 = 旧值 × 偏差比例
    new_value = old_value * (actual_extrude / target_extrude)
    return round(new_value, 4)

def main():
    if len(sys.argv) != 4:
        print("用法: python3 extruder_calibrate.py <旧rotation_distance> <理论挤出长度> <实际挤出长度>")
        print("示例: python3 extruder_calibrate.py 22.5 50 47.3")
        sys.exit(1)

    try:
        old_value = float(sys.argv[1])
        target = float(sys.argv[2])
        actual = float(sys.argv[3])

        new_value = calculate_rotation_distance(old_value, target, actual)

        print(f"旧 rotation_distance: {old_value} mm")
        print(f"理论挤出长度: {target} mm")
        print(f"实际挤出长度: {actual} mm")
        print(f"偏差比例: {actual/target:.4f} ({actual-target:+.2f} mm)")
        print(f"\n修正后的 rotation_distance: {new_value} mm")
        print(f"建议更新 printer.cfg 中 [extruder] 段的 rotation_distance 为 {new_value}")

    except ValueError as e:
        print(f"输入错误: {e}")
        sys.exit(1)

if __name__ == "__main__":
    main()
执行挤出测试
在终端中通过Klipper的虚拟串口发送G代码命令进行测试。以下命令序列假设挤出机已预热至打印温度:
# 1. 在耗材上距挤出机入口约50mm处做标记
# 2. 发送以下G代码(通过fluidd/Mainsail控制台或串口终端)

G91                  ; 切换到相对位置模式
G1 E50 F60           ; 以60mm/min速度挤出50mm耗材
G90                  ; 恢复位置模式

# 3. 等待挤出完成后,用卡尺测量标记点与挤出机入口之间的实际距离
#    假设标记初始距离为50mm,挤出后剩余距离为2.7mm
#    则实际挤出长度 = 50 - 2.7 = 47.3mm
计算并更新配置
假设当前配置中rotation_distance = 22.5,理论挤出50mm,实测挤出47.3mm,运行:
python3 extruder_calibrate.py 22.5 50 47.3
预期输出:
旧 rotation_distance: 22.5 mm
理论挤出长度: 50 mm
实际挤出长度: 47.3 mm
偏差比例: 0.9460 (-2.70 mm)

修正后的 rotation_distance: 21.285 mm
建议更新 printer.cfg 中 [extruder] 段的 rotation_distance 为 21.285
编辑printer.cfg,将[extruder]段中的rotation_distance改为计算值,然后执行FIRMWARE_RESTART使配置生效。
验证方法
更新配置后,重复上述挤出测试:标记耗材、挤出50mm、测量实际长度。若实测长度在49.5~50.5mm范围内(误差±1%),则校准完成。若仍偏差较大,可再次运行脚本迭代修正。
判定标准
- 修正后实测挤出长度与理论值偏差在±1%以内,校准通过;
- 若偏差超过±1%,重复测量2~3次取平均值后再次修正;
- 注意:测试前确保热端温度稳定、耗材干燥,且挤出机无打滑现象。