2. 千分尺测量面平行度与平面度检查
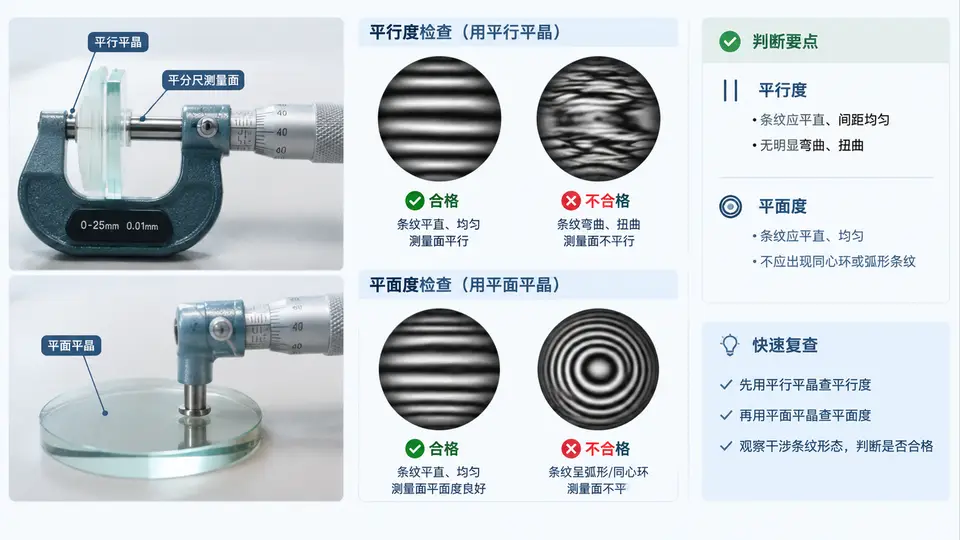
为什么千分尺要检查测量面平行度与平面度
千分尺的示值误差不仅来自微分筒刻度,还直接受两个测量面的几何状态影响。若测量面存在平面度缺陷(中间凸、边缘塌)或平行度超差(两测量面不平行),测同一尺寸的不同位置会得到不同读数,量块校准也无法覆盖这种局部误差。因此,在零位校准之后、正式测量之前,需要用平行平晶和平面平晶对测量面做几何检查。
检查依据是光波干涉原理:平晶工作面与被检测量面之间形成极薄的空气楔,白光照射下产生等厚干涉条纹。条纹的形状反映平面度,条纹的疏密与移动方向反映平行度。判定标准通常为:测量面平面度不大于 0.001 mm(1 μm),两测量面平行度不大于 0.002 mm(2 μm),具体以千分尺精度等级和检定规程为准。
检查对象与工具
- 被检对象:0–25 mm 外径千分尺,测微螺杆测量面(活动测砧)与固定测砧测量面。
- 平行平晶:一组厚度差约 1/4 波长的平晶(常见 4 块一组),用于检查两测量面的平行度。
- 平面平晶:单块高精度平面,用于分别检查每个测量面的平面度。
- 光源:单色光或白光光源,斜向照射平晶表面。
- 辅助:软布、无水乙醇、测力装置(棘轮/摩擦套筒)。
平面度检查:平面平晶法
将平面平晶轻轻贴合在固定测砧测量面上,稍加压力使空气层均匀,斜向观察干涉条纹:
- 条纹为直且等距:测量面平面度良好,接近理想平面。
- 条纹弯曲:弯曲量以条纹间距的几分之几表示。若弯曲量达到一个条纹间距,对应高度差约为半个波长(白光约 0.3 μm)。
- 闭合圆环(牛眼纹):说明测量面呈球面凸或凹,圆环数量越多,平面度越差。
判定:弯曲量或圆环对应的平面度误差应不超过 0.001 mm。活动测砧测量面用同样方法检查。
平行度检查:平行平晶法
平行度检查需在两测量面之间同时形成干涉。操作要点:
- 选择一块厚度合适的平行平晶,使其两端分别与固定测砧和活动测砧测量面接触。
- 旋转棘轮使测微螺杆轻压平晶,测力应均匀,避免压碎平晶。
- 斜向白光照射,观察平晶与两测量面接触处出现的干涉条纹。
- 比较上下(或左右)两组条纹的间距和方向:若两组条纹间距一致、方向平行,说明两测量面平行;若一组密一组疏,或条纹方向明显交叉,则平行度超差。
平行度误差可由两组条纹的间距差换算:条纹间距变化对应空气楔角度变化,进而反映两测量面夹角。实际判定中,通常以两组条纹的间距比和方向一致性作为快速判据,必要时用不同厚度的平行平晶复测。
测量前必须用无水乙醇清洁平晶和测量面,任何油污、灰尘都会产生假条纹。观察时避免手指直接接触平晶工作面,防止温度影响。
干涉条纹判读与合格判定
| 观察现象 | 对应几何状态 | 判定 |
|---|---|---|
| 条纹直、等距、无弯曲 | 平面度良好 | 合格 |
| 条纹轻微弯曲,弯曲量<1/2 间距 | 平面度约 0.15 μm 以内 | 合格 |
| 条纹弯曲量≥1 个间距 | 平面度约 0.3 μm 以上 | 需复测,可能超差 |
| 出现多个闭合圆环 | 球面凸/凹,平面度差 | 不合格 |
| 上下两组条纹间距一致、方向平行 | 两测量面平行 | 合格 |
| 两组条纹间距差异明显或方向交叉 | 平行度超差 | 不合格 |
操作要点与常见问题
- 清洁不到位:测量面或平晶上有油膜、纤维时,会出现不规则假条纹,误判为平面度差。必须用无水乙醇和镜头纸清洁。
- 压力过大:平行平晶被过度压紧时,平晶可能变形甚至碎裂,同时空气楔被压平,条纹消失。应使用棘轮测力装置,听到 2–3 声“咔嗒”即可。
- 光源角度不当:白光需斜向照射,角度太正或太斜都会使条纹对比度下降。一般以 30°–60° 斜照为宜。
- 条纹数不清:若条纹过密,说明空气楔太厚,可轻轻旋转测微螺杆改变间隙,使条纹变疏后再判读。
- 只查一个面:平面度必须分别检查固定测砧和活动测砧两个测量面,任一面超差都会影响测量结果。
平行平晶属于精密量具,使用和存放时严禁碰撞、跌落。若平晶工作面出现划痕或崩边,应立即停用并送检,不可继续用于判定。
检查记录示例
| 检查项目 | 检查面 | 观察结果 | 判定 |
|---|---|---|---|
| 平面度 | 固定测砧 | 条纹直、等距,无弯曲 | 合格 |
| 平面度 | 活动测砧 | 条纹轻微弯曲,弯曲量约 1/3 间距 | 合格 |
| 平行度 | 两测量面之间 | 上下两组条纹间距一致,方向平行 | 合格 |
若上述任一项判定为不合格,该千分尺不能用于精密测量,应标记停用并安排研磨修复或送计量部门重新检定。