1. 千分尺零位校准与示值误差验证
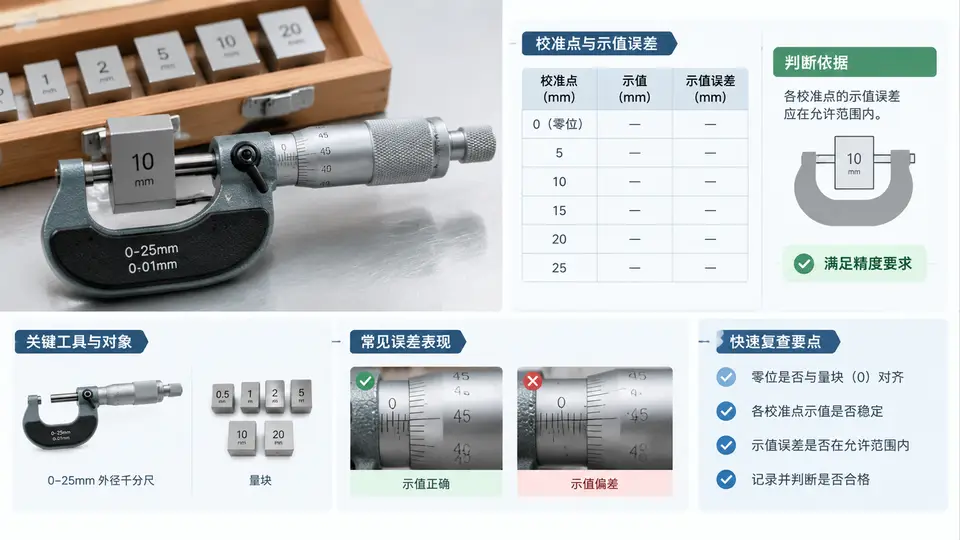
校准对象与判定依据
本例针对分度值0.01 mm、测量范围0~25 mm的外径千分尺。校准前需确认千分尺测微螺杆、棘轮、锁紧装置动作正常,测量面清洁无毛刺。校准依据为:零位偏差不超过±0.01 mm,各校准点示值误差不超过±0.01 mm(按JJG 21-2008对0级千分尺的要求,示例中按±0.01 mm判定)。
校准点选取5个位置:0 mm(零位)、5.12 mm、10.24 mm、15.36 mm、20.48 mm、25.00 mm。其中0 mm用零位校准,其余用相应量块组合。量块选用1级量块,组合方式如下:
| 校准点 | 量块组合 | 标称尺寸 |
|---|---|---|
| 5.12 mm | 5 mm + 1.12 mm | 5.12 mm |
| 10.24 mm | 10 mm + 1.24 mm | 10.24 mm |
| 15.36 mm | 15 mm + 1.36 mm | 15.36 mm |
| 20.48 mm | 20 mm + 1.48 mm | 20.48 mm |
| 25.00 mm | 25 mm | 25.00 mm |
零位校准操作
零位校准是后续示值误差测量的基准,必须首先完成。操作要点:
- 用干净软布擦净两测量面,将千分尺测微螺杆旋至接近闭合。
- 使用棘轮装置以恒定测力(通常5~10 N)使两测量面接触,听到棘轮打滑声2~3声后停止。
- 观察微分筒零线与固定套管基准线是否对齐,同时检查微分筒端面与固定套管毫米刻线是否对齐。
- 若零位偏差在±0.01 mm以内,记录偏差值,后续示值误差计算时需扣除该零位偏差;若超出±0.01 mm,需调整微分筒位置后重新校准。
零位偏差的符号约定:微分筒零线在固定套管基准线上方为正偏差,下方为负偏差。后续示值误差 = 千分尺读数 − 量块标称尺寸 − 零位偏差。
各校准点示值误差测量
以5.12 mm校准点为例说明测量过程:将5 mm和1.12 mm量块研合后置于千分尺两测量面之间,旋转棘轮使测量面与量块接触,读取千分尺示值。重复测量3次取平均值,以减小操作误差。各点测量数据如下(示例数据,用于说明计算方法):
| 校准点 | 量块标称值 | 第1次读数 | 第2次读数 | 第3次读数 | 平均读数 | 零位偏差 | 示值误差 |
|---|---|---|---|---|---|---|---|
| 0 mm | 0.00 | +0.002 | +0.002 | +0.001 | +0.002 | — | — |
| 5.12 mm | 5.12 | 5.122 | 5.121 | 5.122 | 5.1217 | +0.002 | −0.0003 |
| 10.24 mm | 10.24 | 10.243 | 10.242 | 10.243 | 10.2427 | +0.002 | +0.0007 |
| 15.36 mm | 15.36 | 15.364 | 15.363 | 15.364 | 15.3637 | +0.002 | +0.0017 |
| 20.48 mm | 20.48 | 20.485 | 20.484 | 20.485 | 20.4847 | +0.002 | +0.0027 |
| 25.00 mm | 25.00 | 25.006 | 25.005 | 25.006 | 25.0057 | +0.002 | +0.0037 |
示值误差计算公式:示值误差 = 平均读数 − 量块标称值 − 零位偏差。以5.12 mm点为例:5.1217 − 5.12 − 0.002 = −0.0003 mm。
误差分布与合格判定
将各点示值误差绘制成误差曲线,可直观判断千分尺的误差趋势。本例中最大示值误差为+0.0037 mm(25 mm点),最小为−0.0003 mm(5.12 mm点),全部落在±0.01 mm范围内,判定为合格。若任一点超出±0.01 mm,则需调整或维修后重新校准。
校准结果记录与处理
校准完成后需填写校准记录,至少包含:千分尺编号、校准日期、环境温度(20±2℃)、量块编号、各点读数、零位偏差、示值误差、最大误差及判定结论。若千分尺需调整,应在调整后重新进行零位校准和全部示值点测量,不可只复测超差点。
注意:测量时量块温度应与千分尺温度一致,避免手温传导导致量块膨胀。量块研合后应放置2~3分钟再进行测量。棘轮测力应保持一致,否则重复性会明显变差。