4. 低温工作试验的降温速率控制
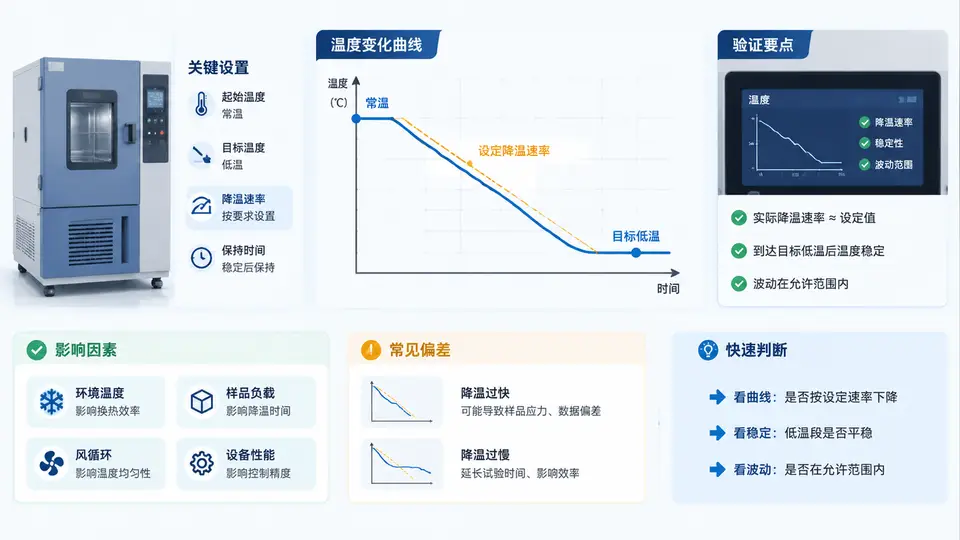
为什么降温速率不能“越快越好”
低温工作试验中,降温速率直接决定样品内部与表面的温差。速率过快时,样品内部产生较大温度梯度,可能引发凝露、结霜、焊点应力集中或玻璃/陶瓷件开裂;速率过慢则延长试验周期,且部分标准对降温阶段有明确的时间窗口要求。因此,降温速率控制的核心是:让试验箱按设定速率线性降温,并让样品温度跟随箱内空气温度,最终在目标低温点稳定驻留。
降温速率的两种常见设定方式
- 平均速率法:规定从常温到目标低温的总时间,例如“30 min 内从 +25 ℃ 降至 −40 ℃”,平均速率约 2.17 ℃/min。适用于标准只给出总时长的场景。
- 线性速率法:规定降温段斜率,例如 1 ℃/min、3 ℃/min、5 ℃/min。试验箱按斜率控制,到达目标温度后转入恒温保持。适用于需要严格控制热应力的场景。
无论哪种方式,都需要在试验箱控制器中设置降温斜率或降温时间,并通过箱内温度传感器和样品表面温度传感器同时记录,验证实际速率是否落在允许偏差内。
降温速率设定与验证的关键参数
| 参数 | 含义 | 示例值 | 验证方法 |
|---|---|---|---|
| 起始温度 Tstart | 降温段起点,通常为常温或高温驻留结束点 | +25 ℃ | 箱内温度稳定后记录 |
| 目标温度 Ttarget | 低温工作点 | −40 ℃ | 设定值 |
| 设定速率 Rset | 控制器斜率 | 1 ℃/min | 控制器参数 |
| 实际平均速率 Ravg | (Tstart−Ttarget)/实际耗时 | 0.95~1.05 ℃/min | 温度记录曲线计算 |
| 速率偏差 | |Ravg−Rset|/Rset | ≤10% | 与标准或内控限值比较 |
| 稳定时间 | 到达目标温度后波动进入±2 ℃的时间 | ≤15 min | 观察箱内温度波动带 |
降温速率验证时,应同时记录箱内空气温度和样品表面温度。箱内空气温度反映试验箱控制能力,样品表面温度反映样品实际承受的热应力。两者差值过大时,说明样品热惯性大或箱内风速不足,需要调整速率或增加均温时间。
降温速率控制与验证流程
实操:设定并验证 1 ℃/min 降温速率
以某电源模块低温工作试验为例,目标低温 −40 ℃,要求降温速率 1 ℃/min,降温段允许偏差 ±10%。
- 计算降温时间:从 +25 ℃ 到 −40 ℃,温差 65 ℃,按 1 ℃/min 计算,理论降温时间 65 min。在试验箱控制器中设定降温斜率为 1 ℃/min,或设定降温时间为 65 min。
- 布置传感器:箱内空气温度传感器固定在回风口附近;样品表面温度传感器用导热胶粘贴在电源模块外壳中心位置,避免悬空。
- 启动降温并记录:采样间隔设为 30 s,记录箱内空气温度和样品表面温度。降温过程中不要打开箱门。
- 计算实际平均速率:从箱内温度开始下降时刻 t1 到首次到达 −40 ℃ 时刻 t2,Ravg = 65 / (t2−t1)。若 t2−t1 = 68 min,则 Ravg = 0.96 ℃/min,偏差 4%,合格。
- 检查样品跟随性:样品表面温度应始终不低于箱内空气温度(降温阶段样品放热滞后),且两者差值不宜超过 10 ℃。若差值过大,说明降温速率对样品而言偏快,需降低速率或增加预冷均温。
- 确认稳定:到达 −40 ℃ 后,箱内温度波动应在 15 min 内进入 ±2 ℃ 带,且样品表面温度与箱内空气温度差值缩小到 3 ℃ 以内,方可开始低温工作性能测试。
若试验箱在降温段出现温度过冲(低于 −40 ℃ 后才回调),说明控制器 PID 参数或制冷输出切换逻辑需要调整。过冲会导致样品承受额外低温应力,应在正式试验前用空箱或假负载试运行一次,确认无过冲后再放入样品。
降温速率异常排查速查
| 现象 | 可能原因 | 处理方向 |
|---|---|---|
| 实际降温速率明显慢于设定 | 制冷量不足、箱门密封不良、样品热负载过大 | 检查压缩机/液氮供应、密封条、减少样品数量或降低起始温度 |
| 实际降温速率明显快于设定 | 控制器斜率参数未生效、制冷阀开度失控 | 核对控制器降温模式,重新整定 PID 或切换为斜率控制 |
| 样品温度远滞后于箱温 | 样品热惯性大、箱内风速低、传感器粘贴不良 | 增加均温时间、调整风速、重新粘贴传感器 |
| 到达目标温度后波动大 | 制冷与加热频繁切换、传感器位置不当 | 调整控制死区、将传感器移至回风口附近 |