3. 过程检验数据与成品不良的关联分析
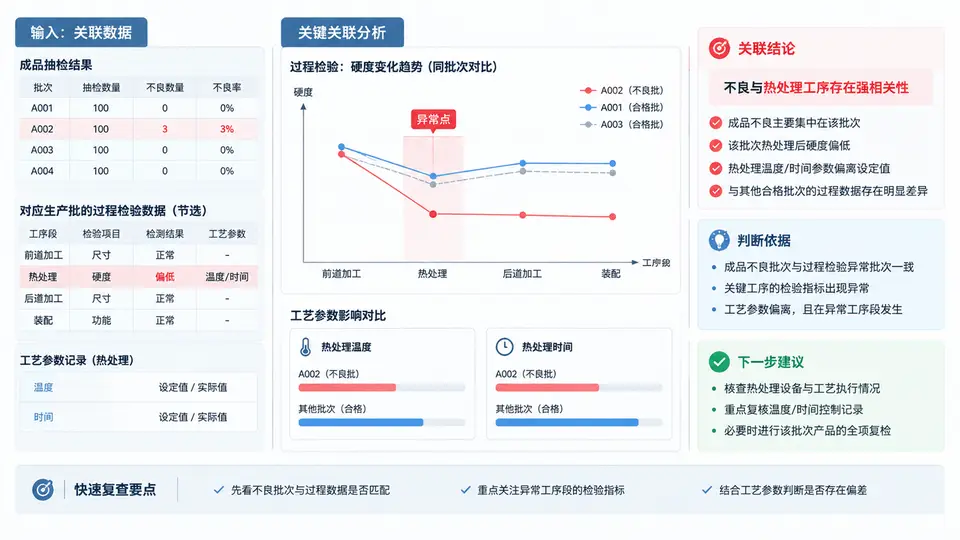
从成品不良现象反推工序段
成品抽检不合格引发的交付纠纷,核心不是复述“哪批不合格”,而是把成品不良特征与对应生产批的过程检验数据、工艺参数记录建立可追溯的关联。分析对象包括:成品不良模式(尺寸超差、外观缺陷、装配干涉等)、生产批号、各工序的过程检验记录(首检、巡检、完工检)、关键工艺参数(温度、压力、速度、时间等)以及设备/工装状态记录。
关联分析的基本逻辑是:先锁定成品不良的具体特征与发生位置,再沿生产批的工序流转路径回溯,逐工序比对过程检验数据是否出现异常波动或趋势偏移,同时核对工艺参数是否偏离控制范围。若某工序的过程检验数据在不良批中显著偏离正常批,且该工序的工艺参数存在异常,则该工序段即为重点怀疑对象。
关联分析报告的关键输出
完成上述回溯后,报告应至少包含以下可核查内容:
- 不良批与正常批的工序数据对照表:列出各工序过程检验关键项、不良批实测值、正常批参考值及偏差方向。
- 异常工序段判定:明确指出哪个工序的过程检验数据出现显著偏离,并给出偏离量(如外径偏差 +0.06mm,超出公差带 0.05mm)。
- 工艺参数佐证:关联该工序的工艺参数记录,说明是否存在参数超限、设备异常或工装磨损等可解释数据偏离的原因。
- 责任归属方向:基于数据关联结果,判断不良是源于工艺执行偏差、设备状态异常还是来料波动,为后续责任认定提供依据。
过程检验数据回溯时,优先关注与成品不良特征直接相关的检验项。例如成品不良为尺寸超差,则重点比对各工序的尺寸检验记录;若为外观缺陷,则重点比对表面质量、粗糙度等记录。不要平均用力,避免被无关数据干扰判断。
关联分析结论必须基于可追溯的记录数据,不得仅凭经验推测。若过程检验记录缺失或工艺参数未记录,应在报告中明确标注“数据不足,无法关联”,并建议补充留样复检或现场复现验证,不能强行给出工序段判定。