1. 追溯对象与批次粒度定义
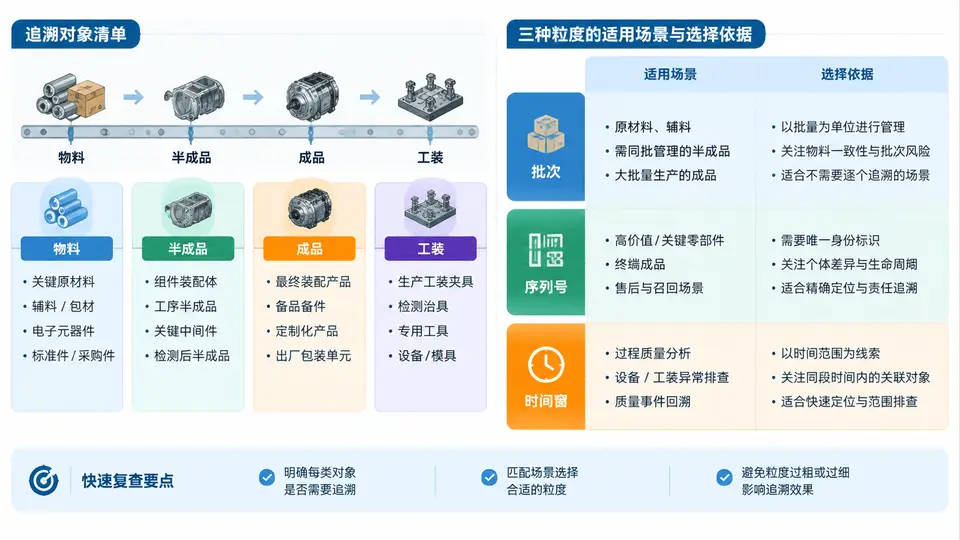
离散装配线的追溯对象分层
一条典型的离散装配线,追溯对象不是“所有东西都上码”,而是按物料—半成品—成品—工装四层划分,每层再决定用哪种粒度记录。下面这张图给出四层对象在装配线上的位置关系,以及每层默认推荐的粒度。
追溯对象清单与粒度选择依据
以下清单以一条“电机总成装配线”为教学示例,列出四层对象中必须纳入追溯的典型条目,以及每一条目选择粒度的判断理由。实际项目中可按产品安全等级、客户要求和成本预算增减条目。
| 层级 | 追溯对象 | 推荐粒度 | 选择依据 |
|---|---|---|---|
| 物料层 | 定子铁芯(供应商来料) | 批次 | 同批材料性能一致,单件区分无额外质量收益 |
| 物料层 | 永磁体 | 批次 | 磁性能按批管控,来料报告以批为单位 |
| 物料层 | 轴承 | 批次+供应商序列号 | 安全相关件,供应商已有单件码,直接继承 |
| 半成品层 | 定子分装总成 | 批次+时间窗 | 分装后进入主装线,需记录分装工位与时段 |
| 半成品层 | 转子分装总成 | 批次+时间窗 | 动平衡数据按时间窗记录,与设备参数关联 |
| 成品层 | 电机总成 | 序列号 | 交付客户的最小单元,需支持单件召回与投诉定位 |
| 工装层 | 拧紧枪(主装工位) | 设备ID+时间窗 | 拧紧扭矩曲线需与产品序列号在时间上关联 |
| 工装层 | 气密检测夹具 | 设备ID+时间窗 | 检测结果按时间窗记录,校准状态需可查 |
粒度选择的三条判断规则:
- 安全/法规件 → 优先序列号,确保单件可定位。
- 过程参数需与产品关联 → 时间窗+设备ID,通过时间戳建立关联。
- 同批同工艺、无单件区分价值 → 批次粒度,控制成本。
常见误区:把“批次”当成万能粒度,导致客户投诉时只能圈定大批量范围,召回成本失控;或对所有物料强行上序列号,造成打码、读码、数据库存储成本远超质量收益。粒度选择应基于追溯目的(召回、工艺分析、供应商索赔)反推,而不是一刀切。
时间窗粒度的关键约束
时间窗粒度依赖设备时钟与MES系统时钟的一致性。若拧紧枪本地时钟与MES相差超过允许阈值(教学示例中设为±2秒),则“某序列号产品对应哪条拧紧曲线”的关联就会错位。因此选择时间窗粒度时,必须同时确认:
- 设备是否支持NTP或MES下发对时;
- 时间戳精度是否满足工艺节拍(如节拍30秒,精度至少到秒级);
- 跨天、跨班次时时间窗是否连续可拼接。
这些约束在后续“追溯编码规则设计”和“一物一码生成”中会进一步展开,本节的输出是:先明确哪些对象用哪种粒度,再进入编码与打码环节。