1. 旋转设备振动测点布置与传感器选型
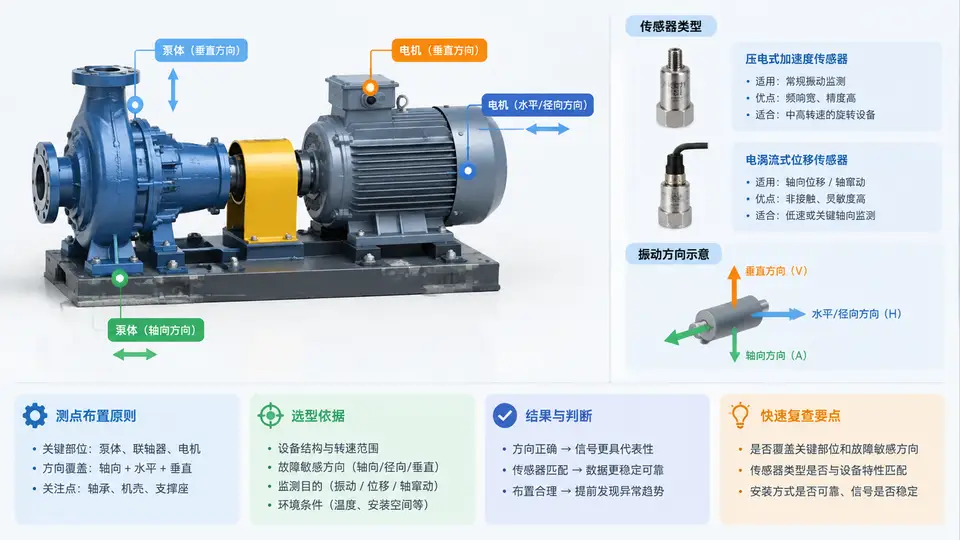
任务对象与约束
以一台典型卧式离心泵机组为对象:电机额定转速 2980 r/min(约 49.7 Hz),通过联轴器驱动单级离心泵,泵两端为滚动轴承支撑,电机侧为深沟球轴承。监测目标覆盖三类典型故障:转子不平衡/不对中、滚动轴承缺陷、联轴器松动。测点布置与传感器选型必须围绕"故障力传递路径最短、敏感方向对齐、频带覆盖充分"三个原则展开。
测点位置与方向决策
旋转机械的故障振动具有明显的方向性:不平衡力主要在径向(水平/垂直),不对中在径向与轴向均有体现,松动则常表现为轴向与垂直方向的高次谐波。因此每个轴承座应至少布置两个正交径向测点,关键轴承座补充一个轴向测点。
- 泵驱动端轴承座(P-DE):水平径向 + 垂直径向 + 轴向,共 3 点。该处直接承受叶轮不平衡力与轴承缺陷冲击。
- 泵非驱动端轴承座(P-NDE):水平径向 + 垂直径向,共 2 点。用于对比两端振动差异,判断不平衡还是不对中。
- 电机驱动端轴承座(M-DE):水平径向 + 轴向,共 2 点。轴向测点对联轴器不对中敏感。
- 电机非驱动端轴承座(M-NDE):水平径向,共 1 点。作为参考测点。
测点应安装在轴承座刚性表面,尽量靠近轴承承载区,传感器磁座或螺柱安装面需平整、无油漆剥落。水平方向定义为垂直于轴线且平行于安装基础面,垂直方向为竖直向上,轴向为平行于轴中心线方向。
传感器类型与参数选择
根据转速范围与故障频带确定传感器类型与关键参数:
| 测点 | 方向 | 传感器类型 | 灵敏度 | 频率范围 | 选型依据 |
|---|---|---|---|---|---|
| P-DE | 水平径向 | IEPE 加速度计 | 100 mV/g | 0.5–10 kHz | 覆盖轴承高频冲击与转频谐波 |
| P-DE | 垂直径向 | IEPE 加速度计 | 100 mV/g | 0.5–10 kHz | 与水平正交,捕捉不平衡垂直分量 |
| P-DE | 轴向 | IEPE 加速度计 | 100 mV/g | 0.5–10 kHz | 不对中与松动敏感方向 |
| P-NDE | 水平径向 | IEPE 加速度计 | 100 mV/g | 0.5–10 kHz | 与 P-DE 对比判断故障位置 |
| P-NDE | 垂直径向 | IEPE 加速度计 | 100 mV/g | 0.5–10 kHz | 正交冗余 |
| M-DE | 水平径向 | IEPE 加速度计 | 100 mV/g | 0.5–10 kHz | 电机轴承与气隙故障监测 |
| M-DE | 轴向 | IEPE 加速度计 | 100 mV/g | 0.5–10 kHz | 联轴器不对中敏感 |
| M-NDE | 水平径向 | IEPE 加速度计 | 100 mV/g | 0.5–10 kHz | 参考测点 |
选择 IEPE 加速度计而非速度传感器或位移传感器,原因如下:转速 2980 r/min 对应转频约 49.7 Hz,滚动轴承缺陷特征频率通常在 1–5 kHz 范围,加速度计具有更宽的动态范围与高频响应;IEPE 内置电荷放大电路,抗干扰能力强,适合工业现场长电缆传输。灵敏度 100 mV/g 是通用工业监测的折中选择,兼顾低频分辨率与高频不饱和风险。
若现场存在强电磁干扰或长距离传输(>30 m),优先选用 IEPE 加速度计并采用双绞屏蔽电缆,屏蔽层单端接地。若需同时监测低速不平衡分量,可补充速度传感器或对加速度信号积分,但积分会引入低频噪声,需在采集端设置高通滤波。
测点布置与信号链示意
选型依据与验证要点
完成布置后,需通过以下方式验证测点与传感器选择是否合理:
- 频带覆盖检查:滚动轴承外圈缺陷特征频率 BPFO 约为 3–5 倍转频,内圈 BPFI 约为 5–7 倍转频,保持架 FTF 约 0.4 倍转频。以 49.7 Hz 转频计算,BPFO 约 150–250 Hz,BPFI 约 250–350 Hz,但轴承缺陷冲击会激发轴承座高频共振(通常 1–5 kHz),因此传感器频率上限需覆盖 5 kHz 以上。所选 0.5–10 kHz 满足要求。
- 方向敏感性验证:在已知不平衡的转子上,水平与垂直测点应同时出现 1× 转频峰值,且水平通常大于垂直(卧式机组水平刚度较低)。若轴向 1× 峰值异常突出,则优先怀疑不对中。
- 安装共振检查:传感器磁座安装后,用敲击法检查安装共振频率,应高于 10 kHz,避免高频段测量失真。若磁座共振低于 5 kHz,改用螺柱安装。
- 本底噪声评估:在机组停机状态下采集 10 s 数据,计算各通道 RMS 本底噪声。100 mV/g 加速度计在 10 kHz 带宽内本底噪声应低于 0.01 g RMS,若明显偏高,检查电缆屏蔽与接地。
测点位置一旦确定,后续所有趋势数据必须基于同一位置与同一安装方式。更换传感器或改变安装扭矩会引入测量偏差,导致趋势误判。建议在轴承座表面打样冲眼标记安装点,并记录安装扭矩值。
快速执行清单
| 检查项 | 要求 | 判断依据 |
|---|---|---|
| 测点数量 | 泵两端各 2–3 点,电机两端各 1–2 点 | 覆盖所有轴承座,关键轴承座含轴向 |
| 方向正交性 | 水平与垂直测点夹角 90°±5° | 用角度尺或水平仪确认 |
| 传感器类型 | IEPE 加速度计,灵敏度 100 mV/g | 频带 0.5–10 kHz,覆盖轴承高频冲击 |
| 安装方式 | 螺柱或磁座,安装共振 > 10 kHz | 敲击法验证 |
| 电缆屏蔽 | 双绞屏蔽,屏蔽层单端接地 | 本底噪声 < 0.01 g RMS |
| 通道映射 | 8 通道同步采集,每通道独立 IEPE 供电 | 采集卡恒流源 4 mA,量程 ±5 V |