1. Hexagon智能制造平台架构与模块选型
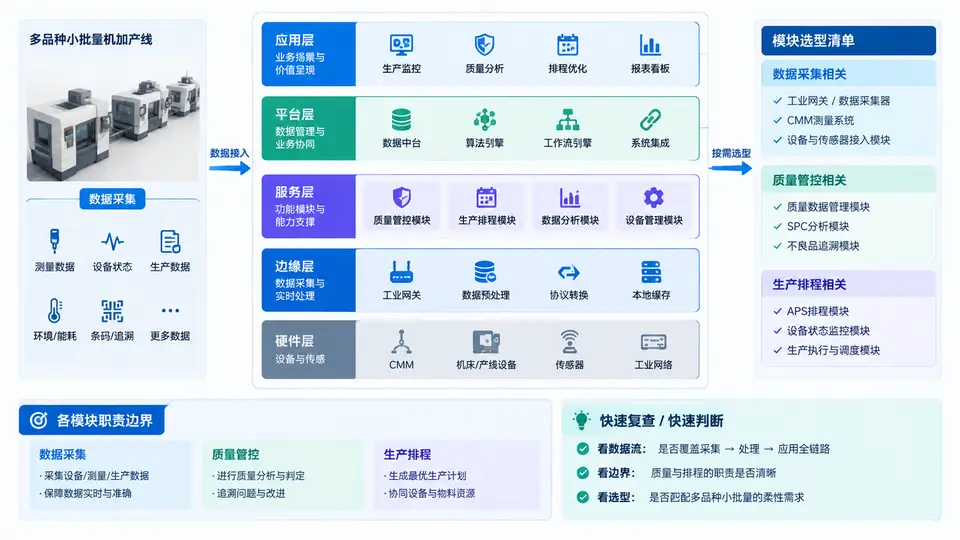
多品种小批量机加产线的平台分层
多品种小批量机加产线的典型特征是:订单批量小、换型频繁、工艺路线差异大、质量追溯要求高。Hexagon 智能制造平台并非单一软件,而是由现场感知层、数据接入层、专业应用层和业务协同层组成的组合体系。选型前必须先明确产线约束,再按层匹配模块,避免“先买软件、再找场景”。
以一条典型产线为例:3 台加工中心、1 台车削中心、1 台三坐标测量机(CMM)、1 台在机测量测头、1 套自动上下料单元。产品族包含 12 种轴类/盘类零件,月产 800~1500 件,关键尺寸公差 ±0.01 mm,客户要求单件可追溯。该约束决定了平台必须同时覆盖设备数据采集、在机/离线测量、SPC 过程管控和 MES 级排程协同。
模块选型清单与职责边界
根据上述分层,针对该产线的选型清单如下表。选型原则是:现场感知层以“能采到、采得准”为准;数据接入层以“协议兼容、不丢数”为准;专业应用层以“测量可编程、过程可分析”为准;业务协同层以“排程可执行、追溯可闭环”为准。
| 层级 | 模块 | 核心职责 | 输入 | 输出 | 边界说明 |
|---|---|---|---|---|---|
| 现场感知层 | 加工中心/车削中心 | 执行加工、产生设备状态与报警 | NC 程序、毛坯 | 成品/半成品、主轴/进给/报警信号 | 不负责质量判定,仅提供设备侧信号 |
| 现场感知层 | CMM 三坐标 | 离线精密测量关键尺寸与形位公差 | 工件、PC-DMIS 程序 | 尺寸测量值、测量报告 | 不直接触发返工,结果交由 Q-DAS/MES 判定 |
| 现场感知层 | 在机测头 | 工件找正与在线尺寸检测 | 测头程序、工件 | 找正偏差、在线测量值 | 用于加工前找正和过程抽检,不替代 CMM 终检 |
| 数据接入层 | OPC UA / MTConnect 网关 | 采集机床状态、报警、加工计数 | 机床 PLC/NC 信号 | 标准化设备数据流 | 只做协议转换与缓存,不做业务逻辑判断 |
| 数据接入层 | 测量数据接口 | 将 CMM/测头结果写入质量数据库 | 测量报告文件/接口数据 | 结构化测量记录 | 不修改测量值,仅做格式映射与入库 |
| 数据接入层 | MES 接口适配 | 同步工单、报工、报警事件 | MES 工单/报工指令 | 工单状态、报警事件 | 不承担排程算法,只做消息传递与确认 |
| 专业应用层 | PC-DMIS | 编写和执行 CMM 测量程序 | CAD 模型、公差要求 | 测量程序、测量报告 | 不负责 SPC 判异,报告输出至 Q-DAS |
| 专业应用层 | Q-DAS SPC | 控制图配置、判异、过程能力计算 | 连续测量数据 | Xbar-R 图、Cpk、异常点报告 | 不直接控制机床,异常结果推送 MES 触发流程 |
| 专业应用层 | 设备状态监控 | 设备运行/停机/报警可视化 | 标准化设备数据流 | OEE 基础数据、报警看板 | 不做排程决策,数据供 MES 和看板使用 |
| 业务协同层 | MES | 工单排程、报工、返工触发、追溯 | 订单、工单、质量报警 | 工单状态、返工指令、追溯记录 | 不直接采集设备信号,依赖接入层数据 |
| 业务协同层 | Q-DAS 质量数据平台 | 质量数据汇总、报表、客户追溯输出 | SPC 结果、测量记录 | 质量报表、追溯档案 | 不执行排程,只提供质量侧数据服务 |
| 业务协同层 | 看板与报表 | OEE、合格率、趋势展示 | MES/设备/质量数据 | 可视化看板 | 只读展示,不反向写入控制指令 |
选型落地建议:先确认机床是否支持 OPC UA 或 MTConnect,若不支持则需增加边缘网关或 I/O 采集模块;CMM 与在机测头的测量结果必须统一字段格式后再入库,否则 Q-DAS 无法直接做 SPC;MES 接口需明确“报警触发返工”的消息格式和确认机制,避免报警丢失。
常见边界误区:把 Q-DAS 当作 MES 使用(Q-DAS 不做排程);把设备监控当作质量判定(设备状态正常不等于尺寸合格);把在机测头当作终检设备(在机测量受温度、装夹影响,终检仍需 CMM)。职责边界清晰,后续接口配置和异常处理才不会互相推诿。