2. QFN封装回流焊热翘曲的瞬态热-力耦合分析
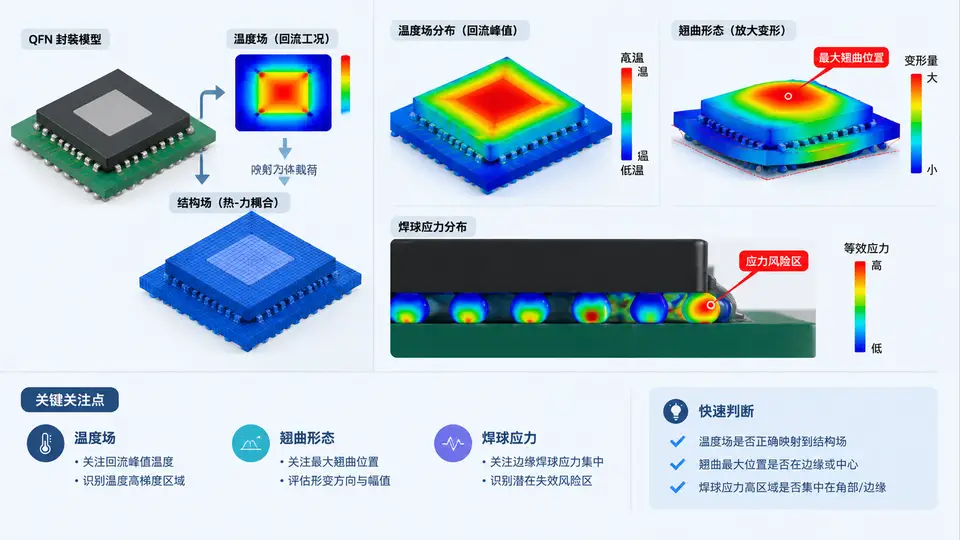
回流焊瞬态热-力耦合分析的对象与载荷路径
QFN(Quad Flat No-leads)封装在回流焊过程中经历从室温到约 260 ℃ 峰值、再冷却至室温的瞬态温度历程。由于塑封料(EMC)、芯片(Si)、铜引线框架(Cu)和焊球(SAC305)的热膨胀系数差异显著,封装体在升温与降温阶段产生非均匀热应变,宏观表现为翘曲。本案例的核心任务是:先建立瞬态热分析模型获得温度场,再将各时刻温度场作为体载荷映射到结构场,计算峰值温度及冷却后的翘曲形态,并定位最大翘曲位置与焊球应力风险区。
关键材料参数与建模约定
以下参数为教学示例取值,用于说明建模流程与参数关系,不代表特定产品的实测数据。方向约定:Z 轴垂直于封装底面,向上为正;翘曲量 w 定义为封装顶面相对基准平面的 Z 向位移,正值表示向上凸起(笑脸形),负值表示向下凹陷(哭脸形)。
| 部件 | 材料 | 弹性模量 E (GPa) | 泊松比 ν | CTE (ppm/℃) | 导热系数 k (W/(m·K)) | 密度 ρ (kg/m³) | 比热 c (J/(kg·K)) |
|---|---|---|---|---|---|---|---|
| 塑封料 | EMC | 20(25℃)→ 1.5(260℃) | 0.30 | 8(Tg 以下)→ 30(Tg 以上) | 0.8 | 1900 | 1000 |
| 芯片 | Si | 130(各向异性简化为各向同性) | 0.28 | 2.6 | 148 | 2330 | 700 |
| 引线框架 | Cu | 110 | 0.34 | 17 | 385 | 8930 | 385 |
| 焊球 | SAC305 | 40(25℃)→ 15(220℃) | 0.35 | 21 | 58 | 7400 | 230 |
瞬态热分析设置
回流焊温度曲线通常包含预热、保温、回流、冷却四个阶段。本案例采用简化的三段式炉温曲线作为对流边界条件:
- 预热段:25 ℃ → 150 ℃,升温速率 2 ℃/s,对流换热系数 h = 15 W/(m²·K)。
- 回流段:150 ℃ → 260 ℃,升温速率 1.5 ℃/s,峰值保温 30 s,h = 25 W/(m²·K)。
- 冷却段:260 ℃ → 25 ℃,降温速率 3 ℃/s,h = 40 W/(m²·K)。
瞬态热分析的控制方程为:
ρ·c·(∂T/∂t) = ∇·(k∇T) + Q其中 Q 为内部热源,回流焊中可忽略(Q=0)。初始条件 T(x,y,z,0) = 25 ℃。求解时间步长建议不超过 0.5 s,以保证温度场收敛且能捕捉快速升温阶段的梯度变化。
热-力耦合映射与翘曲计算
将瞬态热分析得到的各时刻节点温度作为体载荷施加到结构场。结构场控制方程为热弹性力学平衡方程:
∇·σ + f = 0
σ = C : (ε - ε_th)
ε_th = α(T) · (T - T_ref) · I
其中 T_ref 取 25 ℃(无应力参考温度),α(T) 为温度相关 CTE,C 为弹性刚度张量。由于 EMC 在 Tg 以上模量急剧下降,峰值温度下封装体刚度显著降低,翘曲形态与室温下差异明显。
翘曲量提取方法:在封装顶面沿对角线路径取节点,计算各节点 Z 向位移相对于封装底面中心点的差值,得到翘曲曲线。最大翘曲位置通常出现在封装角部或芯片边缘对应的顶面区域。
焊球应力风险区判读
焊球应力风险区通过等效 von Mises 应力与等效塑性应变判断。在回流峰值温度下,SAC305 焊球接近熔点(约 217 ℃),弹性模量大幅下降,应力水平相对较低;但在冷却阶段,焊球与 Cu 焊盘、EMC 之间的 CTE 失配导致焊球承受显著剪切与拉伸应力。风险区判据:
- 等效塑性应变 ε_peq > 0.01 的区域标记为高风险。
- von Mises 应力 σ_vm > 30 MPa(冷却至室温时)标记为应力集中区。
- 焊球与焊盘界面处的应力梯度最大,是裂纹萌生的优先位置。
结果判读与验证方法
完成计算后,按以下步骤验证结果合理性:
- 温度场验证:检查封装体中心与表面的温差。QFN 封装厚度约 0.8~1.0 mm,EMC 导热系数低(0.8 W/(m·K)),峰值温度下中心与表面温差可达 5~15 ℃。若温差超过 20 ℃,需检查网格密度与时间步长。
- 翘曲形态验证:峰值温度下 EMC 膨胀量大于 Cu 和 Si,封装体应向上凸起(笑脸形);冷却后 EMC 收缩量大于 Cu 和 Si,封装体应向下凹陷(哭脸形)。若形态相反,检查 CTE 赋值与参考温度设置。
- 焊球应力验证:冷却阶段焊球承受最大剪切应力,角部焊球应力最高。若中心焊球应力高于角部,检查焊球与焊盘的连接定义及边界条件。
- 网格收敛性:将焊球区域网格加密一倍,若最大翘曲量变化小于 5%,则认为网格收敛。
常见问题与处理
| 现象 | 可能原因 | 处理方式 |
|---|---|---|
| 峰值温度低于 260 ℃ | 对流换热系数偏小或时间步长过大 | 增大 h 至 25~40 W/(m²·K),减小时间步长至 0.2 s |
| 翘曲方向与预期相反 | CTE 赋值错误或参考温度设置不当 | 检查 T_ref = 25 ℃,确认 EMC 的 CTE 在 Tg 前后分段定义 |
| 焊球应力异常高 | 焊球材料模型仍为弹性,未考虑塑性 | 为 SAC305 启用双线性等向强化塑性模型,屈服强度约 30 MPa |
| 计算不收敛 | 材料属性在 Tg 附近突变导致刚度矩阵奇异 | 对 E(T) 和 α(T) 进行平滑过渡处理,或减小时间步长 |