3. 平面磨削编程与工艺
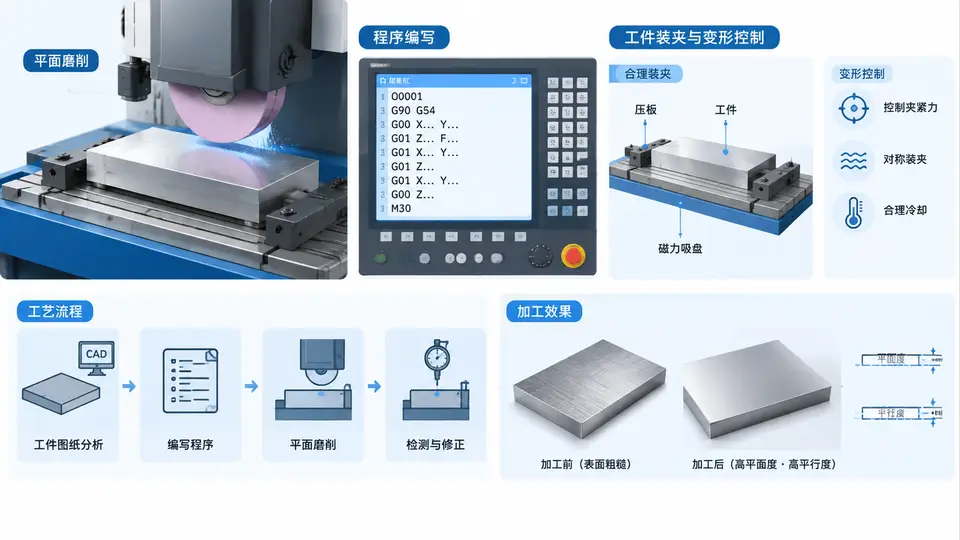
任务目标
编写平面磨削加工程序,在平面磨床上完成工件上表面的精密磨削,使工件获得高平面度(≤0.005mm/100mm)与高平行度(≤0.008mm),同时通过合理的装夹方案与磨削工艺参数控制工件变形。
工艺分析与装夹方案
工件材料为淬火钢(HRC 55~60),毛坯尺寸为100mm×100mm×25mm,要求磨削上表面,最终厚度为24.5+0.010mm。磨削余量0.5mm。
- 装夹方式:采用电磁吸盘装夹。磨削前需先磨平基准底面(本程序假设底面已精磨),确保底面平面度≤0.003mm,以保证上表面平行度。
- 变形控制:淬火钢磨削易产生磨削热变形与残余应力释放变形。对策:①采用浅切深多次光刀;②充分冷却液浇注;③粗磨后松开工件释放应力,重新吸紧后再精磨;④精磨时减小切深并增加无火花光磨次数。
- 砂轮选择:白刚玉WA46H8V,适用于淬火钢精密磨削。
磨削用量
| 阶段 | 切深ap (mm) | 工作台速度 (m/min) | 磨削深度方向进给 (mm/行程) | 横向进给 (mm/行程) |
|---|---|---|---|---|
| 粗磨 | 0.02~0.03 | 15~20 | 0.02 | 5 |
| 精磨 | 0.005 | 10~12 | 0.005 | 2 |
| 光磨 | 0 | 8~10 | 0 | 1 |
平面磨削加工程序(FANUC系统格式)
工件坐标系原点设于工件上表面中心。程序实现粗磨→精磨→光磨全流程,磨削路径为往复式,每次横向进给后反向走刀。
O0003 (平面磨削程序)
N10 G90 G54 G00 X0 Y0 Z50.0
N20 M03 S1800 (砂轮转速1800rpm)
N30 M08 (冷却液开)
N40 G00 Z1.0 (快速接近工件表面)
N50 Z0.2 (定位至安全高度)

(=== 粗磨阶段:去除0.4mm余量 ===)
N60 #101=0.4 (粗磨总余量)
N70 #102=0.02 (粗磨切深)
N80 #103=0 (当前去除量)
N90 WHILE [#103 LT #101] DO1
N100 G91 G01 Z-#102 F50 (向下切深0.02mm)
N110 G90 G00 X-45.0 (移至左侧起点)
N120 #104=0 (横向位置计数)
N130 WHILE [#104 LE 90] DO2
N140 G01 X45.0 F6000 (工作台纵向走刀)
N150 G00 X-45.0 (快速返回)
N160 #104=#104+5 (横向进给5mm)
N170 END2
N180 #103=#103+#102
N190 END1

(=== 应力释放:暂停,松开工件重新吸紧 ===)
N200 M00 (暂停-操作员松开工件释放应力后重新吸紧)
N210 G90 G00 Z50.0

(=== 精磨阶段:去除0.08mm余量 ===)
N220 #105=0.08 (精磨总余量)
N230 #106=0.005 (精磨切深)
N240 #107=0
N250 WHILE [#107 LT #105] DO3
N260 G91 G01 Z-#106 F30 (向下切深0.005mm)
N270 G90 G00 X-45.0
N280 #108=0
N290 WHILE [#108 LE 90] DO4
N300 G01 X45.0 F4000 (精磨走刀速度降低)
N310 G00 X-45.0
N320 #108=#108+2 (横向进给2mm)
N330 END4
N340 #107=#107+#106
N350 END3

(=== 光磨阶段:无火花磨削2次 ===)
N360 #109=0
N370 WHILE [#109 LT 2] DO5
N380 G90 G00 X-45.0
N390 #110=0
N400 WHILE [#110 LE 90] DO6
N410 G01 X45.0 F3000 (光磨走刀)
N420 G00 X-45.0
N430 #110=#110+1 (横向进给1mm)
N440 END6
N450 #109=#109+1
N460 END5

N470 G90 G00 Z50.0 (抬刀)
N480 M09 (冷却液关)
N490 M05 (砂轮停)
N500 M30 (程序结束)
运行与操作要点
- 对刀:以工件上表面为Z0,砂轮底面碰触工件表面后设定Z坐标。
- 程序执行至N200(M00)时暂停,操作员将工件从电磁吸盘取下,释放磨削应力,翻转90°放置后重新吸紧(仍磨同一面),再按循环启动继续精磨。
- 精磨前用油石修整砂轮,保证砂轮刃口锋利。
- 冷却液须充分浇注至磨削区,流量≥20L/min。
验证方法与判定标准
| 检测项目 | 测量工具 | 判定标准 |
|---|---|---|
| 平面度 | 0级精密平尺+塞尺 | 100mm范围内塞尺不入≤0.005mm |
| 平行度 | 千分尺(测量四角及中心厚度) | 最大与最小厚度差≤0.008mm |
| 表面粗糙度 | 粗糙度仪 | Ra≤0.4μm |
| 厚度尺寸 | 千分尺 | 24.5+0.010mm |
磨削完成后,将工件冷却至室温(约20分钟),再按上表检测。若平行度超差,检查底面是否因吸紧变形;若平面度超差,检查冷却是否充分或砂轮是否需要修整。
常见问题与对策
- 工件中部凸起:磨削热变形所致,增加光磨次数或减小精磨切深。
- 工件边缘塌陷:砂轮超出工件边缘过多,调整横向行程使砂轮在两端各超出工件约1/3砂轮宽度。
- 表面烧伤变色:冷却不充分或切深过大,立即停止,检查冷却液喷嘴位置。