1. 外圆磨削基本循环编程
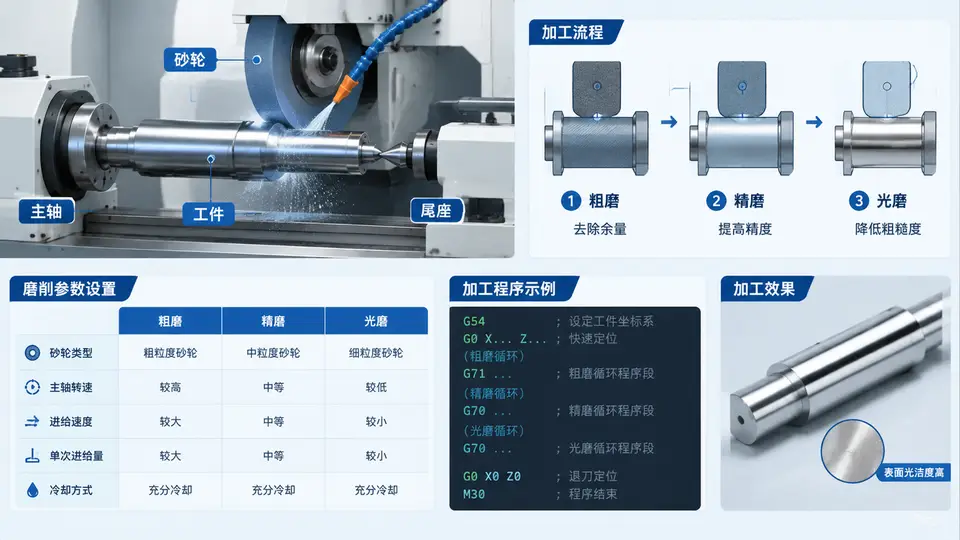
任务说明
编写一个外圆磨削的完整加工程序,用于磨削一根阶梯轴的外圆表面。程序需包含粗磨、精磨和光磨三个阶段,并设置正确的磨削参数(磨削深度、进给速度、光磨次数等)。本案例以FANUC数控系统常用的G代码格式编写,适用于数控外圆磨床。
工件与工艺条件
- 工件材料:淬硬钢(HRC 58~62)
- 砂轮:WA80K5V,直径φ400mm,已静平衡并修整完毕
- 磨削余量:单边0.25mm(粗磨0.20mm + 精磨0.05mm)
- 工件转速:粗磨120 r/min,精磨与光磨80 r/min
- 工作台移动速度:粗磨1.5 m/min,精磨0.8 m/min,光磨0.5 m/min
- 光磨次数:2次(无径向进给)
完整加工程序
O1001 (EXTERNAL CYLINDRICAL GRINDING)
(阶梯轴外圆磨削: 粗磨→精磨→光磨)
N10 G21 G40 G99
N20 G54 S120 M03
N30 G00 X50.0 Z5.0
N40 M08
N50 G96 S120
N60 (--- 粗磨 φ40.5 → φ40.1 ---)
N70 G90 G01 X40.5 Z0.0 F1.5
N80 X40.1 Z-60.0 F1.5
N90 G00 X50.0
N100 Z5.0
N110 (--- 精磨 φ40.1 → φ40.0 ---)
N120 G01 X40.1 Z0.0 F0.8
N130 X40.0 Z-60.0 F0.8
N140 G00 X50.0
N150 Z5.0
N160 (--- 光磨 2次 无进给 ---)
N170 G01 X40.0 Z0.0 F0.5
N180 Z-60.0 F0.5
N190 G00 X50.0
N200 Z5.0
N210 G01 X40.0 Z0.0 F0.5
N220 Z-60.0 F0.5
N230 G00 X50.0
N240 Z5.0
N250 M09
N260 M05
N270 G00 X200.0 Z200.0
N280 M30
%
程序说明
- 坐标系与对刀:G54设定工件坐标系,X向零点为工件回转中心,Z向零点为工件右端面。对刀时砂轮侧面接触右端面设Z0,砂轮外圆接触已粗车外圆表面设X值。
- 磨削深度控制:X坐标值直接表示砂轮外圆位置。粗磨从X40.5进至X40.1(单边切深0.20mm),精磨从X40.1进至X40.0(单边切深0.05mm),光磨X坐标保持X40.0不变。
- 进给速度:F值单位为m/min,对应工作台纵向进给速度。粗磨采用较大进给以提高效率,精磨与光磨逐步降低进给以改善表面质量。
- 光磨:光磨时无径向进给,仅在工作台往复运动下靠砂轮与工件的弹性接触去除微观余量,用于提高圆度和降低表面粗糙度。
运行与验证方法
- 程序输入:将上述程序通过RS232或存储卡输入FANUC数控系统,或直接在MDI方式下逐段输入。
- 空运行检查:在“空运行”模式下执行程序,观察刀具轨迹是否沿外圆表面正确移动,X轴进给量是否与程序一致(粗磨0.2mm、精磨0.05mm)。
- 单段执行试切:装夹一根与目标工件同尺寸的试棒,采用单段执行方式逐步运行。每段执行后确认砂轮与工件的接触状态和火花大小,粗磨火花应较大,精磨火花明显减小,光磨火花基本消失。
- 尺寸测量:磨削完成后,用外径千分尺测量磨削段直径。判定标准:直径达到φ40.00-0.01mm,圆度误差≤0.003mm,表面粗糙度Ra≤0.4μm。
- 安全确认:程序运行前确认砂轮已修整、冷却液流量充足、工件夹持牢固。首次运行建议将快速移动速度倍率调至25%以下。
常见问题与调整
- 磨削烧伤:若精磨段出现表面烧伤(发蓝/发黄),应降低工件转速或减小精磨切深,并加大冷却液流量。
- 尺寸超差:若最终尺寸偏大,可在光磨后追加一次补偿磨削(X坐标减小0.005mm再光磨一次);若偏小则需更换工件重新磨削。
- 振纹:出现振纹时检查砂轮平衡状态、工件顶尖顶紧力是否合适,以及砂轮是否已钝化需要修整。