3. 螺纹车削的手工编程与自动编程参数设置
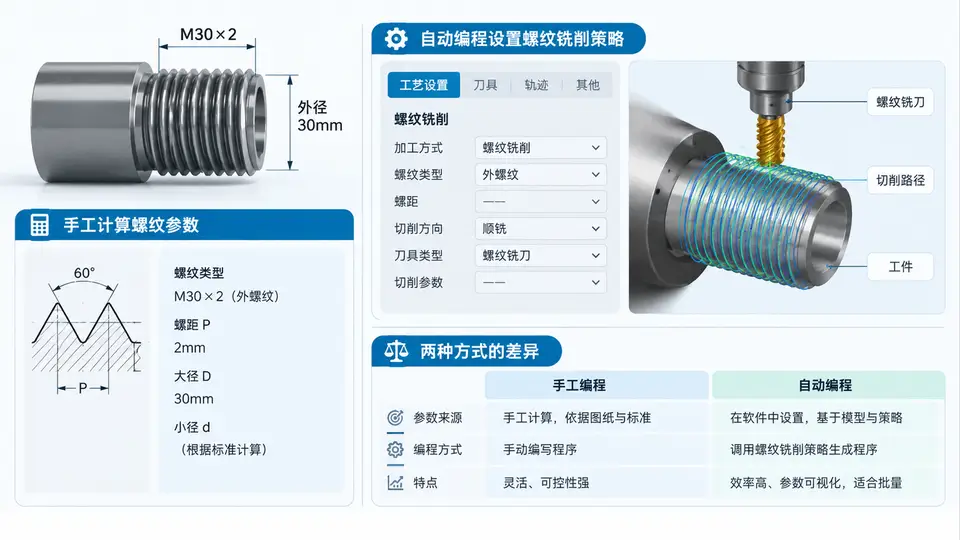
任务目标
在数控车床上完成M30×2外螺纹的车削加工。要求:手工编程方式计算螺纹参数并编制加工程序;自动编程方式设置螺纹铣削策略;对比两种方式在参数处理与工艺路线上的差异。
螺纹参数计算(M30×2)
公制普通螺纹基本参数:大径d=30mm,螺距P=2mm,牙型角60°。依据GB/T 192-2003标准计算加工用参数:
- 螺纹小径(理论):d₁ = d − 1.0825×P = 30 − 2.165 = 27.835mm
- 实际车削小径(考虑刀具圆弧半径):d₁′ ≈ d − 1.3×P = 30 − 2.6 = 27.4mm(常用经验值,保证牙底间隙)
- 牙型高度:h = 0.5413×P ≈ 1.083mm(理论),实际切削深度约1.3mm(单边)
- 螺纹切削次数(常用分配):分5刀,背吃刀量(直径值)依次为0.8、0.6、0.4、0.4、0.2mm,最后一刀为精修
手工编程(车削螺纹)
采用FANUC系统G92螺纹切削循环。毛坯为φ30mm圆钢,已预先车削外圆至φ30mm并倒角。使用60°外螺纹车刀。
O0301;
G97 S600 M03;           // 主轴正转600r/min
T0101;                  // 1号刀:60°外螺纹车刀
G00 X32.0 Z5.0;         // 快速定位至起刀点
G00 X29.2;              // 第一刀切削起点(直径值)
G92 X29.2 Z-28.0 F2.0;  // 第一刀:切深0.8mm(直径)
G92 X28.6 Z-28.0 F2.0;  // 第二刀:切深0.6mm
G92 X28.2 Z-28.0 F2.0;  // 第三刀:切深0.4mm
G92 X27.8 Z-28.0 F2.0;  // 第四刀:切深0.4mm
G92 X27.6 Z-28.0 F2.0;  // 第五刀:切深0.2mm(精修)
G92 X27.4 Z-28.0 F2.0;  // 第六刀:光整切深0.2mm
G00 X32.0 Z5.0;         // 退刀
M05;
M30;关键说明:G92为模态指令,每行需重复指定终点坐标Z与螺距F。螺纹长度28mm,Z向起刀点距端面5mm,保证加速段让开。X值均为直径编程,最后一刀X27.4对应实际小径。
自动编程(螺纹铣削策略)
使用CAM软件(以Mastercam为例)生成螺纹铣削刀路。与车削不同,铣削适用于大直径或断续螺纹,此处演示参数设置逻辑。
// CAM螺纹铣削关键参数设置(界面操作对应值)
螺纹类型:      外螺纹
螺纹规格:      M30×2.0
螺纹大径:      30.0 mm
螺纹小径:      27.835 mm(软件自动计算)
螺距:          2.0 mm
螺纹长度:      28.0 mm
刀具:          螺纹铣刀(单齿或多齿)
刀具直径:      12.0 mm
切削深度:      每层0.5mm(径向分层)
主轴转速:      2500 r/min
进给率:        0.05 mm/齿
铣削方式:      顺铣
径向分层:      2层(粗加工+精加工)
轴向起点:      Z=2.0mm(安全间隙)
轴向终点:      Z=-28.0mm
螺旋插补:      启用(Z轴每圈下降一个螺距)
后处理输出核心NC代码(FANUC)示意:
G90 G54;
T02 M06;                 // 螺纹铣刀
S2500 M03;
G43 H02 Z50.0;
G00 X0 Y0;
G00 Z2.0;
// 螺旋插补铣削(半径补偿方式)
G01 Z0.0 F500;
G41 D02 X15.0 Y0.0;
G03 X15.0 Y0.0 Z-28.0 I-15.0 J0.0 F800;  // 整圆螺旋下刀
G40 X0 Y0;
G00 Z50.0;
M05;
M30;
两种方式差异对比
| 对比项 | 手工编程(车削) | 自动编程(铣削) |
|---|---|---|
| 加工原理 | 成形车刀径向进给,工件旋转 | 铣刀螺旋插补,工件静止 |
| 小径计算 | 需人工按经验公式计算(27.4mm) | 软件按标准自动计算(27.835mm) |
| 切削深度分配 | 人工分6刀,逐刀递减 | 软件自动分层,可设粗/精加工 |
| 编程效率 | 直接编写G代码,适合简单螺纹 | 需建模+设置参数,适合复杂/大螺纹 |
| 适用场景 | 中小直径、批量生产 | 大直径、难加工材料、断续切削 |
| 程序长度 | 短(约15行) | 长(含刀具补偿与螺旋插补) |
验证方法
- 手工编程验证:在数控车床或仿真软件(如斯沃、宇龙)中运行O0301程序,用螺纹环规M30×2检测,能旋入且无明显晃动即为合格。首件建议单段运行,观察每刀切深是否按设定值执行。
- 自动编程验证:在CAM软件中执行刀路仿真,检查是否产生过切或残留;后处理程序在机床试切后,用螺纹塞规检测。对比实际切削力与表面质量。
- 参数一致性检查:手工编程的X终点值(27.4mm)与自动编程的小径值(27.835mm)存在约0.4mm差异,这是车削与铣削工艺差异所致——车削需预留牙底圆弧半径,铣削按理论牙底。两者均能保证螺纹配合精度,但需注意不可互换使用同一小径值。
常见问题
- 螺纹乱牙:车削时主轴转速与进给比不匹配,或G92退刀未到安全位置。解决:保持转速恒定,退刀X向大于大径2mm以上。
- 铣削过切:刀具半径补偿方向错误(G41/G42)。外螺纹应使用G41(刀具在轮廓左侧)。
- 小径计算差异:若使用硬质合金涂层刀具,可适当减小最后一刀切深至0.1mm,提高表面质量。