1. 简单轴类零件的手工编程与仿真验证
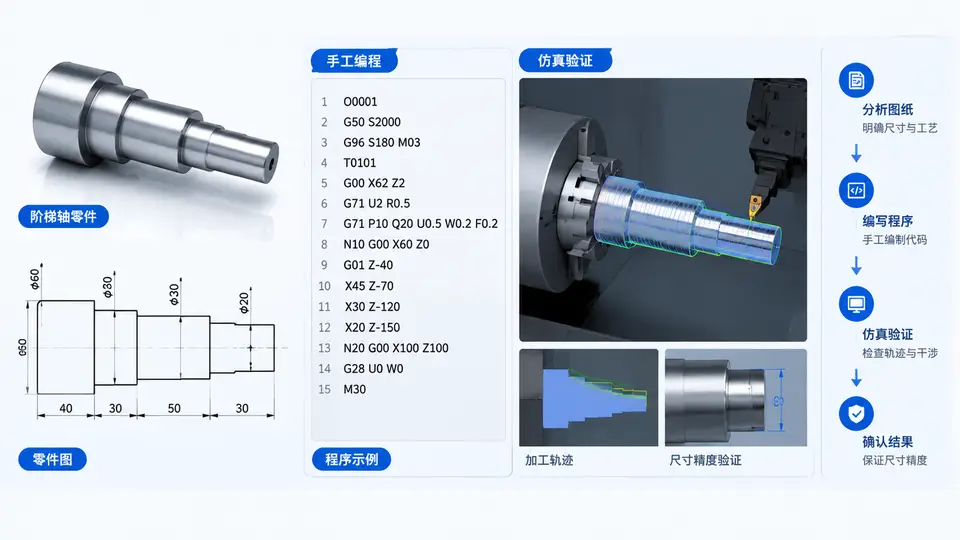
任务目标
编制一根两阶梯轴(含倒角)的数控车削加工程序,并在仿真软件中验证刀具轨迹与关键尺寸。毛坯为φ45×100mm的45钢棒料,成品要求:
- 右端外圆φ30±0.05,长度40±0.1,端部倒角C1;
- 左端外圆φ40±0.05,长度50±0.1(总长90,右端面为编程零点);
- 左端面不加工(毛坯面),右端面为精基准面。
工艺方案与刀具选择
- 使用FANUC 0i-TF系统数控车床,工件坐标系原点设在右端面中心;
- 刀具:T0101为93°外圆粗车刀(刀尖角35°菱形刀片),T0202为93°外圆精车刀;
- 切削参数:粗车主轴转速800r/min,进给0.25mm/r,背吃刀量2mm;精车转速1200r/min,进给0.08mm/r,背吃刀量0.5mm;
- 毛坯余量较大,采用G71复合循环粗加工,G70精加工。
完整加工程序
O1001;
N10 G40 G97 G99 M03 S800;
N20 T0101;
N30 G00 X50.0 Z2.0;
N40 G71 U2.0 R0.5;
N50 G71 P60 Q130 U0.5 W0.05 F0.25;
N60 G00 X0.0;
N70 G01 Z0.0 F0.08;
N80 G01 X26.0;
N90 G01 X30.0 Z-2.0;
N100 G01 Z-40.0;
N110 G01 X40.0;
N120 G01 Z-90.0;
N130 G01 X46.0;
N140 G70 P60 Q130;
N150 G00 X100.0 Z100.0;
N160 M05;
N170 M00;
N180 T0202;
N190 G00 X50.0 Z2.0;
N200 G96 S180 M03;
N210 G50 S2000;
N220 G00 X0.0 Z2.0;
N230 G01 Z0.0 F0.05;
N240 G01 X26.0;
N250 G01 X30.0 Z-2.0;
N260 G01 Z-40.0;
N270 G01 X40.0;
N280 G01 Z-90.0;
N290 G01 X46.0;
N300 G00 X100.0 Z100.0;
N310 M05;
N320 M30;
%
程序说明
- N40-N130:G71粗车循环,U2.0为背吃刀量,R0.5为退刀量;P60为精加工路径起始段号,Q130为结束段号;U0.5为X向精车余量(直径值),W0.05为Z向精车余量;
- N140:G70精车循环,沿N60-N130定义的轮廓精加工一次;
- N170 M00为程序暂停,用于粗精加工间换刀;
- N200-N210:精车采用恒线速度G96,S180为线速度180m/min,G50限制最高转速2000r/min;
- N240-N290:精车路径与粗车轮廓一致,X向坐标按直径值编程;
- 倒角C1通过N250段X26→X30、Z-2的斜线实现(长度2mm,含1mm倒角+1mm直线引入)。
仿真验证步骤
- 在数控仿真软件(如斯沃、宇龙或VERICUT)中选择FANUC 0i系统,建立新工件φ45×100;
- 输入上述程序,设置刀具T01(粗车刀)和T02(精车刀)的刀尖角均为35°,刀尖圆弧半径0.4mm;
- 对刀:将T01刀尖对准工件右端面中心,设定G54 X0 Z0;T02同样对刀;
- 运行仿真,观察刀具轨迹是否沿轮廓正确走刀,无撞刀、无过切;
- 使用仿真软件的测量功能,测量φ30外圆、φ40外圆、总长90、倒角尺寸。
验证判定标准
- 仿真过程无报警、无碰撞,刀具轨迹与设计轮廓一致;
- 测量结果满足:φ30在φ29.95~φ30.05范围内,φ40在φ39.95~φ40.05范围内,总长在89.9~90.1范围内;
- 倒角C1目测无台阶、无残留。
常见问题与处理
- 若仿真中出现过切报警,检查G71循环中P/Q段号是否连续且精加工路径无Z向递增(凹槽)段;
- 若φ30尺寸偏大,调整G70精车余量U值或刀具磨损补偿;
- 倒角处出现台阶时,检查精车刀刀尖圆弧半径补偿是否开启(本程序未使用G41/G42,刀尖圆弧0.4mm会在倒角处产生约0.2mm误差,要求高时需加刀补)。