4. 尼龙粉末吸湿对SLS打印质量的影响评估
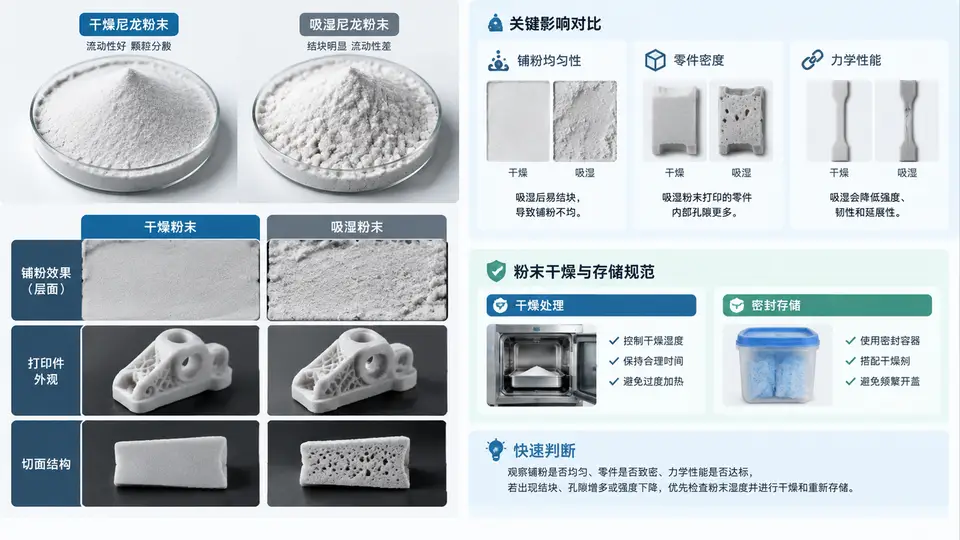
为什么尼龙粉末会“喝”水
PA12、PA11 等尼龙粉末的酰胺基团具有极性,会与空气中的水分子形成氢键。粉末比表面积大(通常 20–60 m²/kg),吸湿速度远快于注塑粒料。吸湿后粉末表面能下降、颗粒间摩擦增大,直接破坏 SLS 的三大关键环节:铺粉、熔融和结晶。
- 铺粉:湿粉易团聚、结块,刮刀推过时出现拖痕、缺粉、粉层厚薄不均。
- 熔融:水在 180 ℃ 以上汽化,在熔池内形成气泡,导致孔隙率上升、密度下降。
- 结晶:水分干扰分子链重排,使结晶度与晶型比例改变,零件偏脆、层间结合变差。
干燥与吸湿粉末的对比实验设计
取同一批次 PA12 粉末,分成两组:A 组在 80 ℃ 真空干燥箱中干燥 4 h,B 组在 25 ℃、相对湿度 60% 环境中敞口放置 48 h。用卡尔费休水分仪或快速水分测定仪测含水率,然后在同一台 SLS 设备、同一套参数下各打印一组标准试样。
| 项目 | A 组(干燥) | B 组(吸湿) |
|---|---|---|
| 含水率(示例) | 0.08% | 0.55% |
| 铺粉表现 | 粉层平整、无拖痕 | 局部结块、刮刀拖痕 |
| 零件密度(示例) | 0.98 g/cm³ | 0.91 g/cm³ |
| 拉伸强度(示例) | 48 MPa | 36 MPa |
| 断裂伸长率(示例) | 18% | 9% |
表中数值为教学示例,用于说明趋势,实际结果需以本机测试为准。可以看到,含水率从 0.08% 升到 0.55% 时,密度下降约 7%,拉伸强度下降约 25%,断裂伸长率几乎减半。
关键参数与判断依据
评估吸湿影响时,重点盯住三个可量化指标:
- 含水率:用快速水分仪测,干燥粉应 ≤ 0.10%,超过 0.20% 就应重新干燥。
- 铺粉均匀性:观察粉层表面是否有拖痕、亮斑或局部缺粉,必要时用刮刀手动铺一层粉做目视检查。
- 零件密度与力学性能:用阿基米德法测密度,用万能试验机测拉伸强度和断裂伸长率,与干燥粉基准值对比。
如果现场没有水分仪,可以用“手感 + 铺粉观察”做快速初判:干燥粉捏起来松散、不粘手;吸湿粉捏紧后容易成团,松手不散。
粉末干燥与存储规范(可直接执行)
| 环节 | 操作要求 | 判断标准 |
|---|---|---|
| 干燥 | 80 ℃ 真空干燥 4 h,料层厚度 ≤ 20 mm | 含水率 ≤ 0.10% |
| 冷却 | 干燥后密闭冷却至 40 ℃ 以下再取出 | 避免热粉直接接触空气回潮 |
| 存储 | 密封铝箔袋 + 干燥剂,标注干燥日期 | 环境湿度 ≤ 20% RH |
| 使用 | 开封后 24 h 内用完,剩余粉重新密封 | 超时粉需重新干燥并复测含水率 |
| 回收粉 | 回收粉与新粉按比例混合,混合后测含水率 | 混合粉含水率 ≤ 0.15% |
吸湿严重的粉末不要直接高温快速烘干,否则颗粒表面易氧化变黄,影响后续熔融和零件颜色。建议先低温 60 ℃ 预干燥 1 h,再升到 80 ℃。
结果判读与处置
打印完成后,按以下逻辑判断粉末是否可用:
- 铺粉均匀、密度 ≥ 0.96 g/cm³、拉伸强度 ≥ 45 MPa:粉末状态良好,可继续使用。
- 铺粉有轻微拖痕、密度 0.92–0.96 g/cm³:粉末轻度吸湿,建议重新干燥后再用。
- 铺粉明显结块、密度 < 0.92 g/cm³、拉伸强度 < 40 MPa:粉末吸湿严重,应停止使用并重新干燥,复测合格后再投料。
把每次干燥日期、含水率、打印密度和拉伸强度记录在同一张粉末批次卡上,就能逐步建立本机、本材料的含水率—性能对应关系,后续不用每次做全套测试也能快速判断粉末是否该干燥。