2. PLA与PETG打印件力学性能对比测试
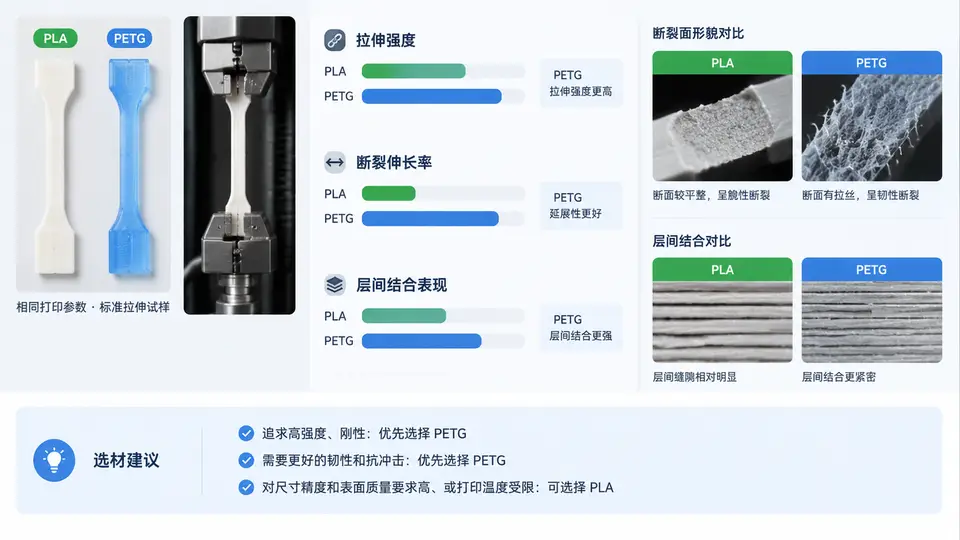
测试对象与试样制备
本案例选用市售通用级 PLA 与 PETG 线材,直径均为 1.75 mm,打印前不做额外干燥处理(PLA 与 PETG 吸湿敏感性相对较低,但 PETG 若长期暴露在高湿环境仍建议干燥)。两种材料使用同一台 FDM 打印机、同一喷嘴(0.4 mm 黄铜喷嘴)和同一套切片参数,以排除设备与工艺差异对力学数据的干扰。
标准拉伸试样参照 GB/T 1040.2 的 1A 型哑铃试样尺寸设计,但受 FDM 打印平台尺寸限制,采用缩比 1BA 型(标距 25 mm、宽度 5 mm、厚度 2 mm)。试样在 XY 平面内平放打印,拉伸方向与打印路径方向一致(0° 填充),以重点考察层间结合与路径方向对拉伸性能的影响。
| 参数 | PLA | PETG |
|---|---|---|
| 喷嘴温度 | 210 ℃ | 240 ℃ |
| 热床温度 | 60 ℃ | 80 ℃ |
| 层高 | 0.2 mm | 0.2 mm |
| 壁厚/填充 | 3 圈 / 100% 直线填充 | 3 圈 / 100% 直线填充 |
| 打印速度 | 50 mm/s | 40 mm/s |
| 冷却风扇 | 100% | 50% |
两种材料各打印 5 根试样,去除毛刺与底部裙边残留,用游标卡尺在标距段中部测量宽度与厚度各 3 次取平均值,用于计算横截面积。
拉伸测试与数据记录
使用电子万能试验机,配 1 kN 力传感器,拉伸速度设为 5 mm/min。夹持时确保试样轴线与拉伸方向重合,标距段完全处于夹具之间。记录载荷—位移曲线,读取最大拉伸力 Fmax 和断裂时的标距伸长量 ΔL。
拉伸强度按 σ = Fmax / A 计算,断裂伸长率按 ε = ΔL / L0 × 100% 计算,其中 L0 = 25 mm。层间结合表现通过断口形貌判断:若断口呈明显层间剥离、丝束间可见缝隙,则层间结合较弱;若断口出现丝束拉断、断面粗糙且无明显分层,则层间结合较好。
结果判读与材料选用建议
从示例数据可以看出,PLA 的拉伸强度略高于 PETG,但断裂伸长率显著低于 PETG,断裂模式为脆性断裂,层间结合表现一般。PETG 的拉伸强度稍低,但断裂伸长率可达 PLA 的 3~5 倍,断裂前出现颈缩,层间结合较好,整体韧性明显优于 PLA。
因此,在相同打印参数下:
- 优先选 PLA:零件以刚性、尺寸稳定、外观要求为主,且工作环境温度不超过 50 ℃、不承受明显冲击载荷时,PLA 的较高拉伸强度和较低成本更具优势。
- 优先选 PETG:零件需要承受一定冲击、弯曲或层间剪切载荷,或工作环境温度接近 60~70 ℃ 时,PETG 的韧性和层间结合表现更可靠。
- 不建议直接替换:若将 PLA 零件直接改用 PETG 打印而不调整参数,需注意 PETG 的冷却风扇比例应降低、打印速度应适当减慢,否则层间结合优势可能无法充分发挥。
本案例数据为教学示例范围,实际测试值会因线材品牌、颜色、喷嘴状态、环境湿度与切片软件版本不同而波动。正式选材时建议按本案例方法制备 5 根以上试样进行实测,并以实测平均值作为判断依据。