2. 电子万能试验机拉伸试验操作与力-位移曲线获取
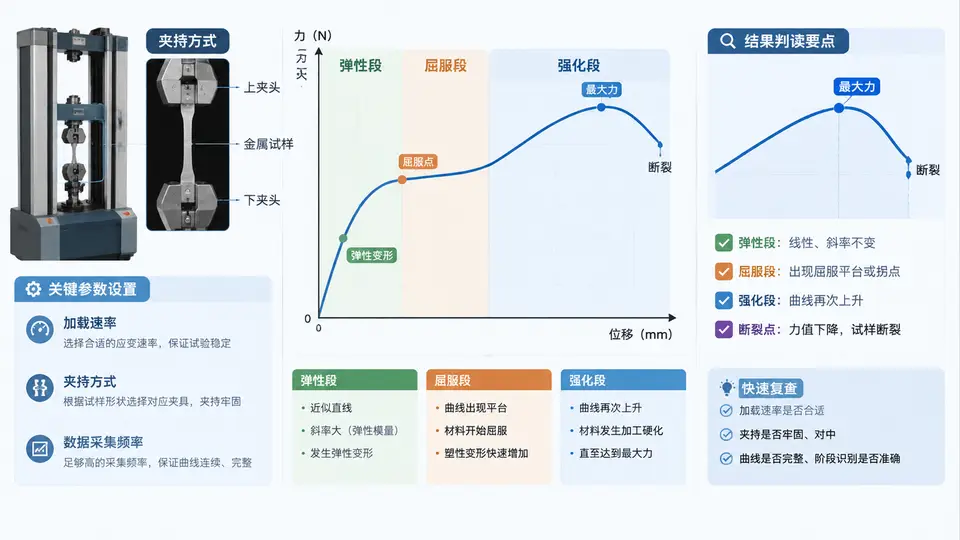
试验前准备与设备状态确认
电子万能试验机拉伸试验的核心是获得一条可信的力-位移曲线。在开始加载前,需要确认以下对象与状态:
- 试样:按 GB/T 228.1 制备的圆棒或板状试样,已测量原始标距 L0 与原始横截面积 S0。
- 夹具:楔形夹块或液压平推夹具,夹块齿面应与试样材质匹配,避免打滑或咬伤标距段。
- 传感器:力传感器量程应使预期最大力落在 20%~80% 量程区间;位移由横梁位移或引伸计提供。
- 采集系统:设定数据采集频率,保证弹性段有足够数据点用于后续模量计算。
关键参数设置
加载速率直接影响屈服现象的显现程度。GB/T 228.1 对室温拉伸推荐:弹性段应力速率控制在 2~20 MPa/s,屈服阶段应变速率控制在 0.00025~0.0025 s-1。对于无明显屈服的材料,可采用恒定横梁位移速率。数据采集频率建议不低于 50 Hz,若需精确捕捉上屈服点,可提高到 100~200 Hz。
若试验机软件支持,优先选择“力控制→位移控制”分段模式:弹性段用力控制保证速率稳定,进入屈服后切换为位移控制,避免屈服瞬间速率失控。
夹持与对中操作
- 将试样一端插入上夹块,轻力预紧,确认试样轴线与力传感器轴线同轴。
- 下降横梁,使试样另一端进入下夹块,预紧后检查试样是否偏斜。
- 对圆棒试样,可用 V 形块辅助对中;对板状试样,注意夹持面与轧制方向一致。
- 夹持完成后,手动施加约 1%~2% 预期最大力的预载,消除间隙,再清零力与位移通道。
夹持力过大可能导致试样在夹块处提前断裂,断裂位置若不在标距段内,该次试验结果无效。夹持力过小则会在弹性段出现打滑台阶,力-位移曲线出现异常平台。
力-位移曲线的分段识别
完整曲线通常包含以下特征段:
| 阶段 | 曲线特征 | 判读要点 |
|---|---|---|
| 弹性段 | 近似直线,斜率恒定 | 用于计算弹性模量,需排除预载段和夹持间隙 |
| 屈服段 | 出现上屈服峰后下降至下屈服平台 | 低碳钢明显,铝合金通常无上屈服 |
| 强化段 | 力继续上升但斜率减小 | 对应加工硬化,直至最大力点 |
| 颈缩与断裂 | 力下降,位移快速增加 | 断裂位置应在标距内 |
曲线获取后的快速检查
- 弹性段是否近似直线,有无打滑台阶或异常波动。
- 屈服段是否出现明显的上屈服峰和下屈服平台,平台力值是否稳定。
- 最大力点是否在标距段内,断裂位置是否偏离夹持端。
- 数据点是否足够密集,弹性段至少有 10 个以上有效数据点。
若曲线在弹性段出现台阶,优先检查夹块是否打滑或试样是否未对中;若屈服平台力值波动超过 2%,应检查采集频率是否过低或试验机刚度是否不足。