1. 金属拉伸试样制备与尺寸测量
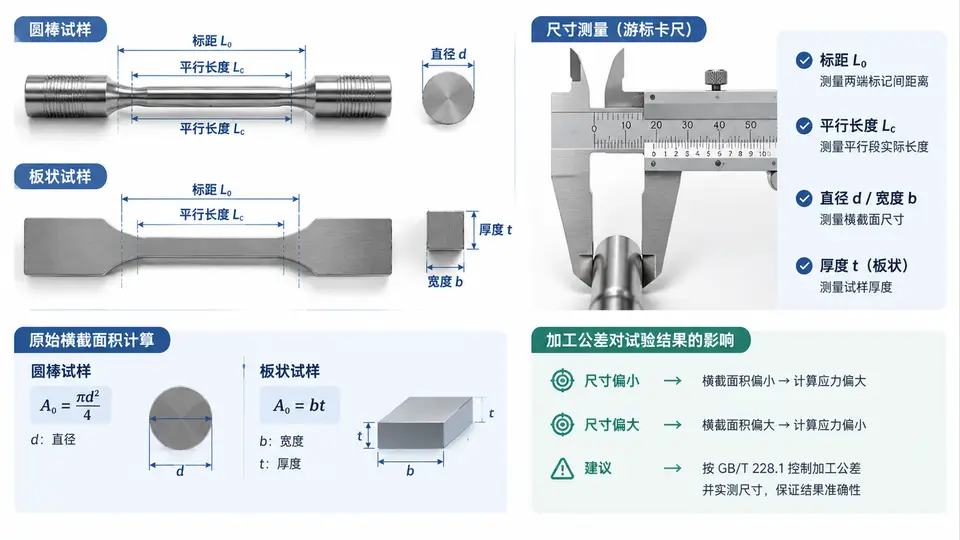
为什么试样尺寸决定试验成败
拉伸试验的所有强度指标都建立在“原始横截面积 S₀”之上:抗拉强度 Rm = Fm / S₀,屈服强度 ReL = FeL / S₀。S₀ 的测量误差会以近似相同的比例直接传递到强度结果中。例如直径测量偏差 0.02 mm,对 φ10 mm 试样意味着约 0.4% 的面积误差,即 400 MPa 的强度值会偏移约 1.6 MPa。因此 GB/T 228.1 对试样形状、尺寸公差和测量方法都有明确规定。
圆棒与板状试样的几何定义
两类试样共享同一套纵向尺寸体系,区别只在横截面形状与夹持过渡方式:
- 标距 L₀:用于测量断后伸长率的基准长度。比例试样取 L₀ = k√S₀,常用 k = 5.65(短比例试样),圆棒 φ10 mm 对应 L₀ = 50 mm。
- 平行长度 Lc:试样等截面段总长,必须大于 L₀,为颈缩和引伸计刀口留出余量。圆棒通常取 Lc ≥ L₀ + d/2。
- 过渡圆弧 r:圆棒从夹持端到平行段的圆角半径,r ≥ 0.75d,避免应力集中导致在夹持区断裂。
- 板状试样:由板材机加工或冲切而成,宽度 b、厚度 a,平行段两侧需保留原始轧制面或均匀加工,过渡用半径 r ≥ 0.5b 的圆弧。
游标卡尺测量操作要点
使用 0.02 mm 分度值的游标卡尺,测量前先校零。圆棒试样在平行段中部和两端共取 3 个截面,每个截面互成 90° 测 2 次直径,共 6 个数据取平均;板状试样在平行段取 3 个截面,每截面测宽度和厚度各 1 次,共 6 个数据取平均。测量时卡尺测量面应与试样轴线垂直,避免斜卡导致读数偏大。
示例计算(圆棒 φ10 mm):
6 次直径读数:10.01、9.99、10.00、10.02、9.98、10.00 mm
平均直径 d̄ = 10.00 mm
S₀ = π × 10.00² / 4 = 78.54 mm²
若某次读数误为 10.10 mm,平均值变为 10.017 mm,S₀ = 78.80 mm²,面积偏差 +0.33%,对应 Rm 偏差约 −1.3 MPa。
6 次直径读数:10.01、9.99、10.00、10.02、9.98、10.00 mm
平均直径 d̄ = 10.00 mm
S₀ = π × 10.00² / 4 = 78.54 mm²
若某次读数误为 10.10 mm,平均值变为 10.017 mm,S₀ = 78.80 mm²,面积偏差 +0.33%,对应 Rm 偏差约 −1.3 MPa。
加工公差评估与合格判定
| 检查项 | 标准要求 | 测量工具 | 判定 |
|---|---|---|---|
| 圆棒直径公差 | ±0.05 mm(φ10 mm) | 游标卡尺 0.02 mm | 6 点极差 ≤ 0.10 mm |
| 板状宽度公差 | ±0.1 mm(b=12.5 mm) | 游标卡尺 0.02 mm | 3 点极差 ≤ 0.20 mm |
| 标距 L₀ 划线偏差 | ±1% L₀(即 ±0.5 mm) | 钢直尺/划线机 | 实测 L₀ 在 49.5~50.5 mm |
| 平行长度 Lc | ≥ L₀ + d/2 | 钢直尺 | 实测 ≥ 55 mm |
| 表面粗糙度 | Ra ≤ 1.6 μm,无横向划痕 | 目视/粗糙度样块 | 无可见刀痕、毛刺 |
若直径极差超过 0.10 mm,说明试样存在锥度或椭圆度,拉伸时会在最细截面提前颈缩,导致断后伸长率偏低、断面收缩率失真。此时应重新车削或更换试样,不得直接用于试验。
结果记录与复现检查
将测量数据填入下表,计算 S₀ 并保留 4 位有效数字。若 S₀ 与理论值偏差超过 0.5%,需检查卡尺零位、测量位置和试样加工质量。
| 试样编号 | d₁ | d₂ | d₃ | d₄ | d₅ | d₆ | d̄ (mm) | S₀ (mm²) | 偏差 |
|---|---|---|---|---|---|---|---|---|---|
| R-01 | 10.01 | 9.99 | 10.00 | 10.02 | 9.98 | 10.00 | 10.000 | 78.54 | 0.00% |
| R-02 | 10.03 | 10.01 | 10.02 | 10.04 | 10.00 | 10.02 | 10.020 | 78.85 | +0.39% |
R-02 的 S₀ 偏大 0.39%,若后续测得 Fm = 31.5 kN,则 Rm = 31500 / 78.85 = 399.5 MPa;若误用理论 S₀ = 78.54 mm²,则 Rm = 401.1 MPa,两者相差 1.6 MPa。这说明原始横截面积必须用实测值,不能用公称值代替。