1. 测头系统选型与机床适配性判断
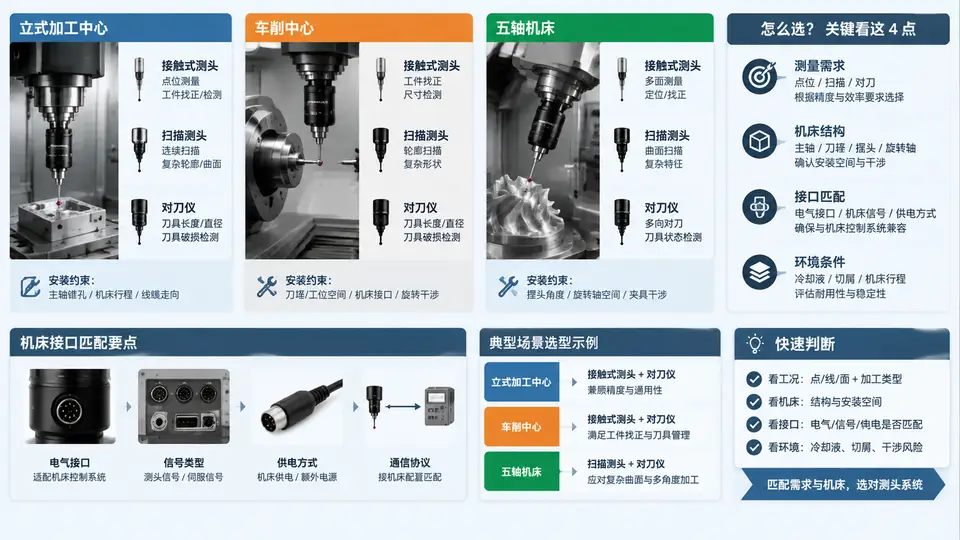
为什么选型要先看“测量原理—安装约束—接口匹配”三条线
测头系统选型不是简单挑一个“精度最高”的型号。对一台具体机床而言,能否用、好不好用,取决于三件事同时成立:测量原理是否覆盖任务需求,安装约束是否允许装上去并安全运动,接口匹配是否能让触发信号被机床正确接收。任何一条不成立,方案就要调整。
三类典型工况的选型判断
| 机床类型 | 典型测量任务 | 推荐测头类型 | 关键安装约束 | 接口匹配要点 |
|---|---|---|---|---|
| 立式加工中心(VMC) | 工件找正、孔位/面位尺寸抽检、坐标系设定 | 接触式触发测头(主轴安装) | 主轴锥柄接口(如 BT40/HSK-A63)、刀库换刀空间、测头+测针总长不超过 Z 向行程余量 | 接收器与机床 I/O 或宏程序接口;触发信号需被 CNC 识别为跳转/跳过信号 |
| 车削中心 | 外圆/端面找正、刀补设定、工件轴向定位 | 对刀仪(工作台/刀塔安装)或车削专用测头 | 刀塔工位数量、安装座刚性、测头不得与卡盘/尾座干涉 | 对刀仪信号接入 CNC 对刀输入;需确认常开/常闭逻辑与机床匹配 |
| 五轴机床 | 复杂曲面在机检测、余量分析、自适应加工 | 扫描测头(主轴安装)或高精度接触式测头 | 摆头/转台运动包络、测头长度对 A/C 轴干涉的影响、测针可达性 | 需高速数据接口(如 Renishaw 高速传输协议);CNC 需支持扫描数据采集与处理 |
选型方案示例:立式加工中心 + 接触式测头
以一台 BT40 主轴、Z 向行程 600 mm 的立式加工中心为例,任务为“工件找正 + 孔位抽检”。选型方案如下:
- 测头本体:接触式触发测头,重复性 ≤ 1 μm,触发力适中,适合钢/铝件。
- 测针:直测针,球径 φ4 mm,长度 50 mm,碳纤维杆(兼顾刚性与轻量)。
- 安装:主轴锥柄安装,测头+测针总长约 180 mm,Z 向剩余行程 420 mm,满足安全换刀与测量空间。
- 接口:接收器固定在主轴附近,输出跳转信号接入 CNC 的跳过输入;宏程序控制测量循环。
匹配依据:主轴锥柄与测头柄部一致;测头总长未超出刀库换刀包络;触发信号电平与 CNC 输入兼容;宏程序可读取跳转信号并记录坐标。
选型时先确认“能不能装、能不能动、信号能不能通”,再比较精度和价格。安装约束和接口匹配往往比精度指标更早决定方案可行性。
接口匹配的核对清单
- 信号类型:测头输出是跳转信号(skip)还是普通 I/O?CNC 是否支持对应输入?
- 电平逻辑:常开/常闭、PNP/NPN 是否与机床输入模块一致?
- 传输方式:接触式测头常用无线接收器;扫描测头可能需要高速串行或以太网接口。
- 宏程序支持:CNC 是否支持测量宏程序调用?是否具备跳过功能(G31 等)?
- 安全互锁:测头未就位或信号异常时,机床是否能停止进给?
若机床不支持跳过信号或宏程序,接触式测头只能做“手动找正”,无法实现自动测量循环。此时应优先确认 CNC 功能选项,而不是强行选型。
选型方案输出模板
| 项目 | 填写内容 |
|---|---|
| 机床类型与接口 | 例:立式加工中心,BT40,支持 G31 跳过 |
| 测量任务 | 例:工件找正 + 孔位抽检 |
| 测头类型 | 例:接触式触发测头 |
| 测针配置 | 例:φ4 mm 球,50 mm 碳纤维杆 |
| 安装方式 | 例:主轴锥柄安装 |
| 接口匹配 | 例:接收器跳转信号 → CNC 跳过输入 |
| 适配性结论 | 例:三条线通过,方案可行 |